
压平泥板的力学平衡与厚度均匀性
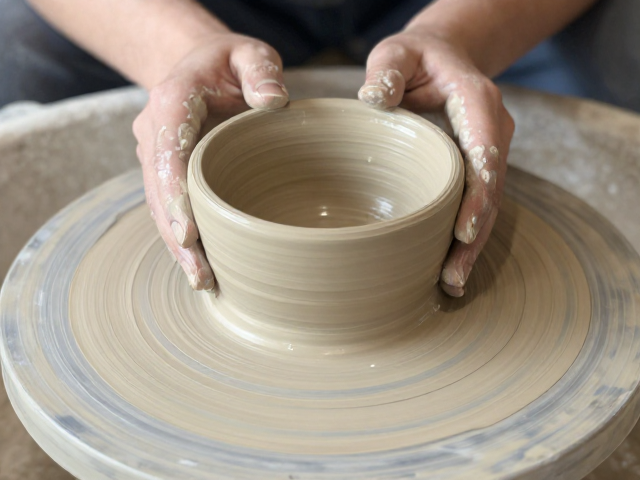
泥板成型是陶艺创作中构建立体形态的基础手段,其核心在于通过物理压力消除泥料内部的空气包裹,同时确立均匀的厚度基准。当湿润的陶土被置于两块平整且厚度一致的板材之间进行滚压时,滚轮施加的垂直压力必须保持恒定且节奏平稳。这种均匀的压力分布能够迫使泥粒重新排列,形成致密的层状结构,从而显著提升坯体的机械强度。若压力不均,泥板不同区域的密度差异会在后续干燥过程中导致收缩率不一致,进而引发翘曲或开裂。因此,操作者需通过手腕感受滚轮的阻力变化,确保每一寸泥板表面接受的挤压力度一致,这是获得高平整度坯体的物理前提。
厚度控制并非单一维度的测量,而是需要结合泥料的含水量与粘性进行动态调整。使用专业的厚度规或带有固定间距的滚轮压条,可以精确锁定泥板的标准厚度,通常初学者建议从3至5毫米的区间入手,这一厚度范围既能保证坯体有足够的强度应对塑形,又便于后续脱水过程中的应力释放。过厚的泥板中心部位难以彻底干燥,极易因内外收缩差产生结构性裂纹;而过薄的泥板则可能在搬运或拼接时因强度不足而破损。实际操作中,需定期清理滚轮上的粘泥,防止堆积物造成局部增厚,同时通过目测和指尖触摸感知泥板表面的细微起伏,及时修正因板材不平或滚轮磨损造成的厚度偏差。
缓慢脱水过程中的应力管理与水分迁移
干燥是陶艺制作中风险最高的环节,水分从坯体内部向表面迁移的过程伴随着严重的体积收缩。若脱水速度过快,表面迅速硬化形成硬壳,内部水分无法及时排出,会在坯体内部产生巨大的内应力,最终导致变形或开裂。理想的脱水环境应保持空气流通但避免强风直吹,相对湿度控制在50%-70%之间最为适宜。在这种环境下,水分能够以稳定的速率从坯体深层向表面扩散,使得整体收缩同步进行。对于大型或厚实的泥板作品,可采用覆盖湿布或使用塑料薄膜局部包裹未干燥区域的方法,延缓表面水分蒸发,平衡内外干燥速度。
监控脱水状态需要依赖严密的观察与经验判断,而非依赖不可靠的猜测。在泥板从湿润状态转变为皮革硬度阶段的过程中,坯体颜色会逐渐变浅,表面光泽消失,触感由凉润转为温和。这一过程可能需要数天甚至数周,具体时长取决于环境温度、湿度以及泥板厚度。在等待过程中,需定期翻转坯体,确保底面与顶面受热和受风条件一致,避免因单面干燥导致的不规则弯曲。对于需要拼接的部件,必须确保它们在拼接前具有完全一致的含水率,否则拼接缝处在后续干燥中会成为应力集中点,极易崩裂。精确控制这一时间窗口,是确保坯体在入窑前保持几何形状稳定的关键。
坯体定型与表面处理的协同作业
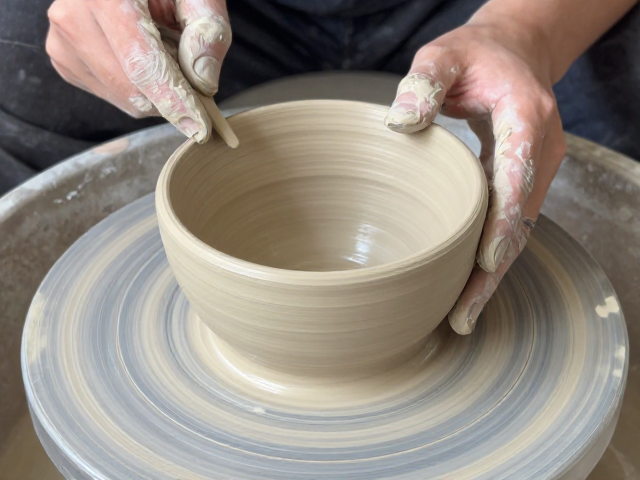
当泥板达到理想的干燥程度并保持平整后,后续的切割、打磨及拼接步骤必须严格遵循坯体的物理特性。使用锋利的金属线或切割刀进行裁切时,应采用拉切而非切割的动作,以减少边缘毛糙和内部应力集中。切割后的边缘需立即进行打磨处理,去除因切割产生的松散颗粒,使表面光滑且致密,这不仅有助于后续拼接时的紧密贴合,也能提升成品的美观度。在拼接过程中,泥浆的稠度需经过严格调配,过稀会导致接缝处过厚并产生收缩裂纹,过稠则粘接力不足。使用刮刀将泥浆均匀涂抹于接合面,再施加适度的压力使两部分紧密结合,随后用工具修整接缝,使其与主体表面平滑过渡。
表面处理与细节修饰需与坯体的干燥进程紧密配合,任何多余的修改动作都可能破坏已经形成的稳定结构。在坯体处于皮革硬度阶段时,可以使用各种工具进行刻划、压印或堆塑装饰,但需注意工具与坯体的接触力度,避免因局部受力过大导致变形。对于需要施釉的陶艺作品,坯体表面的清洁度至关重要,任何灰尘、指纹或残留泥浆都会影响釉面的最终呈现。在彻底干燥前,需使用软毛刷轻轻扫除表面浮尘,确保坯体处于绝对洁净状态。这一阶段的细致处理,直接决定了成品在烧制后能否呈现出预期的质感与光泽,是连接造型设计与最终成品的关键桥梁。