
雕塑专用特种粘土如何减少开裂变形
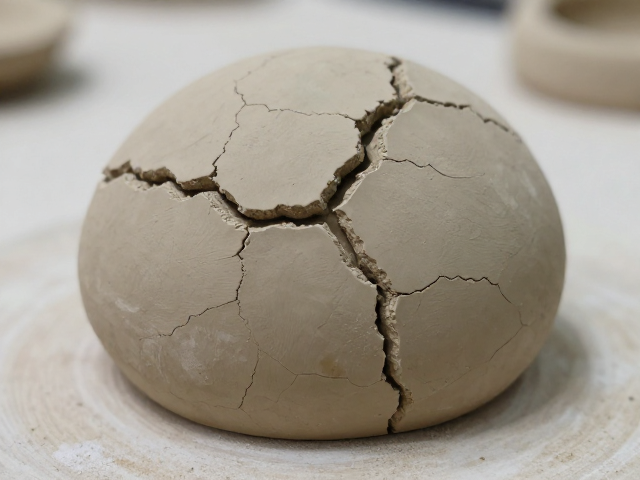
特种粘土在干燥与烧成过程中,内部水分的迁移与应力释放是导致开裂变形的核心物理机制。高岭土、膨润土等矿物成分在失水阶段会产生显著的体积收缩,若坯体各部位干燥速率不一致,局部应力集中便会突破材料强度极限,形成肉眼可见的裂纹。此外,粘土颗粒间的排列方式在挤压或手工塑形时容易产生方向性排列,这种各向异性收缩在后续加热过程中表现尤为明显,使得厚薄交界处或转折部位成为开裂的高发区。
针对这一物理特性,控制坯体含水率与环境湿度是基础且关键的步骤。在塑形完成后,需将作品置于通风均匀但无直吹气流的环境中自然阴干,避免阳光暴晒或高温烘烤加速表面水分蒸发。对于大型或结构复杂的雕塑,可采用湿布包裹或定期喷雾的方式维持表面微湿,延缓干燥进程,使内外水分梯度保持平缓。通过延长干燥周期,让水分从内部向表面缓慢迁移,可有效降低因收缩不均引发的内应力,为后续烧成奠定稳定的物理基础。
试片烧成关键技巧
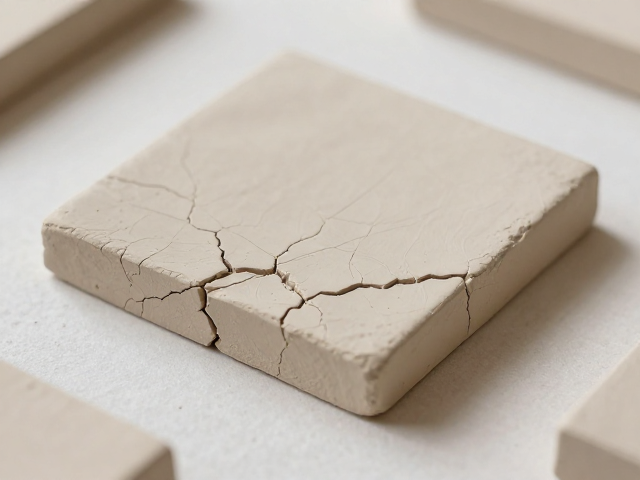
试片烧成是验证粘土配方与工艺参数的有效手段,其核心在于模拟真实烧成曲线下的热行为。制作标准试片时,应确保厚度一致且表面平整,通常建议厚度控制在1-2厘米之间,以便观察整体收缩率及变形情况。烧成过程中,升温速率需严格遵循粘土的相变规律,特别是在300℃至600℃区间,结晶水脱除及石英晶型转变会伴随较大的体积变化,此阶段升温应极为缓慢,每50℃可设置保温时段,以充分排出气体并释放热应力。
冷却阶段同样不容忽视,快速冷却会导致坯体内部产生热震裂纹,因此降温过程宜采用自然冷却或程序控温缓慢降温。通过对比不同烧成制度下试片的色泽、硬度、吸水率及尺寸变化,可精准调整实际作品的烧成曲线。若试片出现翘曲,需检查窑炉温度场的均匀性,调整码放位置或增加支撑点;若出现爆裂,则需排查坯体中是否混入杂质或水分未干透。这种基于数据反馈的精细化调整,能显著提升成品率,确保雕塑作品的结构完整性。