
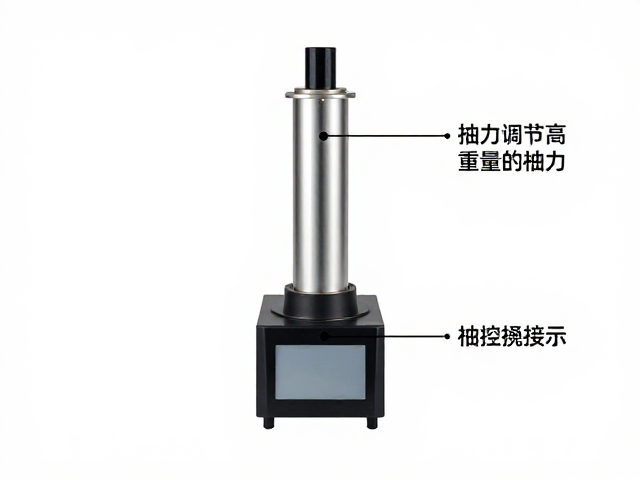
烟囱抽力调节的核心逻辑与实操步骤
小型电窑的排烟系统效率直接决定了窑内热场的均匀性,烟囱抽力不足会导致废气滞留,进而引发产品表面发黑或釉面缺陷;抽力过大则会造成热量快速流失,增加能耗并可能因冷却过快导致坯体开裂。调节抽力的核心在于平衡窑内正压与负压,通常通过调节烟囱底部的闸板或排风阀门的开合角度来实现。在升温初期,应保持闸板处于半开状态,利用自然温差产生的热虹吸效应建立基础抽力,随着温度升高至300℃以上,需逐步观察火孔排烟情况,若发现烟气倒灌或冒黑烟,需适当关小闸板以维持窑内微正压,确保废气能顺畅排出而不侵蚀加热元件。
实际操作中,需结合环境温度与烟囱高度进行动态调整。烟囱越高,理论抽力越强,但在小型电窑场景中,烟囱高度有限,更依赖阀门的精细控制。建议在每次烧制前检查闸板转轴的润滑情况,确保其能灵活转动且无漏气现象。若发现抽力异常,可先清理烟囱内部积灰,因为积灰会显著改变管道截面积,破坏气流稳定性。对于配备电动推杆或自动风门的电窑,需校准传感器反馈,确保开度指示与实际物理位置一致,避免因机械误差导致抽力失控。
装窑重量均衡对窑炉寿命的影响与计算方法
电窑的加热元件(如硅碳棒或硅钼棒)对负载变化极为敏感,长期单侧或局部过载会导致元件老化不均,甚至引发断裂。装窑重量均衡的核心原则是“重心居中、分布均匀”。在计算装窑重量时,需统计所有坯体及窑具(棚板、支柱)的总重,并确保该总重不超过电窑额定负载的80%,以预留安全余量。例如,若某型号电窑额定负载为50公斤,则建议单次装窑总重控制在40公斤以内,避免加热元件因长期满负荷工作而缩短使用寿命。
具体装窑操作中,应将重物置于窑炉中心区域,轻物或空位分布在外围,形成由中心向四周重量递减的分布形态。若窑内空间允许,可采用分层码放策略,每层之间放置等厚的隔离板,确保热量能通过层间空隙均匀渗透。对于不规则形状的坯体,需特别注意其重心位置,避免因重心偏移导致窑车或炉膛受力不均。装窑完成后,应手动轻推窑车,确认其在轨道上移动平稳无卡滞,这间接验证了重量分布是否合理。
装窑布局与热场优化的协同技巧
装窑布局不仅关乎重量平衡,更直接影响热场的均匀性。小型电窑的热源通常位于底部或侧面,热量通过辐射和对流传递至顶部和远端。为了优化热场,应将对温度敏感度高的产品放置在窑炉中心或温度较稳定的区域,而耐温范围宽的产品可置于边缘或靠近加热元件的区域。在码放时,坯体之间应保留适当间隙,通常建议间距为1-2厘米,以允许热气流充分循环,避免局部过热或受热不均导致的变形或色差。
对于多层码放的情况,需特别注意上下层之间的热屏蔽效应。若下层坯体堆叠过高,会阻挡热量向上层传递,导致上层产品欠火。解决这一问题可采用“阶梯式”或“井字形”码放法,增加层间空隙,促进热对流。同时,窑具(棚板)的摆放也需遵循力学平衡,每块棚板的支撑点应均匀分布,避免因受力不均导致棚板破裂。在实际操作中,可使用水平仪检查窑车及棚板的水平度,确保其在升温过程中不会因倾斜导致坯体滑动或坍塌。
抽力与装窑的联动调节策略
烟囱抽力与装窑密度之间存在严密的联动关系。装窑密度高时,坯体间空隙小,热气流阻力增大,若抽力不足,废气难以排出,易在窑内形成积热,导致产品表面出现气泡或釉面粗糙。因此,在高密度装窑时,需适当增强抽力,通过开大闸板或提高排风频率,加速废气排出,维持窑内气流畅通。相反,当装窑密度低、窑内空隙大时,热气流阻力小,抽力过强会导致热量过快流失,此时应减小抽力,保持窑内微正压,减少热量散失,提高热效率。
在升温过程中,需根据装窑情况动态调整抽力。例如,在水分蒸发阶段(室温至200℃),坯体内部水分大量蒸发,体积膨胀,若抽力过大,水分快速排出可能导致坯体开裂,此时应保持适中抽力,使水分缓慢逸出。在氧化阶段(200-900℃),有机物燃烧产生气体,需增强抽力,确保废气充分排出,避免还原气氛影响釉面发色。在烧结阶段(900℃以上),坯体致密化,气体产生减少,可适当降低抽力,保持窑内稳定热场,促进釉面流平。通过这种联动调节,可实现烧成质量的稳定提升。