
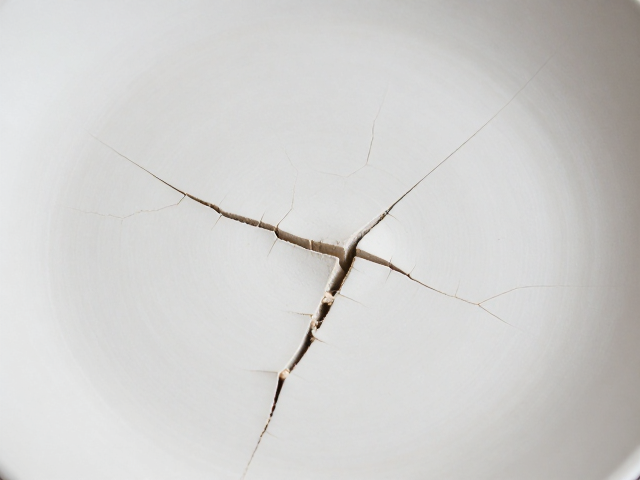
装窑前裂纹检查的核心维度与视觉识别
陶瓷坯体在入窑前的状态直接决定了最终成品的合格率,其中裂纹是最隐蔽且破坏性极大的缺陷。检查裂纹不能仅凭肉眼粗略扫视,需要结合光照角度与触觉反馈进行多维度的确认。在自然光或高显色指数灯光下,将坯体表面倾斜至30-45度角,光线在细微裂隙处会产生明显的折射阴影,这是识别发纹和贯穿性裂纹的有效手段。对于釉面坯体,需重点观察口沿、底足及厚薄交接处,这些部位因应力集中极易产生隐性裂纹。
触觉检查是视觉检查的重要补充,指尖轻触坯体表面,若感觉到细微的阻滞感或凹陷,即便肉眼难以立即发现,也极可能存在微裂纹。使用放大镜或便携式显微镜对可疑区域进行放大观察,能更清晰地分辨裂纹的走向与深度。检查过程中需注意区分泥料杂质导致的表面坑洼与真正的结构性裂纹,前者边缘圆润且无延伸性,后者则具有明确的裂口特征并可能随时间扩大。
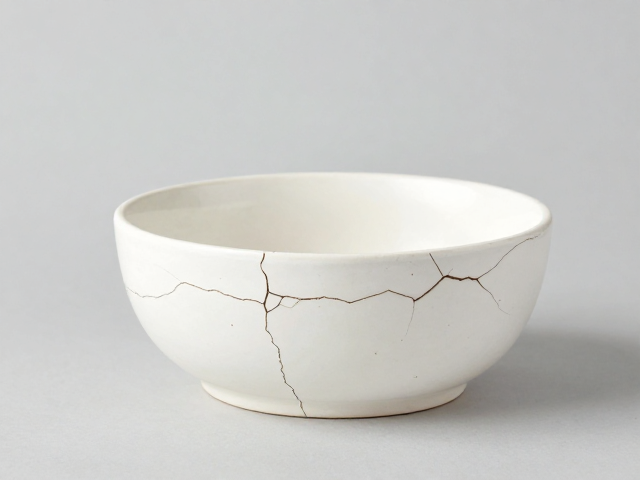
室温自然干燥的控制要素与环境管理
室温自然干燥是消除坯体内部水分应力的关键阶段,其核心在于控制水分蒸发速率与环境温湿度的平衡。干燥室的环境温度应保持在20-25摄氏度之间,相对湿度控制在50%-70%范围内,过快的水分流失会导致坯体表面收缩过快,而内部水分滞后,从而形成内外收缩差引发开裂。避免将坯体直接暴露在通风口或空调出风口下,强烈的对流气流会加速表面干燥,造成“硬壳”效应,进而破坏坯体结构。
堆码方式对自然干燥的效果有着决定性影响。坯体之间需保留足够的间隙,确保空气能够均匀流经每个坯体的各个表面,避免局部湿度过高导致干燥不均。对于大件或厚壁制品,应采用支架悬空或点接触堆码,减少接触面的湿气积聚。干燥过程中需定期监测环境数据,若环境湿度波动较大,需设置缓冲区或使用加湿器维持湿度稳定,防止坯体因环境突变产生应力集中。
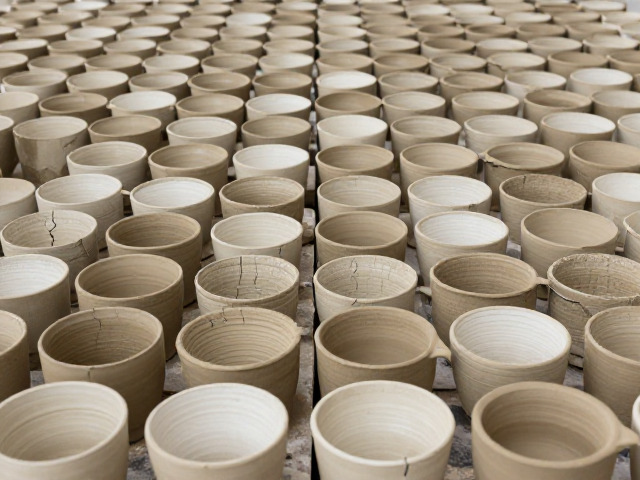
针对不同泥料特性的干燥策略调整
不同配方的泥料其干燥敏感性存在显著差异,高岭土含量高的坯体收缩率大,干燥难度相对较高,需更加精细地控制干燥初期的环境条件。对于含有大量有机杂质或水分吸附性强的泥料,干燥时间需适当延长,确保内部水分充分排出。在干燥初期,可采用半遮盖方式,利用遮盖物减缓表面水分蒸发,待坯体表面硬度提升后再完全暴露进行后续干燥。
添加助熔剂或改变颗粒级配会影响坯体的孔隙结构,进而影响水分迁移路径。对于颗粒较细、致密度高的坯体,水分排出阻力较大,需提供更温和的干燥环境,避免表面结壳。对于疏松多孔的坯体,干燥速度可适当加快,但仍需防止因干燥过快导致表面粉化或裂纹。实际操作中,应根据泥料配方建立相应的干燥曲线,记录不同泥料在相同环境条件下的干燥时间与缺陷情况,逐步优化干燥参数。
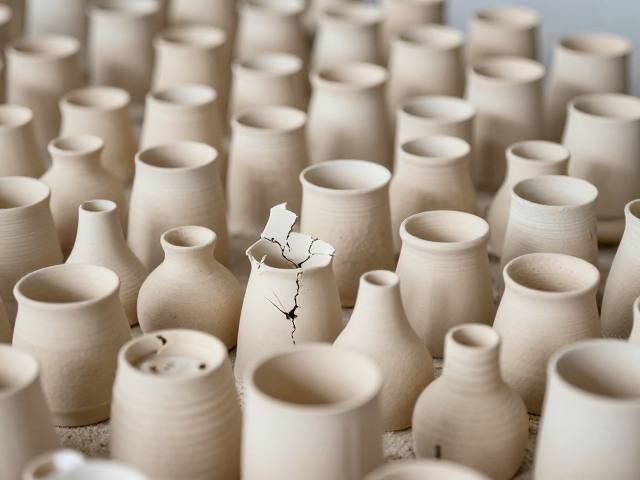
常见干燥缺陷的成因分析与预防
起泡与剥落是干燥阶段常见的缺陷,多因坯体内部水分汽化或气体膨胀所致。预防此类缺陷需确保坯体在干燥前未受污染,特别是油脂类物质会阻碍水分排出,导致局部气体积聚。此外,坯体在成型过程中若受压不均,内部密度差异会在干燥时形成应力集中,引发剥落。因此,成型工序的均匀性控制是预防干燥缺陷的基础。
变形与扭曲往往源于干燥过程中的不均匀收缩。若坯体一侧受热或受风不均,会导致该侧收缩速度快于另一侧,从而产生翘曲。预防变形需确保干燥室内的气流分布均匀,避免局部热点或冷点。对于大型或异形坯体,可采用旋转堆码或定期翻转的方式,使各面干燥条件一致。同时,控制坯体含水率梯度,避免表面干燥过快而内部仍潮湿,减少内外应力差。
干燥过程中的异常现象识别与应对
干燥过程中若发现坯体表面出现白色粉末状物质,可能是可溶性盐类随水分迁移至表面析出所致。这种现象虽不直接导致裂纹,但会影响后续施釉效果。应对措施包括在配料阶段严格控制原料中的可溶性盐含量,或在干燥前通过水洗等方式去除表面盐分。若盐分已深入坯体内部,需调整干燥曲线,降低干燥初期温度,减缓水分迁移速度,减少盐分聚集。
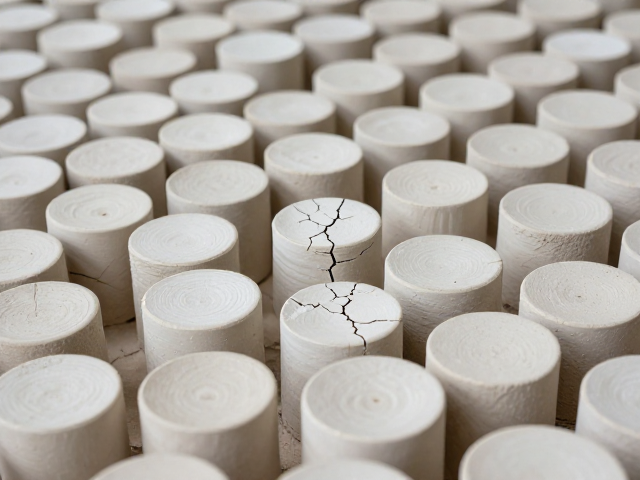
裂纹在干燥后期突然扩大或新发裂纹,通常与坯体内部应力释放有关。这可能是因干燥不均匀或坯体结构缺陷导致。一旦发现此类现象,应立即停止当前干燥程序,检查环境参数及堆码情况。若裂纹无法通过后续工序修复,需将该坯体剔除,避免浪费釉料和能源。同时,分析裂纹成因,调整泥料配方或成型工艺,从源头解决应力问题。