
釉面间距预留的核心逻辑与安全边界
小型电窑在烧制过程中,釉料受热熔融会产生严密的流动性,若器物之间完全贴合或间距过小,熔融的釉液极易发生粘连,导致成品报废甚至损坏窑具。通常情况下,素坯与坯体之间的最小安全间距应保持在3至5毫米,这一数值能有效应对釉料在高温段(约800℃至1200℃)的膨胀与流淌现象。对于流动性较强的低温釉或含氧化铁量较高的釉料,建议将间距扩大至8毫米以上,以应对釉面可能出现的剧烈起泡或流挂。
实际操作中,窑具的平整度会直接影响间距的稳定性。建议在放置坯体前,仔细清理窑板上的釉滴或积碳,确保窑板表面绝对水平。使用专用的陶瓷垫片或耐火棉条作为支撑物,可以更精准地控制间距,避免因坯体轻微倾斜导致局部间距不足。对于堆叠烧制的情况,必须计算好釉料的膨胀系数,上层坯体的底部与下层坯体的顶部之间需预留足够的缓冲空间,防止高温下釉面接触产生永久性粘连。
还原焰控制的温度区间与气氛营造
小型电窑实现还原焰并非像燃气窑那样通过调节空燃比直接控制,而是依赖于燃料消耗产生的碳势变化。在升温阶段,当窑内温度达到800℃至900℃时,需切断或大幅降低送氧,同时减少助燃空气的进入,使窑内形成缺氧环境。这一阶段的关键在于观察火眼或排气孔排出的烟气颜色,理想的还原气氛表现为烟气略带黑烟或呈暗红色,而非明亮的蓝色火焰,这表明碳元素未完全燃烧,正在与釉料中的金属氧化物发生还原反应。
维持还原气氛需要精确的温度控制策略,通常在1100℃至1250℃的区间内,还原反应最为活跃。在此阶段,需定期微调进气口开度,保持窑内微弱的负压或微正压状态,防止外界空气大量涌入破坏还原环境。对于小型电窑,由于加热元件多为电阻丝,完全隔绝氧气较难,因此更依赖于快速升温至还原区间并迅速保温,利用窑内残留的有机物或特意放入的少量还原剂(如木屑、纸张,需确保不接触加热元件)来短暂制造强还原气氛。
釉面发色与还原效果的关联分析
还原焰对釉面发色的影响主要体现在铁、铜等金属氧化物上。在氧化气氛下,铁元素通常呈现氧化铁的红褐色或黄色,而在还原气氛中,三价铁被还原为二价铁,釉面会呈现出青绿色、灰色或黑色。铜元素在还原焰下可生成氧化亚铜,使釉面呈现出鲜艳的红色或琥珀色,这是许多传统仿古釉色的关键工艺点。小型电窑由于体积较小,温度均匀性相对较好,更容易通过精确控制还原时段来获得稳定的发色效果。
为了获得理想的釉面效果,还原过程并非全程进行,通常采用“分段还原”策略。在釉料熔融初期(约900℃-1000℃),保持弱还原或中性气氛,使釉面初步平整;在釉料完全熔融并开始流动阶段(1150℃-1220℃),实施强还原,促使金属氧化物充分反应;在降温阶段前,需迅速恢复氧化气氛,防止釉面因过度还原而出现暗沉或气泡过多。这种精细的气氛调控,能够显著提升小型电窑烧制作品的艺术表现力和色彩层次感。
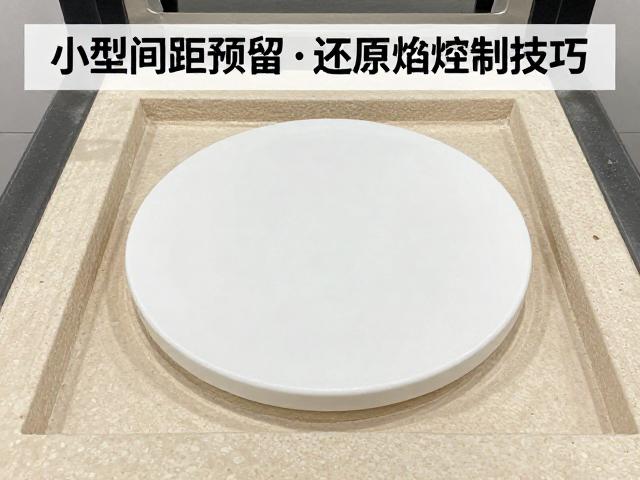
设备维护与操作安全规范
小型电窑的加热元件对气氛变化较为敏感,还原气氛中的碳沉积容易附着在硅碳棒或电阻丝表面,长期积累会导致元件过热、断裂或寿命缩短。因此,每次烧制完成后,必须清理加热元件表面的积碳。建议使用软毛刷轻轻刷去松动的碳层,避免使用尖锐工具刮擦,以防损伤元件涂层。同时,需定期检查窑体密封性,确保炉门和观察孔密封良好,以维持窑内气氛的稳定性,减少热量散失,提高能源利用效率。
电气安全是小型电窑操作中的重中之重。由于还原气氛可能伴随微量可燃气体,需确保窑体周围通风良好,避免气体积聚引发安全隐患。定期检查温控仪表、热电偶及接线端子,确保无松动、氧化或过热现象。在升温过程中,若发现温控仪表显示温度与实际火眼观察颜色不符,应立即停止升温,检查热电偶位置是否偏移或损坏。严格遵守操作规程,不仅能够保障设备正常运行,更是确保操作人员人身安全的基础。