
干燥速率与坯体厚度的匹配逻辑
陶瓷制品在干燥过程中,水分迁移遵循由表及里的物理规律。当坯体较薄时,表面积与体积之比较大,水分能够迅速从表面蒸发,若此时热风风速过大或温度设定过高,表层会迅速失水形成硬化层,而内部水分尚未排出,导致内外收缩率差异巨大。这种“外干内湿”的状态是起皮、分层的主要诱因。因此,薄壁制品必须采用低温、低风速的等速干燥阶段,严格控制表面水分蒸发速率,使其与内部毛细管水迁移速率保持动态平衡。
相反,厚壁坯体内部孔隙结构复杂,水分迁移路径长,阻力大。若像薄壁制品那样设置极低的干燥强度,会导致干燥周期过长,增加能耗且可能因长期处于高湿环境引发霉变或结构松散。厚壁件在初期干燥需适度提高热空气温度,但必须配合严密的湿度控制,防止表面出现裂纹。关键在于识别坯体厚度带来的热传导与质扩散的时间滞后效应,通过调整干燥介质的参数,消除坯体截面内的温湿度梯度,这是防止因干燥不均导致表面起皮的基础。
分阶段干燥参数的精准调控
干燥过程通常划分为预热、等速干燥和降速三个阶段,针对厚薄差异需对各阶段的参数进行差异化设定。对于薄胎瓷器,预热阶段升温要缓慢,避免热冲击导致釉面或坯体微裂纹。进入等速干燥阶段后,相对湿度应维持在较高水平(如60%-80%),以减缓表面水分蒸发,让内部水分有时间扩散至表面。此时若盲目追求干燥速度,强行降低湿度,表层会因失水过快而产生张力,进而引发起皮剥落。
针对厚体制品,等速干燥阶段可适当提高风速以增强对流传热,但需设置严密的湿度梯度。随着干燥进行,坯体表面逐渐干燥,内部水分迁移成为主导。在降速干燥阶段,对于厚壁件,需延长该阶段的时间,确保芯部水分充分排出。若厚件干燥过快,芯部收缩滞后于表层,会在坯体内部形成巨大的内应力,这种应力最终可能表现为表面的起泡或起皮。通过建立基于厚度的干燥曲线模型,动态调整温度和湿度,可有效解决不同厚度制品的干燥同步性问题。
工艺设备与环境控制的协同优化
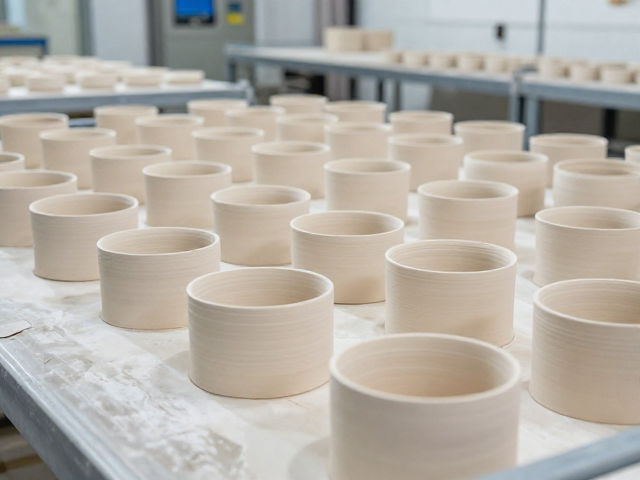
干燥室的气流组织直接影响坯体表面的干燥均匀性。在处理厚薄不一的坯体时,若使用单一参数的干燥窑,厚件可能因干燥不足而变形,薄件则因干燥过快而起皮。因此,现代陶瓷生产常采用分段控温控湿的干燥窑,通过多个独立控制区,为不同厚度或同一窑室内的不同位置提供匹配的干燥环境。气流速度需经过计算,确保坯体各表面受到的风压一致,避免局部风速过高造成“风干”现象,从而引发表面缺陷。
环境温度的稳定性同样至关重要。昼夜温差或季节性气候变化会导致干燥介质参数波动,进而影响干燥曲线的一致性。对于对干燥敏感性较高的薄壁陶瓷,建议配备自动加湿与排湿系统,实时监测窑内相对湿度,并根据坯体含水率变化自动调节。此外,坯体入窑前的陈腐时间需充足,使水分分布均匀,减少因坯体内部初始含水率不均导致的干燥应力集中。通过设备自动化控制与工艺参数的精细化匹配,从物理环境层面消除导致起皮的应力源。
原料配方与成型质量的从源把控
干燥缺陷并非仅由干燥工艺决定,原料特性起着根本性作用。黏土矿物种类、颗粒级配以及水分含量直接影响坯体的干燥收缩率和透气性。高塑性黏土干燥收缩大,易产生裂纹和起皮;低塑性黏土虽收缩小,但成型困难。在实际生产中,需通过实验确定最佳配方,适当添加熟料或瘠性原料以调节干燥敏感性。同时,坯体的致密度需均匀,若成型压力不均,导致坯体密度分布不一致,干燥时各部位收缩速率不同,必然导致表面应力集中,引发起皮。
成型过程中的排气工序不可忽视。如果坯体内部含有空气泡或水分团块,干燥时这些区域的水分迁移路径受阻,容易形成局部高压,导致表面鼓起或剥落。因此,真空练泥机的真空度需定期检测,确保坯料内部无气泡。此外,成型后的坯体需经过适当的静置,使内部应力松弛,水分分布趋于均匀。只有当坯体本身具备均匀的微观结构和稳定的物理性能,分阶段干燥工艺才能发挥最大效能,从根本上杜绝因内外干燥不同步引发的起皮问题。