
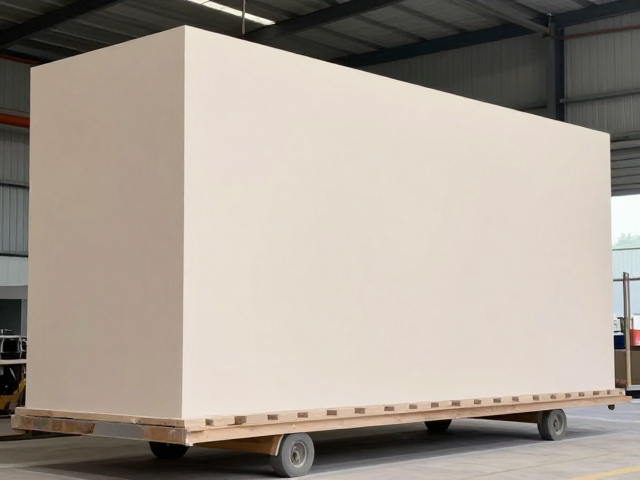
大型坯体搬运中的应力控制与柔性接触机制
大型坯体在干燥与成型后具有极高的脆性,传统的刚性夹具或多点硬接触搬运方式极易在局部产生集中应力,导致坯体出现隐性裂纹或结构性破损。现代自动化产线通常采用低模量的柔性材料作为接触面,例如高阻尼橡胶垫或特制聚氨酯气囊,通过增加接触面积来分散吸附力或夹持力。这种设计确保了在平移、升降过程中,坯体表面及内部应力分布均匀,避免了因受力不均引发的微裂纹扩展。
搬运过程中的加速度与减速度曲线需经过严密的动力学计算,确保启动与停止阶段的惯性力不超过坯体的抗拉强度极限。智能控制系统会根据坯体的重量、尺寸以及材质特性,实时调整搬运机器人的运动轨迹平滑度。通过优化运动学模型,减少急停急启带来的冲击载荷,从而在物理搬运环节从根本上降低因机械应力导致的变形风险,为后续工序提供形态稳定的半成品。
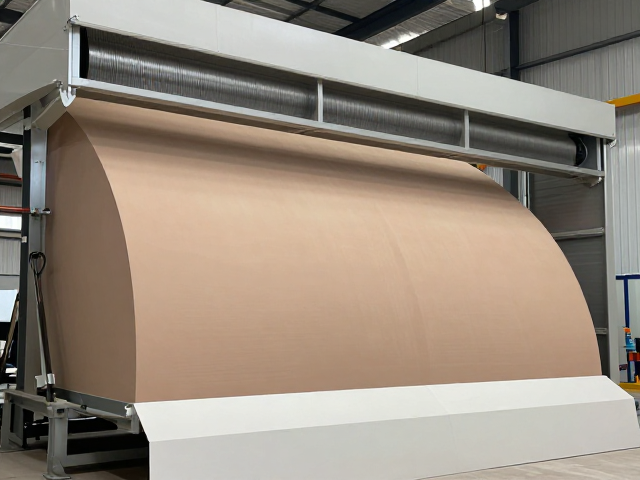
通风系统的气流组织与温湿度梯度管理
坯体干燥过程中的水分迁移是决定其是否发生翘曲、开裂的关键因素。高效的通风系统并非简单的风量堆砌,而是基于流体力学原理设计的定向气流组织。通过计算流体动力学(CFD)模拟,优化干燥室内的风道布局,确保热风能均匀穿透坯体堆垛的每一个间隙,消除局部停滞区。这种均匀的气流环境能够维持坯体表面与内部水分梯度的平稳过渡,防止因表面干燥过快而内部水分滞留所引发的“壳裂”或弯曲变形。
温湿度传感器的分布式部署使得环境参数控制达到毫米级精度。系统需实时监控干燥室内的相对湿度与温度场,通过PID算法动态调节加热元件功率与风机频率。在关键干燥阶段,保持恒定的相对湿度下降斜率,避免环境湿度剧烈波动对坯体产生热湿冲击。这种精细化的环境调控能力,确保了大型坯体在体积收缩过程中保持几何尺寸的稳定性,有效抑制了因干燥不均导致的翘曲缺陷。
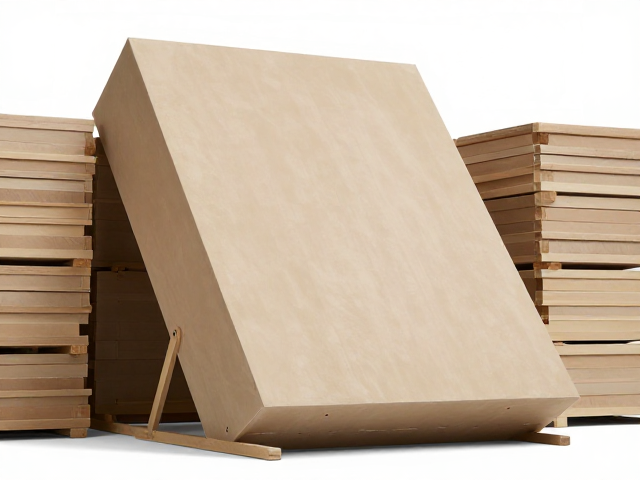
堆垛结构稳定性与防倾倒支撑策略
大型坯体在存储与转运过程中,堆垛的稳定性直接关系到整体结构的完整性。传统的单层平铺或简单的交错堆垛难以应对重型坯体的长期静载荷。采用经过力学验证的专用支撑架或定制托盘,能够显著提升堆垛的抗压强度。支撑结构需考虑坯体的重心分布,通过多点接触设计限制坯体的自由转动,防止因重心偏移导致的倾斜或倒塌。
在自动化堆垛系统中,机械臂的夹持点需与坯体的受力关键点精准对应,避免在抓取过程中产生扭转力矩。对于不规则形状的大型坯体,需定制柔性固定装置,在固定接触点提供足够的摩擦力与约束力,同时保留必要的形变缓冲空间。这种严密的堆垛防护策略,确保了坯体在静置状态下不会因自身重力或微小外力发生永久性塑性变形,维持产品形态的长期稳定。
缺陷成因的数据溯源与工艺参数闭环优化
变形缺陷的防治不能仅依赖经验判断,需建立基于大数据的工艺参数追溯体系。通过在生产线上部署高清视觉检测系统,实时捕捉坯体在关键工序后的形态变化,并将数据与当时的温湿度、风速、搬运速度等工艺参数进行关联分析。利用机器学习算法识别导致变形的先兆特征,如早期微裂纹的扩展趋势或局部收缩率的异常波动。
基于数据反馈形成的闭环控制机制,能够动态修正干燥曲线与搬运参数。当检测到某批次坯体存在轻微变形前兆时,系统自动调整后续工序的风温分布或降低搬运加速度,以补偿前期工艺偏差。这种实时干预机制将缺陷防治从事后检验前移至过程控制,显著提升了大型坯体成型的良品率,确保了最终产品在尺寸精度与结构完整性上的高标准要求。