
异形器皿成型中的壁厚均匀性核心难点
定制茶具与花器在突破传统几何形态时,泥料在模具或转轮上的受力分布会呈现非对称特征,导致局部区域出现壁厚不均或应力集中现象。这种物理特性使得传统经验主义操作难以应对复杂曲面,特别是在制作底部收口或肩部转折处,泥料容易因重力或挤压产生堆积或过薄,进而影响烧制后的结构强度与美观度。精准调控壁厚的核心在于理解泥料在不同成型阶段的流变特性,以及成型工具与坯体接触时的微观形变规律。
解决这一问题的基础在于对坯体含水率与软硬度进行严格的前置管理。不同泥料(如紫砂、高白泥、陶土)对水分敏感度差异显著,过高的含水率会导致坯体在受控挤压时发生不可逆的塑性流动,而过低的含水率则增加开裂风险。实际操作中,需通过环境温湿度监测与泥料回潮处理,确立一个稳定的操作窗口。在此窗口内,泥料具备最佳的可塑性与支撑力,为后续精确控制壁厚提供物理基础,避免因坯体状态不稳定导致的数据偏差或成型失败。
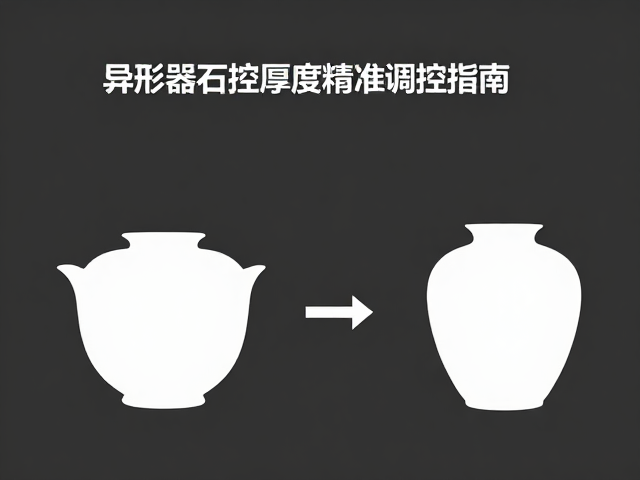
数字化监测与控制器参数映射逻辑
现代成型技术中,壁厚调控常借助带传感器反馈的电动转轮或数控压印设备实现。控制器通过压力传感器或激光测距模块实时采集坯体表面数据,并将其转化为可执行的位移指令。关键在于建立传感器读数与实际泥层厚度的映射关系,这一过程受泥料密度、粘度以及工具材质影响。需定期使用标准厚度块对设备进行校准,确保控制器输出的毫米级位移能准确对应泥层的实际增减量。
在控制器设置中,分段式参数设定比单一恒定参数更具实际效用。针对异形器皿的不同曲面区域,应设定差异化的进刀深度或旋转速度。例如,在器物底部较厚区域设置较缓的进刀速率,而在肩部薄壁区域设置快速响应模式。控制器需具备动态调整能力,根据实时反馈自动修正工具路径,防止因泥料回弹或工具磨损造成的厚度偏差。这种基于实时数据的闭环控制,能显著降低人工判断的主观误差,提升异形器皿的一致性。
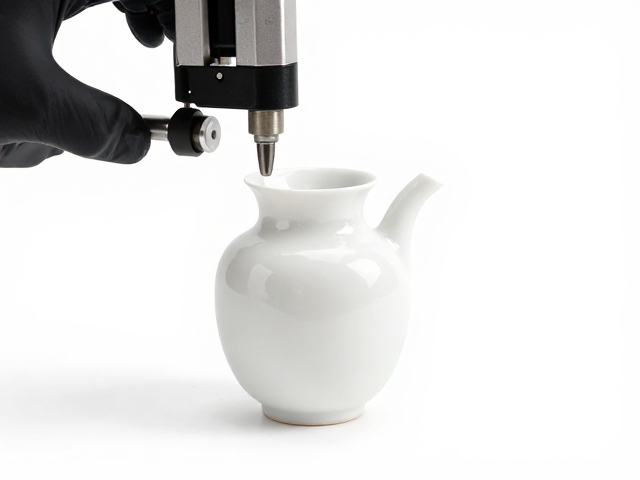
手工辅助与机械控制的协同作业法
完全依赖自动化设备难以应对高度定制化且形态复杂的花器与茶具,因此手工辅助与机械控制的协同至关重要。成型初期,利用机械或模具确立大致轮廓与基础壁厚分布,确保主体结构的稳定性。随后,工匠通过触感工具(如竹刀、海绵、钢丝弦)对局部进行微调。此阶段的操作重点在于感知泥料的反馈,通过指尖力度变化判断壁厚变化,而非依赖视觉估算。
在协同作业中,工具的角度与接触面积直接影响壁厚调控的精度。使用窄边工具处理局部加厚或减薄,可更精准地控制泥料位移范围。操作时需保持工具与坯体表面的切线方向一致,避免垂直施压导致泥料堆积或分层。此外,修整过程中需遵循“少量多次”原则,每次去除或添加泥料厚度控制在毫米级别,并通过旋转坯体多角度观察,确保壁厚变化的连贯性与均匀性。这种精细化操作能有效弥补机械控制在复杂曲面处理上的不足。
烧制前的应力释放与最终校验
成型完成后的坯体内部仍存在因泥料挤压产生的内应力,这些应力在干燥和烧制过程中可能释放,导致器物变形或壁厚进一步不均。因此,在入窑前需进行充分的自然阴干,并定期缓慢转动坯体,确保各部位干燥速率一致,避免因收缩差异造成结构性壁厚改变。对于高精度要求的异形器皿,可在干燥至皮革硬度阶段,使用专用测厚尺或卡尺对关键部位进行抽样测量,记录数据并对比设计标准。
最终校验环节需结合视觉检查与物理测量。重点观察曲面过渡是否平滑,有无因壁厚不均导致的色差或光泽差异。对于透明釉或薄胎工艺,光线穿透度的均匀性可作为壁厚一致性的直观参考。确认无误后,方可进行施釉与烧制。这一过程不仅是对成型质量的把关,也是对前期控制器参数设定及手工操作效果的综合验证,确保定制茶具与花器在最终成品阶段达到预期的艺术效果与实用标准。