
轮制技术的起源与慢轮修整工艺
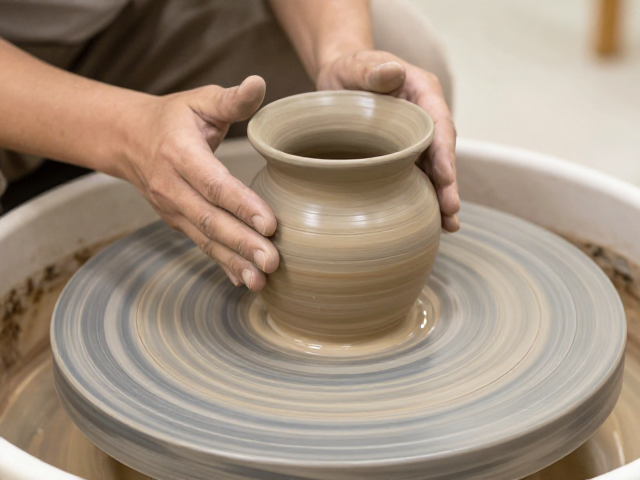
新石器时代中晚期,黄河流域与长江流域的考古遗址中逐渐出现了具有规律性螺旋纹路的陶器,这些细微的物理特征揭示了人类在制陶过程中对旋转力学应用的初步探索。慢轮修整技术并非一蹴而就的发明,而是从早期的泥条盘筑和捏制法中演化而来,工匠在陶坯表面涂抹泥浆后,通过手动或脚踏带动陶轮缓慢旋转,再用刮板等工具对器壁进行均匀修整。这一过程极大地提升了陶器的对称性和规整度,使得原本因手工堆砌而容易出现的厚薄不均现象得到显著改善。
考古发现中的典型器物,如龙山文化时期的黑陶蛋壳杯,其器壁厚度常控制在0.1至0.2毫米之间,这种精密的成型效果离不开旋转受力下的均匀挤压。在山东日照两城镇遗址及河南登封王城岗遗址出土的陶器标本中,内壁可见清晰的同心圆旋纹,这是慢轮旋转时刮刀与湿泥接触留下的直接证据。这种工艺不仅要求工匠具备稳定的手部力量,还需要对陶泥的含水量和软硬度有极高的掌控能力,从而在旋转过程中保持器壁受力的绝对平衡。
器壁厚度控制的物理逻辑与工艺突破
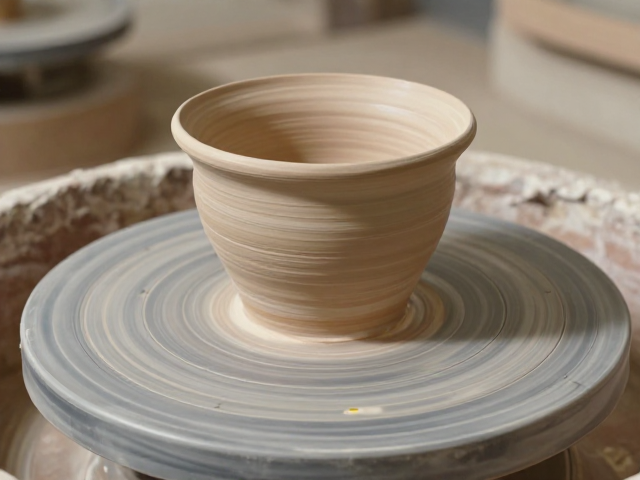
陶器成型工艺的重大突破体现在对材料物理特性的精准利用,轮制技术通过离心力与刮削力的相互作用,确立了器壁厚度与容器强度的最佳比例关系。在慢轮旋转的过程中,陶泥受到向外的离心力,工匠通过向内施加的刮削力抵消这种离心力,从而形成均匀的壁厚。这种力学平衡机制避免了传统手工捏制中因受力不均导致的开裂或变形,使得大型或深腹陶器成为可能。器壁厚度的合理化分布,不仅提升了器物的美观度,更增强了其作为盛储器具的实用功能。
从出土文物的微观结构分析,轮制陶器的胎体致密度普遍高于早期手工陶器。由于旋转过程中的持续挤压,陶泥颗粒之间的空隙减少,水分排出更加均匀,这在后续的烧制过程中降低了因应力集中引发的炸裂风险。仰韶文化晚期至龙山文化早期的过渡阶段,陶器胎质由疏松逐渐变得细腻坚硬,这一变化与轮制修整技术的普及呈正相关。器壁厚度的标准化控制,标志着制陶业从依赖个体经验的零散制作,向具备一定技术规范的生产模式转变。
考古实证与技术传播的地域特征
不同地域的新石器时代遗址中,轮制技术的萌芽呈现出明显的地域差异,但核心工艺逻辑保持一致。在黄河中下游地区,龙山文化的薄胎黑陶代表了轮制技术的高峰,其高岭土原料的选择与慢轮修整技术的结合,使得陶器能够经受高温烧制而不变形。相比之下,长江流域的良渚文化遗址中,虽然陶器造型独特,但轮制痕迹相对较少,更多保留了印纹和刻划工艺的特征,这反映了不同文化对成型技术的选择性吸收与改良。
通过对多地出土陶器的截面测量与旋转纹路比对,学者确认慢轮修整技术在新石器时代晚期已具规模,但并未完全替代手工捏制。在甘肃大地湾遗址及陕西半坡遗址的晚期地层中,均发现了兼具手工特征与轮制痕迹的混合型陶器。这种技术过渡期的遗存,真实记录了轮制技术从萌芽到成熟的过程。器壁厚度的数据分布显示,随着轮制技术的普及,陶器平均壁厚呈现递减趋势,且均匀度显著提升,这一物理指标的变化为追溯技术演进提供了可量证的依据。