
黏结性对压底成型强度的关键影响
在陶瓷或复合材料的生产环节中,压底定型是决定成品结构完整性的核心工序。黏结性直接决定了颗粒间或层间结合力的强弱,若黏结介质分布不均或活性不足,会导致底部与主体分离或出现隐性裂纹。通过调整浆料中的高分子助剂比例或优化烧结前的干燥曲线,可以显著提升界面的咬合程度,使压底部分在承受外部应力时保持结构稳定。
针对高黏度或低流动性物料,单纯增加压力往往导致内部应力集中,反而削弱长期使用的可靠性。引入纳米级增强填料或调整有机溶剂的挥发速率,能够改善微观层面的接触面积,从而增强整体黏结网络。这种物理化学层面的调控,使得成品在后续加工或高温环境中不易发生层离现象,为后续工序提供了坚实的基础。
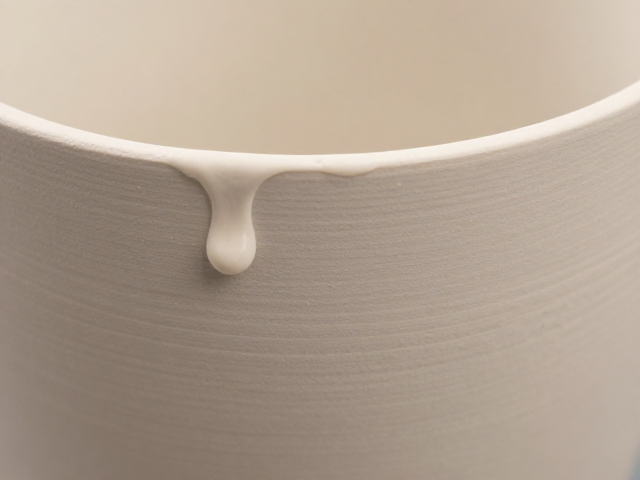
器壁厚度对应力分布与成型精度的作用机制
器壁厚度并非简单的尺寸参数,而是影响热传导效率与应力释放的关键变量。过薄的器壁在压底定型过程中容易因受力不均产生翘曲,而过厚则可能导致内部收缩率不一致,形成缩孔或变形。精确控制厚度公差,有助于平衡内外温差,减少因冷却速度差异引发的内应力,从而提升成品的几何精度。
在实际生产中,采用阶梯式厚度设计或局部加厚处理,可以有效分散压底时的集中载荷。通过激光测厚仪或在线视觉检测系统实时监控壁厚变化,能够及时发现因模具磨损或浆料沉降导致的厚度波动。这种基于数据反馈的厚度管理,确保了每一批次产品的结构一致性,降低了因尺寸超差导致的废品率。
工艺参数联动优化与质量控制策略
黏结性与器壁厚度的控制需要结合压力、温度和时间等多维参数进行系统优化。单一变量的调整难以达到理想效果,必须建立严密的工艺窗口。例如,在提高压制压力以增强黏结的同时,需适当延长保压时间,以允许黏结介质充分流动并填充微观空隙,同时配合精确的厚度设定,避免因过度压实导致器壁破裂。
引入自动化反馈控制系统,能够实时监测成型过程中的压力曲线和厚度数据,动态调整执行机构的动作。通过大数据分析历史生产数据,识别导致黏结不良或厚度偏差的潜在因素,进而优化配方与模具设计。这种基于过程控制的质量管理方法,不仅提升了成品的一次合格率,也为持续改进生产工艺提供了科学依据。