
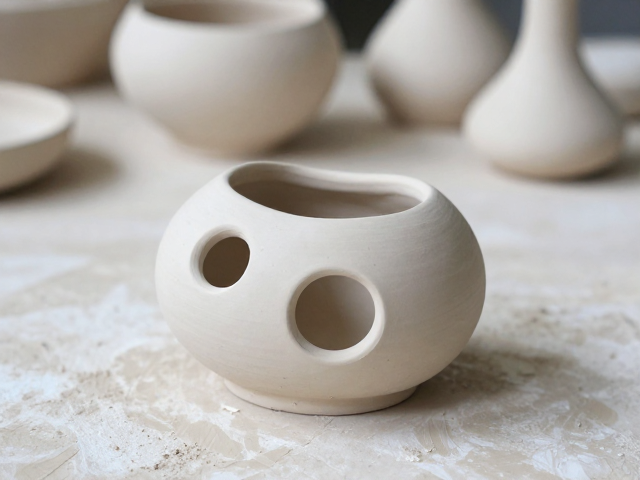
异形陶瓷成型的核心逻辑与泥料特性
异形陶瓷器皿区别于传统圆器,其形态通常包含不对称曲面、极薄壁厚或复杂的几何切面,这对泥料的可塑性提出了极高要求。高岭土与瓷石的配比需要根据具体器型调整,通常需增加长石含量以提升高温下的流动性,同时添加适量羧甲基纤维素钠(CMC)或乙基纤维素(EC)来增强干燥过程中的强度,防止在成型初期因自重或应力发生坍塌。泥料颗粒粒径需控制在微米级别,过粗的颗粒会导致异形曲面出现颗粒感或开裂,而过细则可能因结合水过多导致干燥收缩率过大,引发变形。
在成型过程中,注浆成型与模印成型难以应对极具张力的异形结构,因此手工捏塑、拉坯结合局部修整以及3D打印石膏模技术成为主流。手工捏塑依赖匠人对泥料厚薄变化的直觉控制,通过指腹的按压与扭转,逐步构建出土与石的质感对比;而对于批量生产需求,采用可溶性硅胶模或快速原型石膏模,配合真空练泥机处理过的等静压泥块,能更精准地还原设计图纸中的复杂曲面。泥料含水率通常保持在12%-15%之间,这一区间能平衡可塑性与强度,是异形器皿保持形态稳定的基础。
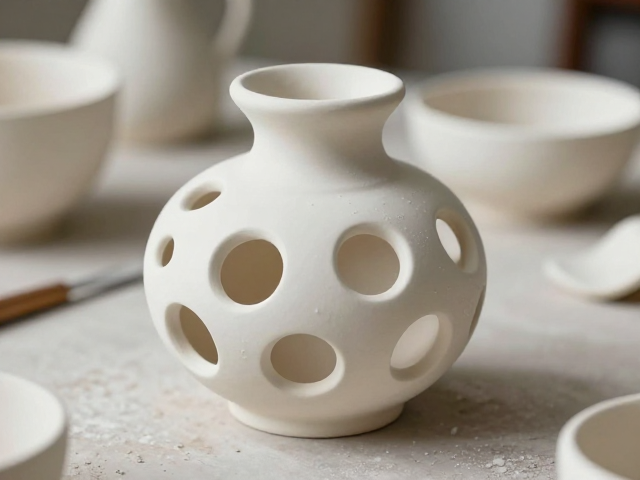
异形结构下的开孔工艺难点与解决方案
在异形器皿上开孔并非简单的打孔,而是需要处理孔位与器壁曲面的应力分布问题。孔洞边缘极易因受力不均产生微裂纹,尤其是在厚胎薄壁或异形转折处。传统工艺中,匠人多使用竹签或金属管在坯体半干阶段(皮革硬度)进行切割或挤压成型。对于高精度要求的异形孔,需先确定孔位中心,再使用环形刀具逐步切削,避免一次性穿透导致坯体崩缺。开孔位置应尽量避开应力集中区,如器物的棱角或曲面急剧变化处,以减少烧制过程中的断裂风险。
现代工艺中,激光切割与水刀切割技术被引入开孔环节,能够处理传统手工难以应对的复杂几何孔洞。激光切割利用高能光束熔化或气化材料,切口平滑且精度极高,适用于硬质瓷或特种陶瓷。然而,激光产生的高热可能改变局部釉面成分,需在后续施釉前进行精细打磨。水刀切割则通过高压水流混合磨料进行冷切割,无热影响区,特别适合对温度敏感的多层复合材料或带有复杂内部结构的异形坯体。无论采用何种方式,开孔后的修整都需使用细砂纸或磨石对孔缘进行倒角处理,以消除应力集中点,确保器皿在使用中的安全性。
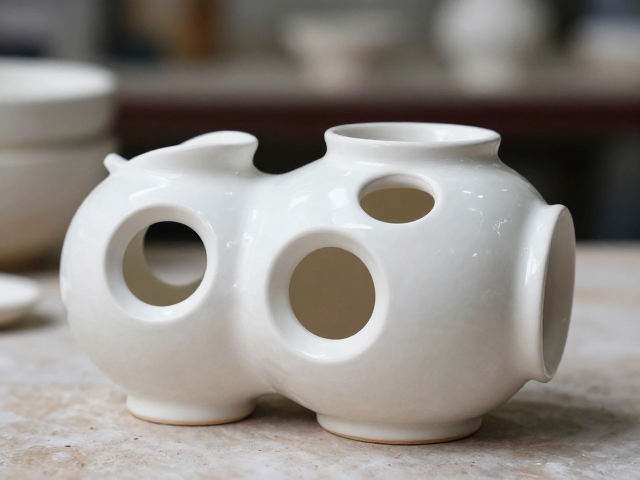
釉料配方与高温烧制的形变控制
异形陶瓷在烧制过程中,由于重力、釉料流动和坯体收缩的共同作用,极易发生扭曲、塌陷或釉面流淌不均。釉料配方需经过严密的计算,调整氧化铝含量以控制高温粘度,防止釉层过稀导致流釉或过稠导致缩釉。对于异形曲面,常采用多次浸釉或喷釉的方式,确保釉层厚度均匀,特别是在孔洞边缘和曲面转折处,需特别注意釉料的堆积与流动方向,避免形成釉泪或积釉。
烧制曲线需根据异形器皿的厚度变化和结构特点进行定制。升温阶段需缓慢均匀,特别是在300℃-600℃的有机质排除期和900℃-1000℃的石英晶型转变期,需设置保温段以消除内部应力。高温阶段(1200℃-1400℃)需精确控制升温速率,避免局部过热导致变形。冷却阶段同样关键,缓慢冷却可减少热应力,防止开裂。对于大型或结构复杂的异形器皿,还需考虑窑炉内的气流分布,确保各部位受热均匀,必要时采用支架或垫饼辅助支撑,以维持器皿在高温下的形态稳定。
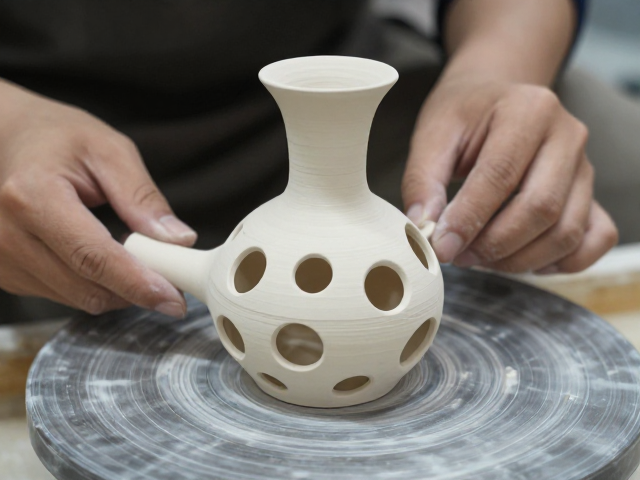
非遗技艺融合中的创新表达
非遗陶瓷技艺的融合并非简单叠加,而是不同技法在异形结构上的有机统一。例如,将传统青花绘画与异形器皿的曲面结合,需根据曲面变化调整笔触力度和颜料浓度,避免图案变形。刻花技艺则需适应异形坯体的硬度变化,使用不同角度的刻刀,以深浅不一的线条增强立体感。此外,结合现代设计理念,将极简主义线条与传统釉色融合,在异形器皿上形成视觉张力,既保留了非遗技艺的文化内核,又赋予其现代审美价值。
在融合过程中,匠人需不断探索新材料与新技法的结合点。例如,将金属胎与陶瓷釉结合,利用金属的刚性支撑陶瓷的流动性,创造出传统工艺难以实现的异形结构。或者,将陶瓷与玻璃、木材等材料结合,通过榫卯结构或粘合技术,形成多材质共生的异形器皿。这种跨界融合不仅拓展了陶瓷艺术的表现形式,也推动了非遗技艺在当代生活中的应用与创新,使其在保持传统韵味的同时,更好地融入现代家居与艺术空间。