
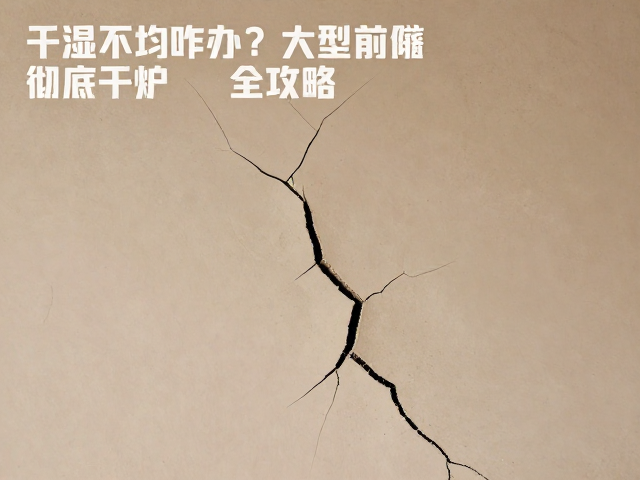
水分梯度引发的开裂与变形隐患
大型坯体在干燥过程中,表面与内部的水分迁移速度不一致是导致成型失败的核心诱因。当坯体体积较大时,表面积与体积的比例相对较小,内部水分向外扩散的路径较长,若环境温湿度控制不当,表层水分迅速蒸发形成硬壳,会阻碍内部水汽排出。这种“外干内湿”的状态在后续烧成阶段受热时,内部水分急剧汽化膨胀,极易在坯体内部形成应力集中,导致贯穿性裂纹或结构性坍塌。
水分分布的不均匀还会引起显著的收缩差异。陶瓷材料在脱水阶段和玻化阶段会发生不可逆的物理收缩,如果坯体各部位含水率差异超过临界值,不同区域的收缩率便无法同步。对于大型工件,这种非均匀收缩表现为扭曲、翘曲或局部凹陷,严重降低成品率。因此,在入窑前必须通过科学手段确保坯体整体含水率达到工艺要求的安全区间,避免在高温阶段因应力释放失控造成整窑报废。
阶梯式干燥与环境参数调控策略
针对大型坯体的干燥,采用分段控温、分段控湿的阶梯式干燥法是行业通用的有效手段。初期干燥阶段应重点控制环境相对湿度,避免空气流速过快带走表面水分,通常保持相对湿度在60%-70%之间,让坯体表面缓慢脱水,保持一定的塑性以释放初期应力。中期阶段逐渐降低湿度并提高温度,加速内部水分向表面迁移,此阶段需密切监测坯体表面状态,防止出现龟裂。
精确的温湿度记录是干燥过程管理的关键。现代干燥窑或干燥房应配备高精度传感器,实时监测不同位置的温湿度变化,形成数据曲线。操作人员需根据曲线变化及时调整风机频率和加热功率,确保坯体各部位温差控制在2-3℃以内。对于敏感性较高的泥料,还可引入强制对流干燥技术,通过优化风道设计,使热风均匀覆盖坯体表面,消除局部干燥死角,实现整体含水率的均衡下降。
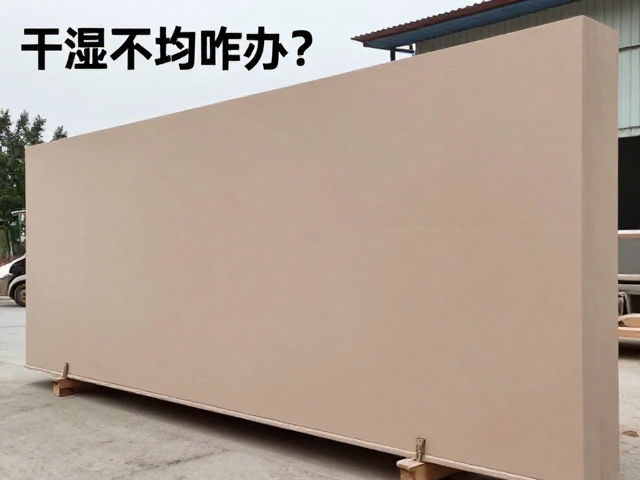
大型坯体搬运中的应力防护与支撑设计
大型坯体在干燥后及烧成前处于半干或全干状态,机械强度较低,搬运过程中的震动和点接触应力极易造成隐性损伤。传统的叉车直接托举或人工搬运方式风险极高,一旦受力不均,内部微裂纹可能迅速扩展。采用定制化托盘与柔性支撑垫是必要的防护措施,托盘底部应设计为网格状或多点支撑结构,确保坯体底部受力均匀,避免单点受力导致的压溃或断裂。
搬运工具的选择需兼顾稳定性与减震性能。建议使用带有液压减震功能的专用搬运车,并在搬运路径上铺设平整、无颠簸的地面。在码垛存放时,应严格控制堆叠层数,底层托盘需具备足够的承重能力,防止下层坯体因长期受压产生塑性变形。此外,搬运过程中应保持动作平稳,避免急停急转,减少惯性力对坯体结构的冲击,确保坯体在进入烧成工序前保持几何形状的完整性和内部结构的致密性。