
陶瓷坯体干燥时间的核心影响因素
陶瓷坯体的干燥周期并非固定值,而是高度依赖于坯体配方、成型方式以及环境温湿度等变量。以常见的注浆成型粘土坯体为例,在自然通风且相对湿度控制在50%-70%的环境下,薄壁制品如餐具的干燥时间通常在12至24小时之间,而厚壁制品或雕塑类坯体可能需要3至7天甚至更久。若采用喷雾干燥塔制备的粉料进行压延成型,由于粉料含水率已降至5%-8%,后续素烧前的干燥过程相对较快,一般在室温下静置干燥1-2小时即可满足上釉要求,但需确保坯体内部水分均匀逸出。
干燥速率受到坯体孔隙结构与水分迁移机制的直接制约。自由水通过毛细管作用向表面迁移,再经由表面蒸发进入空气中,这一过程的速率受表面蒸发速度与内部扩散速度的平衡控制。当表面水分蒸发过快,而内部水分无法及时补充时,坯体表面会形成硬化层,阻碍内部水分排出,导致干燥不均。因此,不同材质的坯体干燥特性差异显著,高岭土含量高的坯体干燥收缩大,需更缓慢的干燥过程;而掺入熟料或滑石的坯体因骨架支撑作用较强,干燥敏感性相对较低,可适当加快干燥节奏。
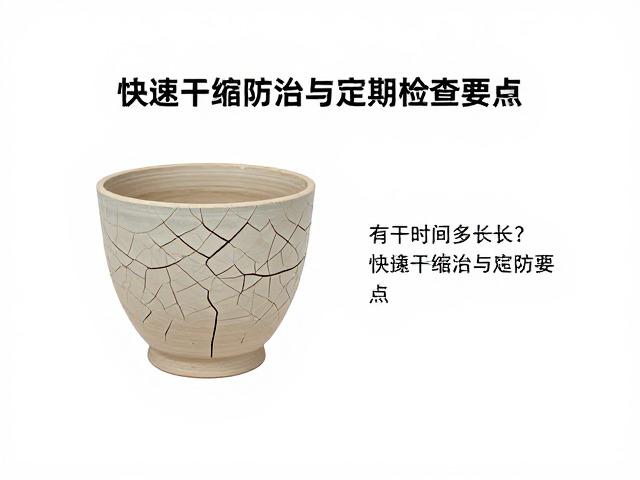
快速干缩开裂的成因与防治策略
快速干缩是陶瓷生产中大孔洞、裂纹或坯体变形的主要诱因,其根本原因在于干燥初期表面水分蒸发速率远大于内部水分向表面扩散的速率。这种速率失衡导致坯体表面产生巨大的收缩应力,当应力超过坯体在未烧阶段的抗拉强度时,便发生开裂。特别是在高温低湿或强风环境下,表面迅速失水形成硬壳,内部水分被困住,随着后续干燥进行,内部收缩受阻,极易在坯体薄弱处引发结构性损伤。
防治快速干缩需从控制干燥速率和增强坯体强度两方面入手。在工艺上,初期干燥阶段应保持环境相对湿度较高(如70%-80%),抑制表面水分过快蒸发,待坯体表面温度与环境温度平衡、收缩基本稳定后,再逐步降低湿度并提高温度。此外,优化坯体配方,适当增加塑性组分或添加有机粘结剂,可提高坯体在干燥阶段的韧性。成型过程中确保压力均匀,避免局部密度差异过大,也是减少因收缩不均导致开裂的关键措施。
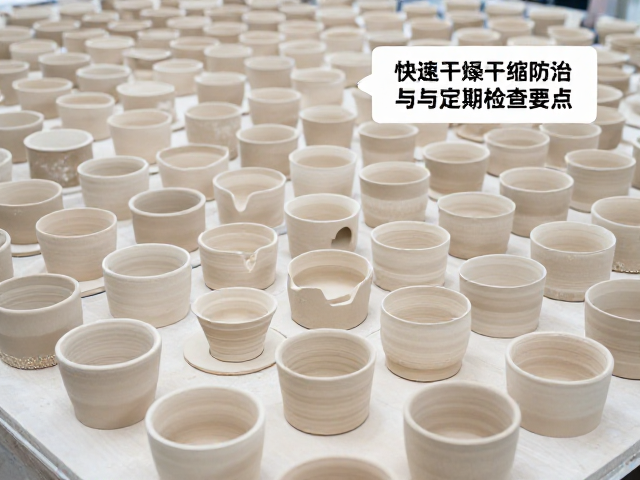
干燥过程中的定期检查要点
定期检查是监控干燥质量、预防缺陷发生的重要手段。检查的重点在于观察坯体表面状态与尺寸变化。需定期目视检查坯体表面是否有发白、粉化或细微裂纹,这些迹象通常表明干燥速率过快或环境湿度过低。同时,使用卡尺等工具测量坯体关键部位的尺寸,对比干燥前后的数据,计算实际收缩率。若收缩率波动过大或不同部位收缩不一致,提示干燥过程存在不均匀现象,需及时调整干燥曲线或环境参数。
除了物理指标,还需关注干燥环境的稳定性。检查干燥室或自然干燥场的温湿度记录,确保数据平稳过渡,避免剧烈波动。对于批量生产的坯体,需设置抽样检测机制,定期抽取坯体进行含水率测试,确保坯体含水率降至安全范围(通常为3%-5%),以利于后续施釉和烧成。若发现局部坯体干燥过快或过慢,应立即调整该区域的风向、风速或遮盖措施,确保整批坯体干燥的一致性。