
泥料含水率与陈腐处理的核心控制
手工捏塑成型过程中,水分分布的均匀性直接决定了坯体的最终稳定性。若泥料含水率过高,水分在干燥过程中蒸发产生的收缩应力极易超过泥料本身的抗拉强度,从而引发结构性开裂;反之,含水率过低会导致泥料可塑性不足,在手工揉捏和塑形时产生内部空洞或应力集中点。通常,适合手工捏塑的泥料含水率需控制在18%至22%之间,这一区间能平衡流动性与支撑力,确保坯体在成型初期具备足够的硬度以维持形态,同时在后续干燥阶段拥有适度的收缩缓冲空间。
陈腐是提升泥料性能不可忽视的物理过程,其作用在于促进水分在泥料颗粒间的均匀渗透以及有机质(如植物纤维或天然粘合剂)的充分水解。经过长期陈腐的泥料,其颗粒表面的双电层结构更为稳定,触变性显著增强。在实际操作中,将制备好的泥料密封置于阴凉潮湿环境中静置数天甚至数周,能有效消除因机械搅拌产生的内应力。这一过程使得泥料质地更加细腻柔软,拉伸时不易断裂,从而从材料本源上降低了因手工操作不当导致的隐性缺陷。
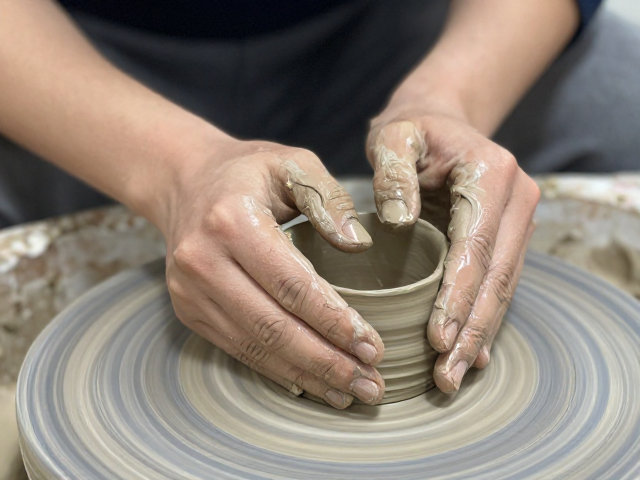
揉泥手法与内部应力消除机制
手工揉泥不仅是混合材料的过程,更是排除内部空气、均化水分的关键步骤。若揉泥不充分,泥料内部会残留气泡或干湿不均的“硬块”,这些缺陷在干燥收缩时会成为裂纹的起始点。有效的揉泥应采用“切、压、揉、叠”的组合动作,重点在于通过反复的挤压使泥料内部形成致密的层状结构。操作时需保持力度均匀,避免局部过度受力导致泥料纤维断裂或结构松散。对于大体积泥料,应分段揉制,确保每一部分都达到相同的稠度和致密程度,从而消除因内部应力不均导致的变形风险。
成型时的受力方式直接影响坯体的密度分布。手工捏塑应避免单向用力或局部挤压,而应采用多点支撑、均匀施力的手法。例如,在制作器皿类作品时,应从底部向上逐步加固,同时不断旋转坯体,确保各部位受力一致。若发现坯体某处过薄或存在凹陷,应通过轻微按压而非拉伸来修正,因为拉伸会加剧分子链的取向,导致该区域在干燥时产生更大的收缩率。保持坯体厚度的均匀性是防止因收缩不均引发翘曲变形的根本,任何厚度差异超过3毫米以上的部位都需进行精细修整。
干燥环境的微气候调控策略
干燥速率是决定泥坯是否开裂的外部主导因素。快速干燥会导致表面水分迅速蒸发,形成坚硬的“硬壳”,而内部水分仍试图向外迁移,这种内外收缩差异会在坯体内部产生巨大的拉应力,最终导致表面龟裂或整体变形。理想的干燥环境应保持空气流通但避免直吹风,相对湿度控制在50%-70%之间,温度维持在20-25摄氏度。对于大型或厚壁坯体,可采用半封闭空间进行缓干,或在坯体表面覆盖湿布、塑料薄膜,以减缓表面水分蒸发速度,促进内外水分同步迁移。
针对不同季节和气候条件,需动态调整干燥策略。在干燥炎热的季节,需特别注意夜间湿度回升时的凝结水问题,避免坯体表面因反复干湿循环产生微裂纹。在潮湿季节,则需加强通风,防止因吸湿导致坯体软化变形。此外,坯体的放置方式也至关重要,应使用透气性良好的垫板(如木板、硬纸板),避免使用完全密封或不透气的塑料托盘,以确保底部水分也能均匀散发。对于极易变形的细长或薄壁部件,建议在成型后立即使用支撑架固定,待坯体达到“皮革硬度”(即像硬皮革一样可轻微弯曲但不易变形)后再进行精细修整或组装。
增强剂添加与抗折强度的物理提升
单纯依靠泥料本身往往难以满足高难度造型的强度需求,合理添加增强材料是提升抗折强度的有效手段。传统上常加入纸浆、棉花纤维或石英砂等无机/有机增强物。纸浆纤维能在泥料内部形成三维网状结构,像钢筋一样束缚泥粒,显著提高坯体的抗拉和抗折强度,尤其适用于薄壁或悬空结构。添加比例需严格控制,通常纤维含量不超过泥料总重的5%-8%,过量会导致泥料过软,影响成型精度。石英砂等颗粒材料则能起到骨架支撑作用,减少干燥收缩率,但需注意颗粒粒径应与泥料细度匹配,避免影响表面质感。
除了物理增强,化学粘结剂的微量添加也能改善泥料性能,但需遵循安全合规原则,使用天然来源的增强剂如瓜尔胶、羧甲基纤维素(CMC)等。这些高分子物质能增加泥料颗粒间的粘附力,提高湿坯强度,防止在搬运和修整过程中发生破损。使用时需先将增强剂完全溶解于水中,制成溶液后再与泥料混合,确保分布均匀。添加量通常为泥料重量的0.1%-0.5%,过量会增加干燥难度,导致坯体发脆。通过物理纤维与微量粘结剂的协同作用,可显著提升泥料在干燥定型阶段的结构完整性,从根本上减少开裂和变形现象。