
压坯成型泥料的基础特性与原料选择
压坯成型技术的核心在于泥料必须具备适宜的塑性、流动性以及干燥后的强度,这直接决定了最终陶瓷制品或工业部件的质量稳定性。在低毒无害的配方体系中,原料的选择是首要环节,传统高岭土、膨润土以及石英砂构成了基础骨架,而为了降低铅、镉等重金属风险,必须严格筛选原料来源,确保其符合相关环保材料标准。例如,选用经过严格检测的低铁高岭土,不仅能减少烧成过程中的变色问题,还能从根本上消除重金属析出的隐患,这是构建安全配方物理基础的关键一步。
泥料的颗粒级配与水分含量决定了其成型时的可塑性窗口,过粗的颗粒会导致坯体表面粗糙且易开裂,过细则会增加干燥收缩率并可能导致坯体发白不均。在低毒配方中,通常使用天然植物胶如瓜尔胶或羧甲基纤维素钠(CMC)作为增塑剂,替代传统的含铅或含镉釉料助剂。这些高分子有机物的添加量需经过严密的实验确定,一般控制在0.2%至1.5%之间,既能提供足够的颗粒间润滑力,又不会在烧成过程中产生大量有害气体或残留物,从而确保成型过程的物理稳定性与化学安全性。
低毒无害配方的关键组分解析
低毒无害配方的核心在于完全剔除含铅、含镉、含铬等有毒金属氧化物,转而使用自然界广泛存在且化学性质稳定的非金属矿物。以常见的日用陶瓷或工业陶瓷为例,基础配方通常由高岭土(提供氧化铝和二氧化硅)、石英(提供骨架强度)和长石(作为熔剂降低烧成温度)组成。在釉料部分,完全摒弃铅硼釉,采用长石釉或石灰釉体系,利用碳酸钙、白云石等天然矿物提供氧化钙和氧化镁作为主要熔剂。这种矿物替代方案经过大量实验室数据验证,烧成后的铅、镉析出量远低于国家标准限值,确保了产品在接触食品或人体时的绝对安全。
为了进一步提升配方的稳定性,引入微量的改性剂是必要的技术手段。例如,添加少量滑石或镁橄榄石可以改善坯体的热震稳定性,减少因温度急剧变化导致的开裂现象。同时,使用硅酸锆作为乳浊剂替代部分有毒乳浊剂,不仅能保持釉面的洁白度和光泽度,其化学性质极其稳定,在常规烧成温度下不会分解出血性物质。这些组分的选择并非随意组合,而是基于严密的化学计量比计算,确保各组分在高温下能形成稳定的晶体结构,从而从微观层面锁定无毒特性,防止有害物质在长期使用中迁移。
成型过程中的稳定性控制机制
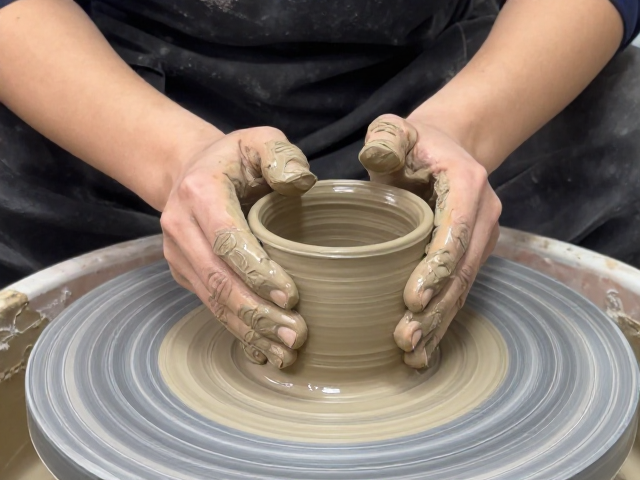
泥料的稳定性不仅体现在配方本身,更体现在从制备到成型的全过程中的物理状态控制。在球磨和搅拌阶段,必须严格控制泥浆的细度和浓度,通常要求泥浆通过指定目数的筛网,确保颗粒分布均匀。对于压坯成型,泥料的含水率需精确控制在15%-20%之间,这一区间能提供最佳的塑性变形能力。若含水率过低,坯体密度不均,易出现分层或裂纹;若含水率过高,则会导致脱模困难及干燥收缩过大。因此,建立严密的含水率监测流程,是维持成型稳定性的第一道防线。
压力分布的均匀性是压坯成型成功的关键,模具的设计与压力参数需与泥料的特性相匹配。在压制过程中,施加的压力通常为2-5 MPa,具体数值需根据泥料的颗粒度和配方调整。过大的压力会导致坯体内部应力集中,干燥后极易开裂;过小的压力则导致坯体疏松,强度不足,后续加工困难。此外,模具的脱模斜度、表面光洁度以及脱模剂的使用也至关重要。使用水性脱模剂而非油性脱模剂,可以避免坯体表面产生油污斑点,影响后续施釉或烧成效果,从而确保每一批次产品的尺寸精度和外观一致性。
干燥与烧成阶段的缺陷预防
干燥过程是消除成型残余应力、降低含水率的关键阶段,不当的干燥工艺会导致坯体变形、开裂或剥落。在低毒无害配方中,由于有机添加剂的存在,干燥初期需设置较低的温湿度,防止表面水分蒸发过快导致表层收缩过快而开裂。通常采用阶梯式干燥曲线,第一阶段保持高湿度缓慢蒸发自由水,第二阶段降低湿度加速结合水排出。这种受控的干燥环境能有效避免坯体因应力不均产生的缺陷,确保坯体在入窑前具有足够的机械强度。
烧成过程决定了坯体的最终物理性能和化学稳定性。对于低毒配方,烧成温度通常控制在1100-1300℃之间,具体取决于原料中的熔剂含量。在此温度区间内,坯体发生烧结,颗粒间形成固相反应,生成莫来石等高强度矿物相,同时釉料熔融形成致密玻璃相。由于配方中无有毒金属氧化物,烧成气氛通常为氧化气氛,这有助于有机物的完全分解和挥发,避免还原气氛可能导致的釉面缺陷。烧成后的冷却过程同样重要,快速冷却有助于细化晶体结构,提高硬度,而缓慢冷却则有助于释放内应力,防止隐裂产生,从而确保最终产品的综合性能符合高标准要求。