
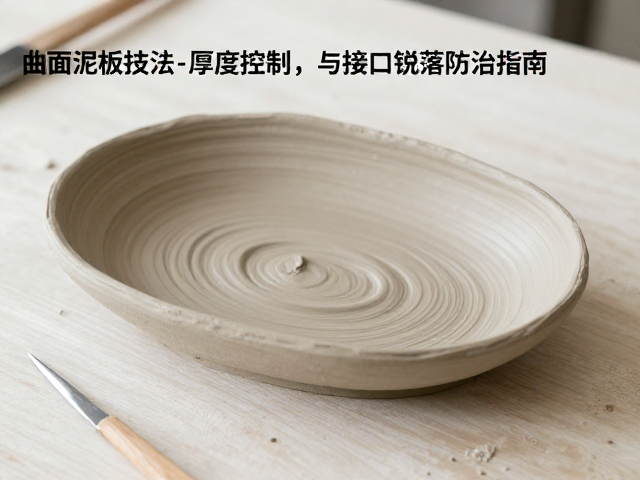
曲面泥板技法的成型逻辑与工具准备
曲面泥板成型并非简单的材料堆叠,而是基于泥土可塑性与重力平衡的物理构建过程。制作此类坯体时,泥料的含水量需严格控制在18%-22%之间,过高的水分会导致泥板在重力作用下迅速坍塌,而水分过低则无法通过拍打实现分子间的紧密排列。常用的工具包括宽幅的弧形刮板、柔软的棉质软布以及不同弧度的木质或塑料曲面模具。刮板用于将泥板修整至均匀的弧度,软布则用于在泥板表面形成微小的粗糙纹理,增加后续拼接时的咬合力。
在实际操作中,泥板的切割与塑形需要遵循“先大后小、先主后次”的原则。工匠通常先根据设计图纸确定主体曲面的最大轮廓,使用细线或金属丝切割出土板,随后利用手掌根部或专用拍板,从中心向边缘进行单向拍打,使泥料密度分布趋于一致。这一过程能有效排除泥板内部的气泡,防止后续烧制过程中因气体膨胀导致坯体开裂。对于大跨度曲面,需引入内部支撑结构,如竹签或轻质木条,以抵消泥土自身的重力负荷,确保成型过程中的稳定性。
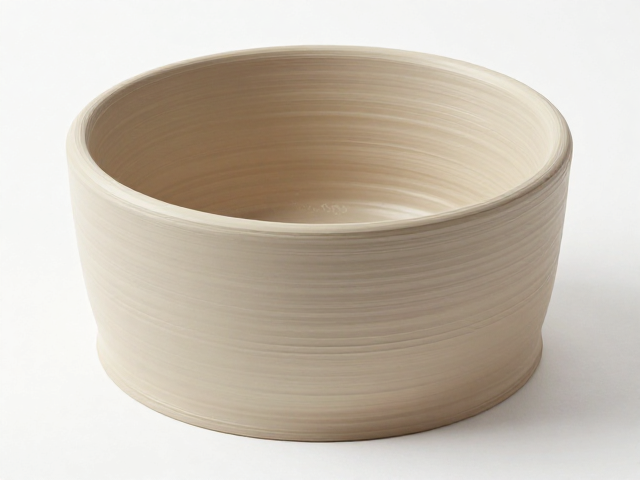
坯体厚度的均匀性控制与应力管理
厚度不均是曲面泥板成型中的致命隐患,它会直接导致干燥收缩率不一致,进而引发变形或开裂。理想的坯体厚度应保持在5-8毫米之间,这一区间既能保证足够的结构强度,又能避免因过厚导致的干燥困难。控制厚度的核心在于“测量”与“修正”的双重机制。在泥板初步成型后,需使用深度尺或自制探针定期检测不同位置的厚度,特别是在曲面转折处和拼接接口附近,这些区域极易因泥料堆积而变厚。
修正厚度的过程需要极高的耐心与技巧。工匠通常使用修坯刀或刮板,采取“少量多次”的切削方式,逐步去除多余泥料。在此过程中,需时刻感受刀具与泥板接触时的阻力变化,阻力突然增大往往意味着该处泥料过厚或存在硬块。对于局部过薄的区域,不可直接添加泥料,而应通过喷洒极稀的泥浆,利用泥浆中的微小颗粒填补空隙,再轻轻拍打使其与原坯体融合。这种“减法”与“加法”结合的控制手段,能最大程度维持坯体整体的应力平衡,为后续工序奠定坚实基础。
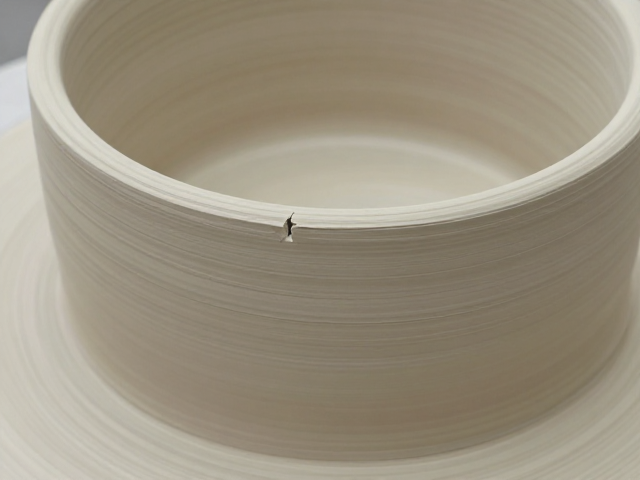
接口脱落的成因分析与表面处理
接口脱落多发生于不同泥板拼接处,其根本原因在于接触面干燥速度不一致或分子间结合力不足。当两块泥板拼接时,如果接触面过于光滑或已经形成硬皮,泥浆无法渗透至泥土内部,形成的连接仅停留在表面,极易在干燥收缩或搬运过程中断裂。此外,泥板在拼接前若已失去部分可塑性,强行拼接会导致内部产生剪切应力,这种隐性损伤在后期烧制中会彻底暴露。
防治接口脱落的首要步骤是彻底的表面处理。在拼接前,必须用海绵蘸取适量水分,轻轻擦拭待拼接的泥板表面,去除灰尘并软化表层,随后用叉子或专用齿状工具在接触面上划出严密的网格状划痕。这些划痕能显著增加接触面积,并为泥浆提供物理锚点。紧接着,涂抹一层浓度适中的泥浆(通常为熟泥加适量水制成),泥浆的厚度应控制在1-2毫米,过厚会导致收缩应力集中,过薄则无法填补划痕。在涂抹泥浆时,需确保泥浆均匀覆盖所有划痕区域,不留任何干燥死角。
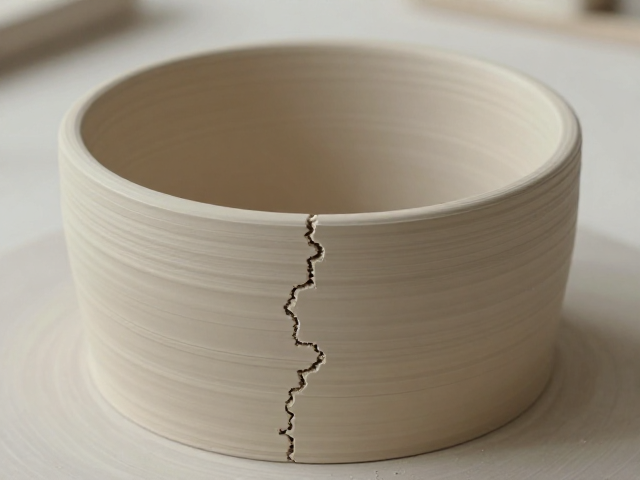
拼接手法与固化期的应力释放
正确的拼接手法能最大程度减少界面处的空隙。操作时,应将两块处理好的泥板对齐,从一端开始缓慢贴合,同时用手指或软木块轻轻按压,迫使泥浆挤出并填充缝隙。对于复杂曲面,可采用“分段拼接法”,先固定几个关键支撑点,确认弧度无误后,逐步连接中间部分。在按压过程中,需观察泥浆挤出情况,若泥浆呈均匀条状挤出,说明贴合紧密;若出现气泡或空洞,需立即揭开重做,不可强行按压,以免破坏内部结构。
拼接完成后的固化期是应力释放的关键阶段。坯体需放置在无风、温度恒定的环境中自然阴干,避免阳光直射或风扇直吹导致表面干燥过快。在阴干初期(约2-4小时),需定期用湿布轻轻覆盖坯体表面,维持微湿环境,减缓水分蒸发速度,使坯体内外干燥速率趋于一致。对于大型或结构复杂的曲面作品,可在内部设置临时支撑架,防止因自重或干燥收缩导致变形。待坯体达到皮革硬度(即指压无明显凹陷,但可轻微弯曲)时,方可移除支撑并进行下一步的修整或施釉。