
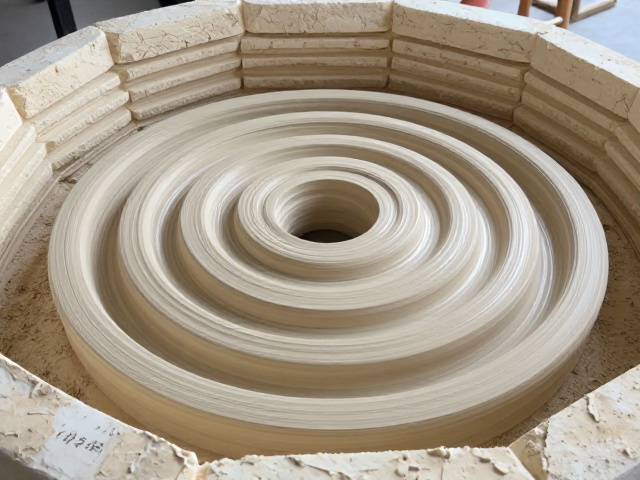
螺旋盘筑与电窑热环境的适配逻辑
螺旋盘筑技法通过泥土条层层叠加形成圆柱或球状结构,这种物理形态在干燥过程中会因水分蒸发产生周向收缩应力。电窑的热传导方式主要依赖辐射与对流,其升温曲线相对线性且均匀,不同于柴窑或煤窑的复杂火焰气氛。若坯体螺旋层间结合不紧密,电窑中快速且均匀的热渗透极易导致层间剥离,因此在坯体干燥阶段必须建立严密的保湿体系,以延缓水分流失速率,使坯体内部应力释放与外部环境变化保持动态平衡。
保湿防裂的核心在于控制干燥速率,避免坯体表面水分蒸发速度远大于内部水分向表面迁移的速度。在螺旋盘筑过程中,每一层泥条的搭接处都是潜在的应力集中点,电窑烧成前的干燥期需要维持环境相对湿度在60%-70%之间,并使用湿布或保湿箱覆盖坯体。这种物理隔离措施能有效减少表面风干,防止因局部失水过快导致的微裂纹扩展,为后续进入电窑提供结构完整的素坯基础。
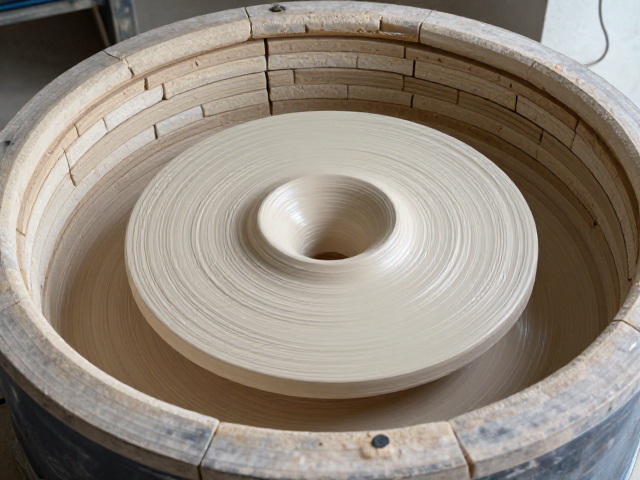
电窑烧成过程中的相变与应力管理
当坯体进入电窑,随着温度攀升至100℃以上,结合水开始大量排出,螺旋结构的层间孔隙成为水分逸出的通道。若升温速度过快,内部蒸汽压力无法及时通过孔隙释放,会在坯体内部形成巨大内压,导致螺旋层间炸裂。因此,电窑在100-200℃区间必须设置极慢的升温阶段,通常建议升温速率控制在每小时20-30℃,确保结合水平稳排出,维持螺旋结构的完整性。
在300-600℃阶段,石英等矿物开始发生晶型转变,体积变化加剧,螺旋盘筑的几何形态在此阶段承受最大热应力。电窑的加热元件分布若存在温差,会导致坯体受热不均,进而破坏螺旋结构的对称性。需定期检查电窑各温区温差,确保加热元件无局部过热现象。此时坯体已具备初步强度,但仍需避免急冷急热,任何温度骤变都可能使原本因保湿措施形成的微裂纹瞬间扩大,最终导致作品报废。
保湿防裂的全程执行细节
从成型结束到入窑前,环境湿度的监控不可或缺。使用简易湿度计实时监测工作室湿度,若低于50%,需增加加湿设备或定期喷水雾。螺旋盘筑的坯体因其中空或厚壁特性,内部水分滞留时间长,表面易干,可采用塑料薄膜不完全覆盖的方式,留出微小缝隙平衡内外湿度,既防止表面风干,又避免完全密封导致内部湿气无法排出引发霉变或软化。
入窑前的检查是一道防线。仔细审视螺旋层间接缝处,用软毛刷清理浮土,确保无杂质隔离导致结合力下降。对于大型螺旋盘筑作品,建议在坯体完全干燥后,进行一次低温预烧,以进一步排除残余水分并稳定结构。预烧温度控制在400-500℃,保温时间根据坯体厚度而定,通常每厘米厚度保温1-2小时,此举能显著降低正式烧成时的开裂风险,确保螺旋形态在电窑高温下完美呈现。