
明确核心参数:尺寸与材质决定基础适配性
垫板的选型首要依据是研磨设备的台面尺寸与固定孔位分布,确保物理层面的精准契合。工业常用垫板多采用铸铁或合金钢材质,其厚度通常根据设备吨位和研磨压力设定,一般范围在20mm至100mm之间。过薄的垫板在高压研磨下易产生形变,导致工件受力不均,直接影响加工精度;过厚则可能超出设备行程或导致重心不稳。实际选型中,需严格核对设备说明书中的最大承重与台面净空尺寸,预留至少5-10mm的安装误差空间,以应对地基不平或设备安装偏差带来的影响。
材质选择需结合研磨介质与工件特性,铸铁垫板具有良好的减震性和耐磨性,适用于大多数常规金属研磨场景;若涉及高精度光学或半导体行业,则需考虑经过特殊时效处理的高精度花岗岩或陶瓷复合垫板,以减少热胀冷缩带来的微米级误差。此外,垫板表面需经过精密刮研或磨削处理,粗糙度通常控制在Ra0.8-1.6μm范围内,以确保与工件底面的接触面积最大化,避免点接触造成的局部应力集中。
产能匹配逻辑:根据产量密度优化布局策略
对于大批量连续生产场景,垫板的布局密度与流转效率直接关联生产节拍。高产量产线通常采用模块化拼接式垫板设计,单块尺寸多标准化为500×500mm或600×600mm,便于快速更换与清洁。这种设计允许在研磨过程中进行“热切换”,即当一块垫板上的工件完成研磨后,可迅速移出并替换新垫板,减少设备空转时间。在此类应用中,垫板的硬度与耐磨性至关重要,需选用经过淬火处理的合金钢,以应对高频次的机械摩擦,延长使用寿命,降低长期运维成本。
相反,小批量或定制化生产更侧重于垫板的多功能性与适应性。此类场景常选用带有T型槽或定位孔位的通用垫板,允许通过压板、螺栓等多种方式固定不同形状的工件。虽然单块垫板的处理效率可能略低于专用模块,但其灵活性能够显著降低换型所需的时间成本。在评估产能匹配时,需计算单位时间内垫板的周转次数与清洁维护所耗费的时间占比,从而确定最优的垫板储备数量与规格组合,避免因等待垫板准备而造成的隐性产能浪费。
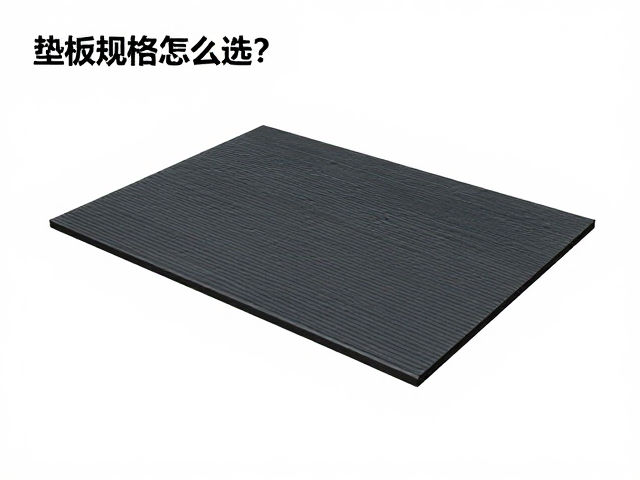
精度控制要点:平面度与平行度影响良率上限
研磨设备的精度表现很大程度上依赖于垫板的几何精度,其中平面度和平行度是关键指标。对于高精度研磨设备,垫板的平面度误差通常需控制在0.02mm/m以内,平行度误差控制在0.05mm以内。在选型时,应要求供应商提供经第三方计量机构校准的检测报告,核实其在全长范围内的精度数据。若垫板本身存在波浪形变形或局部凹陷,即使设备主轴精度极高,研磨后的工件表面也会出现厚度不均或平行度超差,直接导致良品率下降。
长期使用过程中,垫板表面会因磨损产生微量凹坑或划痕,影响后续研磨的稳定性。因此,选型时需考虑垫板的可修复性。铸铁或钢制垫板可通过人工刮削或机床磨削恢复精度,而花岗岩垫板则难以通过常规手段修复,一旦受损通常需整体更换。在制定设备维护计划时,应预留垫板定期检测与修复的时间窗口,避免因垫板精度衰减而频繁调整设备参数,从而维持生产过程的稳定性与一致性。
成本效益分析:全生命周期成本优于初始采购价
垫板的采购成本并非孤立存在,需结合安装、维护、更换频率等全生命周期成本进行综合评估。低质垫板虽初始价格低廉,但易因变形、磨损过快导致频繁更换,且因精度不稳定引发的废品损失可能远超采购差价。高质垫板虽单价较高,但其优异的尺寸稳定性和耐磨性可显著延长使用周期,减少因设备调试和废品处理产生的隐性成本。在预算有限的情况下,建议优先保证垫板的基础材质与加工精度,而非追求过高的表面装饰性处理。
此外,垫板的运输与安装成本也不容忽视。大尺寸、厚规格的垫板重量较大,对厂房承重及吊装设备提出更高要求。若厂房地面承重有限,需选择轻量化但高强度的复合材料垫板,或增加支撑点以分散压力。在实际操作中,可通过模拟计算不同规格垫板的单位面积承载成本,结合企业当前的产能规划与未来扩张需求,选择最具经济效用的规格型号。避免盲目追求超大尺寸或超高精度规格,造成资源闲置与资金占用。