
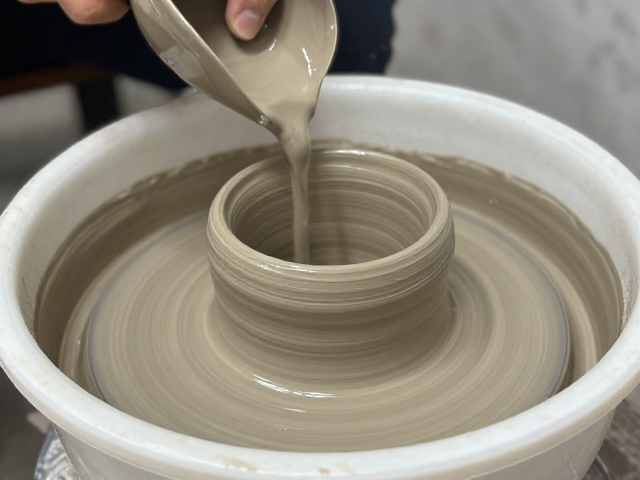
搅拌容量与釉料均匀度的从属关系
小型练泥机在陶瓷生产环节中承担着关键的角色,其核心功能是通过机械搅拌消除泥料中的气泡与密度不均现象。当搅拌容量设置过高,超出设备额定扭矩或搅拌桨叶的有效覆盖范围时,泥料内部会形成类似“死区”的未充分混合区域。这种物理层面的混合失效,直接导致后续施釉过程中釉浆悬浮稳定性下降,颗粒沉降速度加快,进而在坯体表面形成肉眼可见的色斑或厚度差异。
调整搅拌容量并非简单的增减操作,而是需要严格对应练泥机的功率密度与搅拌桨的设计几何结构。在实际生产场景中,若搅拌桶内泥料体积超过有效工作容积的70%,搅拌桨难以产生足够的剪切力来打破釉料中的团聚体。这种因容量溢出导致的微观结构松散,使得釉料在干燥过程中应力释放不均,最终表现为烧成后的釉面橘皮、流挂或局部露胎等典型瑕疵。
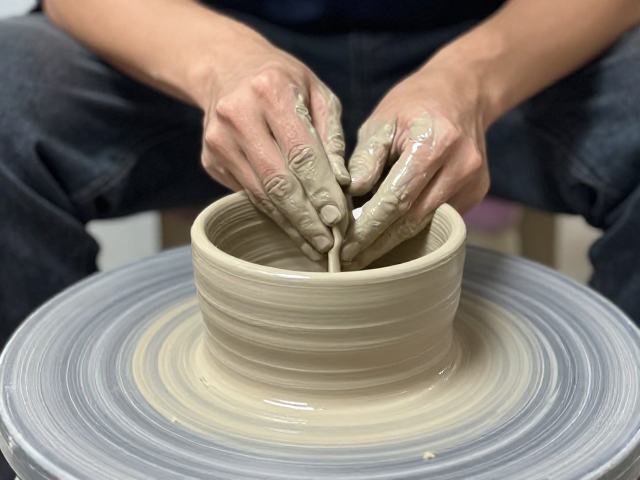
容量阈值对釉层稳定性的具体影响机制
釉料的均匀性高度依赖于其中固相颗粒的分散状态,而这一状态由搅拌过程中的流变特性决定。当搅拌容量处于理想区间时,泥浆呈现稳定的牛顿流体或假塑性流体特征,颗粒悬浮均匀。一旦容量超标,流体阻力急剧增加,搅拌电机负荷加大,转速波动导致剪切场不均匀,釉料中的二氧化硅、氧化铝等成分无法保持稳定的悬浮态,静置片刻后即出现分层预兆。
这种由容量失衡引发的流变异常,会在施釉环节被放大。喷釉时,由于釉浆密度不均,雾化效果受液滴质量分布影响显著,密度较大的区域附着厚,密度较小区域附着薄。在经过高温烧结后,厚釉区可能因釉层过厚产生缩釉或针孔,薄釉区则因遮盖力不足导致胎体杂质显露,这种由前期搅拌环节传递至后期烧成环节的缺陷,具有极强的因果关联性且难以通过后期打磨修复。
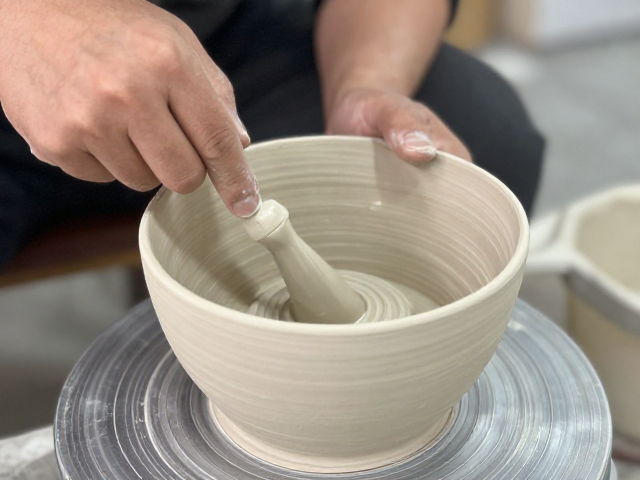
精准计算最佳搅拌容量的实操方法
确定最佳搅拌容量需依据设备铭牌标注的额定容积及搅拌桨叶的扫掠面积进行推算。一般而言,对于容积为50升的小型练泥机,建议单次搅拌泥料或釉料重量控制在15至20公斤之间,此时搅拌桨能形成完整的螺旋上升流,确保物料在桶内形成严密的对流循环。操作人员可通过观察搅拌电流密度判断负载状态,若电流值持续接近额定最大值且伴有轻微抖动,即提示容量可能过大。
在调整过程中,可采用分批搅拌法验证均匀度。将搅拌好的物料取出一部分,静置观察其沉降情况,若短时间内出现明显分层或硬块,说明当前容量下的搅拌效能不足。此时应减少单次投料量,或适当延长搅拌时间以补偿因容量降低可能带来的效率损失。通过记录不同容量下的搅拌时间与釉面烧成结果,建立内部数据对照表,从而锁定当前设备与物料特性下的最优容量区间。
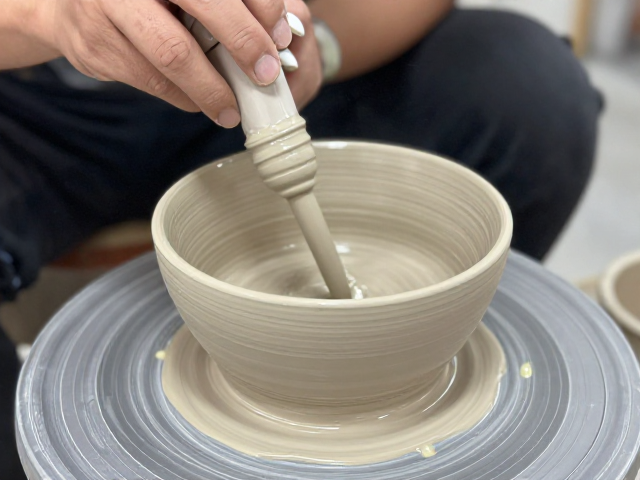
容量优化后的釉面质量验证与持续监控
完成容量调整后,需通过标准化的釉面检测手段验证改进效果。选取经过规范施釉与烧成的陶瓷样品,在标准光源下观察釉面光泽度的一致性,并使用测厚仪对样品不同部位进行多点测量,计算厚度标准差。若标准差数值较调整前显著降低,且无缩釉、针孔等缺陷,则证明搅拌容量的优化有效提升了釉浆的均匀性。
持续监控需建立在日常生产日志中,记录每次搅拌的物料重量、搅拌时长以及对应批次的釉面缺陷率。通过长期数据追踪,分析容量波动与瑕疵产生的关联曲线,及时发现因设备磨损、物料批次差异导致的容量阈值漂移。这种基于数据驱动的微调策略,能确保小型练泥机始终处于最佳工作状态,从源头遏制因搅拌不均引发的陶瓷表面质量问题。