
基础配方体系的构建与原料选择
磨砂釉料的核心在于通过物理或化学手段在釉面形成微观粗糙结构,石英作为主要的网络形成剂,其含量直接决定了釉层的熔融行为和最终光泽度。在典型的三角配方实验中,通常选取长石、滑石、高岭土和石英作为基础原料,其中石英的比例变化是控制釉面质感的关键变量。以某实验室常用的基础配方为例,当石英含量设定为20%时,釉料在1250℃下的熔融状态较为粘稠,流动性适中,这为后续形成均匀的磨砂表面提供了基础支撑。
原料的粒径分布同样会干扰石英对釉面质感的影响,因此在实验过程中需确保所有原料经过标准筛网处理。例如,石英砂通常选用80-120目颗粒,以确保其在釉层中能形成稳定的骨架结构。若石英颗粒过细,容易完全融入玻璃相中,导致釉面趋于平滑;而过粗的颗粒则可能在烧成过程中产生气泡或针孔,破坏磨砂效果的细腻度。因此,在确定石英含量之前,必须统一原料的物理形态,以排除粒径差异对实验结果的干扰。
石英含量对熔融行为的调控机制
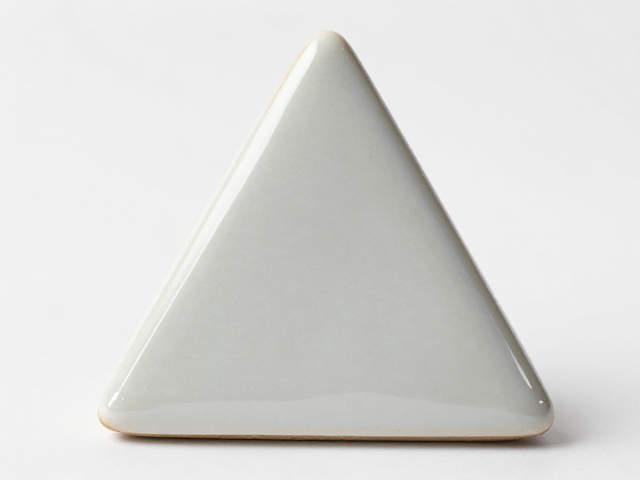
随着石英含量的增加,釉料的粘度显著上升,这在高温烧成阶段表现为熔体的流动性降低。当石英比例从20%提升至30%时,釉面开始出现轻微的哑光效果,这是因为未完全熔融的石英颗粒在釉层表面形成微小的突起,光线照射时产生漫反射。若进一步增加石英至40%,釉面质感变得粗犷,颗粒感明显,这是因为高含量的石英导致釉层在冷却过程中析出大量方石英晶体,这些晶体与玻璃相的热膨胀系数差异,使得釉面在微观结构上更加疏松和不规则。
石英含量的变化还会影响釉层的厚度控制。在喷釉工艺中,高石英含量的釉浆通常具有较高的触变性,这有助于在坯体表面形成较厚的釉层。较厚的釉层在熔融过程中,内部气泡不易排出,这些残留气泡在冷却后形成微小的凹坑或凸起,进一步增强了磨砂效果。相反,低石英含量的釉料流动性好,釉层较薄,即使添加其他消光剂,也难以获得均匀的磨砂质感,往往呈现出局部平滑与局部粗糙并存的不均匀状态。
烧成制度对石英效应的从属影响
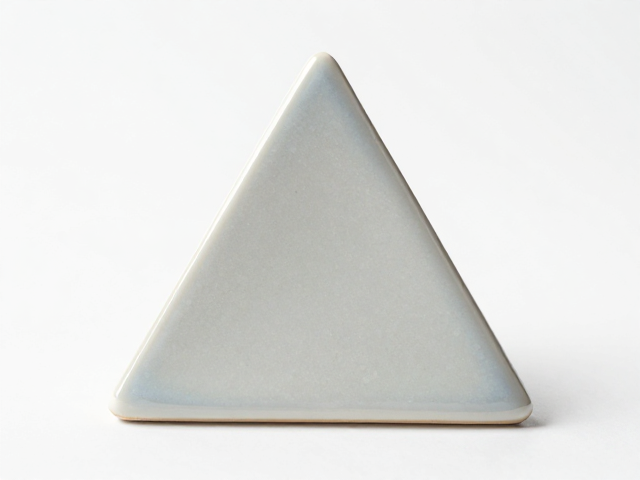
烧成温度和时间是决定石英在釉面中存在形态的关键外部因素。在1250℃至1280℃的烧成区间内,石英含量较高的配方更容易保持其磨砂质感,因为高温不足以使石英颗粒完全熔融融入玻璃相。然而,若烧成温度超过1300℃,高石英釉层可能发生过度熔融,导致石英颗粒下沉或釉面塌陷,磨砂效果减弱,转而呈现半哑光甚至亮光状态。因此,实验中需精确控制窑炉温度曲线,确保石英颗粒在釉面形成稳定的微观结构。
冷却速率同样会影响石英的析晶行为,进而影响磨砂质感。快速冷却有助于保留釉层中未熔融的石英颗粒,增强表面的粗糙度;而慢速冷却则促进石英向方石英转化,可能导致釉面硬度增加但质感趋于平滑。在实际操作中,可通过调整窑炉的冷却段温度,观察不同冷却条件下石英含量对釉面质感的影响。例如,在石英含量为35%的配方中,快速冷却可使釉面呈现细腻的磨砂感,而慢速冷却则可能使表面出现细微的裂纹或光泽不均。
实验数据的可视化与质感评估
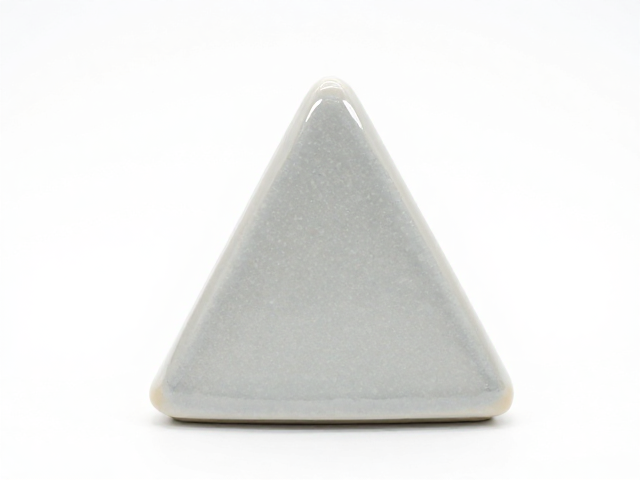
通过对比不同石英含量下的釉面反射率数据,可以量化石英对磨砂质感的影响。使用光泽度仪在60度角下测量,石英含量20%的釉面光泽度约为15-20 GU,而石英含量40%的釉面光泽度降至5-10 GU。这种数据的显著差异直观地反映了石英含量增加对釉面漫反射能力的提升。同时,通过显微镜观察釉面微观结构,可以发现石英含量越高,釉层表面的颗粒堆积越紧密,颗粒间的空隙越小,这进一步证实了石英在形成均匀磨砂效果中的重要作用。
除了光泽度和微观结构,釉面的触感也是评估磨砂质感的重要指标。在石英含量为30%-35%的区间内,釉面触感通常表现为细腻的砂砾感,无明显粗糙或刺痛感,这是大多数陶瓷制品追求的理想质感。当石英含量超过40%时,触感变得粗糙,甚至可能因颗粒突出而影响使用体验。因此,在实际应用中,需结合光泽度数据和触感评估,确定石英含量的最佳范围,以平衡美学效果与实用性。