
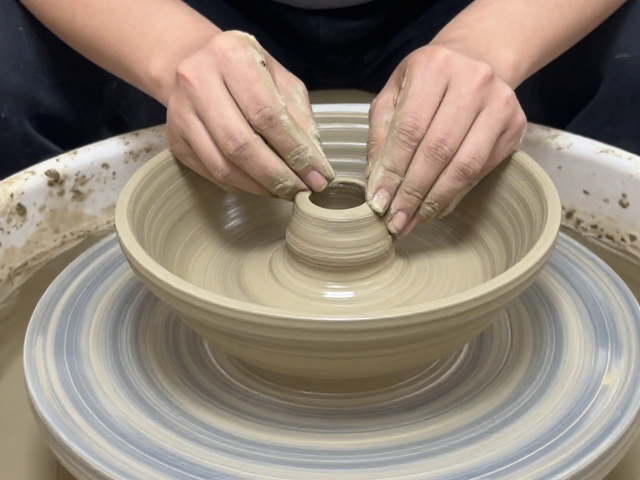
泥板成型的核心逻辑与材料预处理
泥板成型是陶瓷制作中极具表现力的技法,其核心在于将泥料转化为厚度均匀、可塑性强的片状结构,再通过拼接、堆叠构建器物形态。这一过程对泥料的含水量和揉练程度有着严苛要求,过湿则易塌陷,过干则难以粘合。制作前需确保泥料经过充分陈腐,使水分分布均匀,质地细腻且具备良好的延展性。在制作泥板时,通常使用�面杖在抹上干粉的工作台上反复�压,或通过压板机压制,标准厚度多控制在5至10毫米之间,具体数值需根据器皿的大小和受力需求动态调整,以确保成品在干燥和烧制过程中不易开裂。
泥板的表面状态直接决定了叠压盘的最终质感。为了获得平整无气泡的泥板,�压时需保持力度一致,避免局部过薄导致干燥收缩不均。对于制作叠压盘,泥板边缘需经过修切,形成整齐的直线或预设的曲线,以便后续拼接时严丝合缝。部分创作者会在泥板表面进行肌理处理,如使用梳子、网格或天然材料压印,这些预处理步骤不仅增加了视觉层次,还能在叠压过程中提供微小的嵌合点,增强结构稳定性。
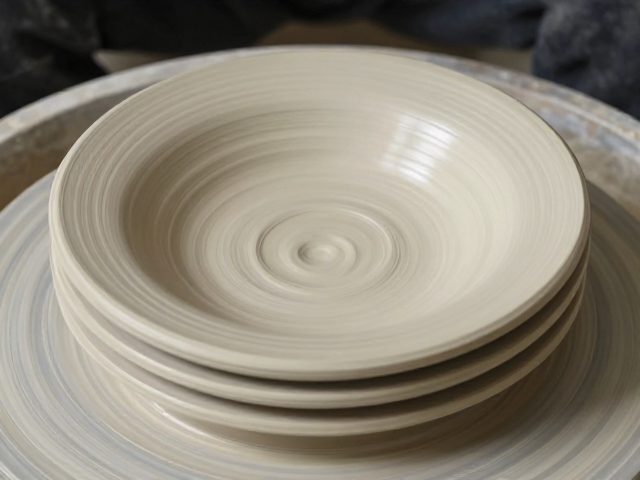
叠压盘筑的层叠结构与接合工艺
叠压盘筑技法的核心在于层与层之间的衔接,这种技法不同于传统的泥条盘筑,它更强调平面板块的垂直堆叠与水平延展。每一层泥板的接合处需涂抹泥浆作为粘合剂,泥浆的稠度应略稀于制作泥板的泥料,以渗透进泥板表面的微孔,形成严密的分子间结合。接合时,需用手指或工具仔细压实接缝,挤出多余泥浆,确保无空隙残留,这是防止烧制过程中接缝开裂的关键步骤。
在构建叠压盘时,层与层之间常采用错缝拼接的方式,类似于砖石砌筑的逻辑,以分散应力,提高器皿的整体强度。每一层泥板的边缘可略微向内收口或向外翻卷,通过这种细微的形态变化,塑造出土陶特有的拙朴与厚重感。对于多层叠压的结构,需定期用湿布覆盖未操作区域,防止水分过快蒸发导致层间结合力下降。实际操作中,创作者会根据盘子的直径和高度,计算每一层泥板的宽度,通常底层较宽以提供支撑,上层逐渐收窄,形成稳定的梯形或圆柱形结构。
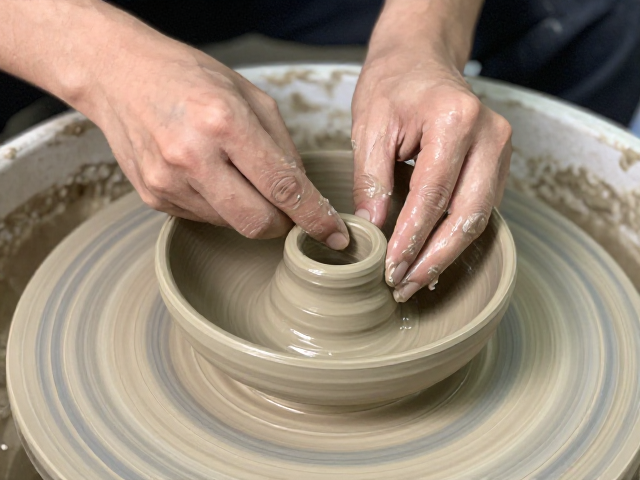
形态塑造与细节修饰技巧
叠压盘的形态塑造不仅依赖于泥板的堆叠,更在于对整体轮廓的精细把控。在层叠过程中,需不断用软尺或目测检查器皿的垂直度与对称性,及时调整各层泥板的位置。对于需要呈现不规则边缘的叠压盘,创作者会保留泥板原始的粗糙边缘,通过手工捏塑或切割,形成自然的起伏线条。这种去规整化的处理手法,赋予了器物独特的艺术张力,使其摆脱机械生产的刻板印象。
细节修饰是提升叠压盘质感的重要环节。在接合处,可使用抹刀将泥浆抹平,使层间过渡自然流畅,或刻意保留接痕,突出工艺痕迹。盘底与盘身的连接处需重点加固,通常采用加厚的泥板或泥条进行包裹处理,以承受盛放物品时的压力。此外,表面装饰可采用刻划、贴塑或施釉等方式,但需注意装饰材料的厚度与主体泥板的收缩率相匹配,避免因收缩不一致导致脱落或开裂。
干燥控制与烧制注意事项
泥板的干燥过程是叠压盘制作中风险最高的环节,不均匀的干燥会导致变形或开裂。完成造型后,器皿需置于阴凉通风处自然阴干,避免阳光直射或强风直吹。在干燥初期,可用塑料薄膜半覆盖器皿,减缓水分蒸发速度,待器皿完全干透(手感凉且无湿气)后方可进行素烧。对于大型或厚壁叠压盘,干燥周期可能长达数天甚至数周,需耐心观察,确保内部水分充分排出。
烧制过程中,升温曲线需平缓,特别是在300摄氏度至600摄氏度区间,坯体内的结合水大量排出,结构较为脆弱,需缓慢升温以释放应力。素烧温度通常在800至900摄氏度之间,旨在提高坯体强度,便于后续施釉。釉烧时,需根据釉料特性选择合适的烧成温度,一般在1200至1300摄氏度之间。烧制结束后,待窑温自然冷却至室温方可开窑,骤冷会导致瓷化不完全或产生惊裂。成品需经过仔细检查,确保无隐裂、变形或釉面缺陷,方可投入使用。