
釉浆制备与搅拌工艺的精细化控制
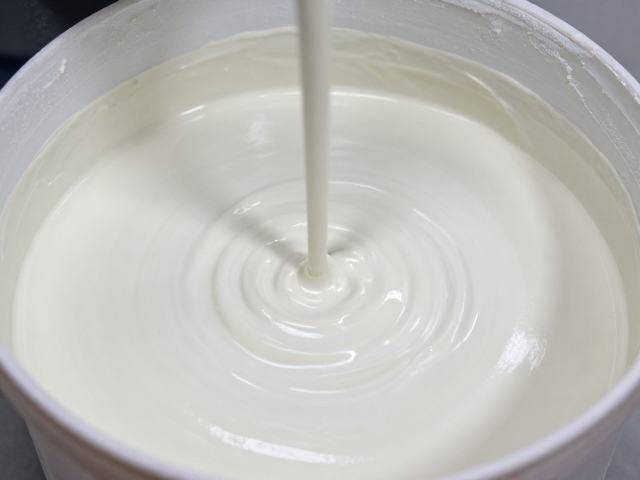
釉面缩釉现象的核心诱因往往源于釉浆本身的物理状态不稳定,其中搅拌不充分导致的颗粒团聚是主要痛点。在球磨或搅拌过程中,如果釉料颗粒未能均匀分散,局部区域会出现釉料堆积或浓度不均,烧成时这些堆积处容易形成过厚的釉层。厚釉层在熔融状态下表面张力过大,无法均匀铺展,进而导致釉面收缩,暴露出门坯或胎体。因此,必须确保球磨介质比例合适,搅拌时间严格遵循工艺规范,避免因搅拌不足造成釉料细度不够或存在硬块。
搅拌过程中还需重点关注釉浆的流变特性,通过调整釉浆的黏度和密度,使其具备良好的悬浮稳定性。如果釉浆沉降过快,施釉后釉层上下密度差异巨大,烧成时釉料流动不均,极易引发缩釉。实际操作中,建议采用高频搅拌或机械搅拌设备,确保釉浆在储存和施釉过程中保持均一状态。对于高岭土含量较高的釉料,需特别注意分散剂的使用,防止黏土颗粒絮凝,从而从源头上消除因釉浆不均导致的缩釉风险。
坯体吸水率与表面处理的关键作用
坯体的吸水率是决定釉面完整性的另一大核心变量。当坯体吸水率过高时,施釉后水分会迅速被坯体吸收,导致釉层与坯体界面处水分急剧减少。这种快速失水会使釉料中的水分蒸发过快,釉层表面迅速结皮,阻碍釉料在烧成初期的流动和铺展。特别是在干燥过程中,如果坯体表面干燥速度过快,釉层与坯体之间会产生较大的应力,烧成时釉层无法完全覆盖坯体表面,形成针眼或缩釉点。因此,严格控制坯体出窑后的干燥时间和环境湿度,是维持合理吸水率的关键。
针对不同材质的坯体,吸水率的标准范围需经过严密的实验验证。一般日用瓷坯体吸水率控制在0.5%-1.5%之间较为适宜,而硬质瓷则可能更低。在实际生产中,可通过测定坯体单位面积的吸水量来量化评估。如果发现缩釉现象集中在坯体特定部位,需检查该部位是否因干燥不均导致吸水率异常。此外,施釉前的坯体表面处理也至关重要,清除坯体表面的粉尘和杂质,确保釉层与坯体结合面的清洁,能有效减少因界面污染导致的附着力不足,从而降低缩釉概率。
烧成制度与窑炉环境的协同优化
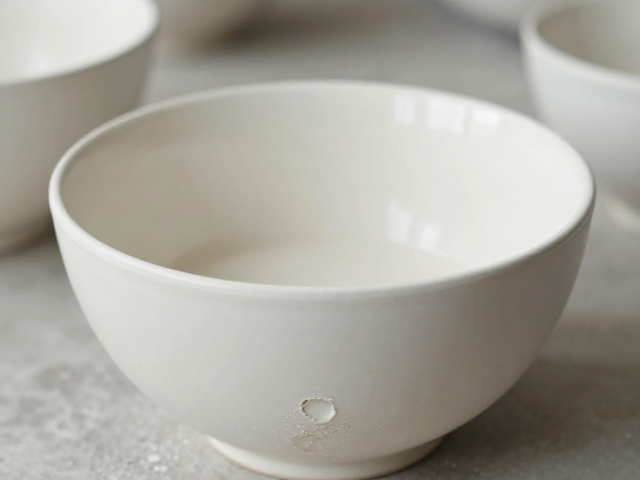
烧成过程中的温度曲线和保温时间直接影响釉料的熔融行为。如果升温过快,釉料中的水分和挥发分未能及时排出,会在釉层内部形成气泡或空洞。随着温度进一步升高,这些缺陷可能演变为缩釉。因此,在低温阶段(300-600℃)应设置较长的保温或慢速升温区,确保坯釉结合面的有机物和水分充分挥发。同时,高温段的升温速率需平稳,避免釉料瞬间熔融导致流动性过大而产生流釉或缩釉。
窑炉内的气氛控制同样不可忽视。还原气氛过强可能导致釉料中的金属氧化物还原过度,改变釉料的表面张力,进而影响釉面的平整度。在氧化烧成过程中,需确保氧气供应充足,避免局部缺氧导致釉面发暗或收缩。此外,窑炉内的温差分布均匀性会直接影响烧成效果。如果窑内存在冷点或热点,釉料在不同区域的熔融程度不一,必然导致缩釉缺陷的出现。通过定期校准热电偶和优化燃烧器布局,确保窑内温度场均匀,是解决缩釉问题的必要技术手段。