坯体保存
器皿修后坯体边缘翘曲?3步解决保存难题,防止开裂变形
识别坯体翘曲的成因与类型 陶瓷器皿在烧制后出现边缘翘曲,通常源于坯体在干燥或受热过程中应力分布不均。当泥料含水率不一致或冷却速度过快,坯体内部会产生巨大的内应力,导致边缘向上或向下卷曲。这种变形并非单一因素造成,而是泥料
分类 · 9
「坯体保存」:陶艺制作保存下的一个细分方向,共 49 篇,按操作顺序逐篇整理。
条目索引
共 49 条,按操作顺序排列:先看动作与判断标准,再看失败后的排查方向。
识别坯体翘曲的成因与类型 陶瓷器皿在烧制后出现边缘翘曲,通常源于坯体在干燥或受热过程中应力分布不均。当泥料含水率不一致或冷却速度过快,坯体内部会产生巨大的内应力,导致边缘向上或向下卷曲。这种变形并非单一因素造成,而是泥料
坯体含水率控制与表面干燥均匀性确认 陶瓷或耐火材料坯体在成型后,内部残留的水分若无法均匀排出,极易在干燥过程中因应力集中产生裂纹或变形。确认表面干燥是否均匀,最直观且有效的方法是观察坯体表层的色泽变化与触感。当坯体表面水
坯体干燥过程中的水分迁移与应力控制 陶瓷坯体在成型后内部含有大量自由水与结合水,干燥初期的核心任务是建立均匀的水分梯度,避免表面干燥速度远大于内部,从而因收缩不均产生内应力。当坯体表面迅速失水形成硬壳,而内部水分向外迁移
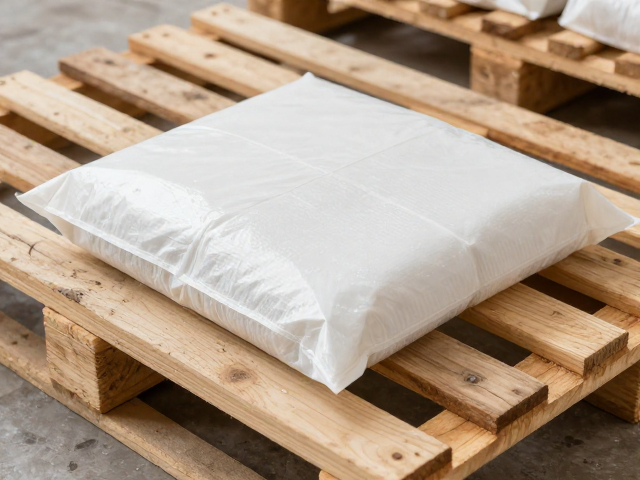
木质托板的选材与预处理细节 木质托板是湿坯存放的基础载体,其材质密度和吸湿性会直接影响坯体的水分迁移。杨木或松木等软木材质因纤维结构疏松,吸水较快,适合短期周转;而经过碳化处理或高密度硬木托板,则能提供更稳定的支撑环境,
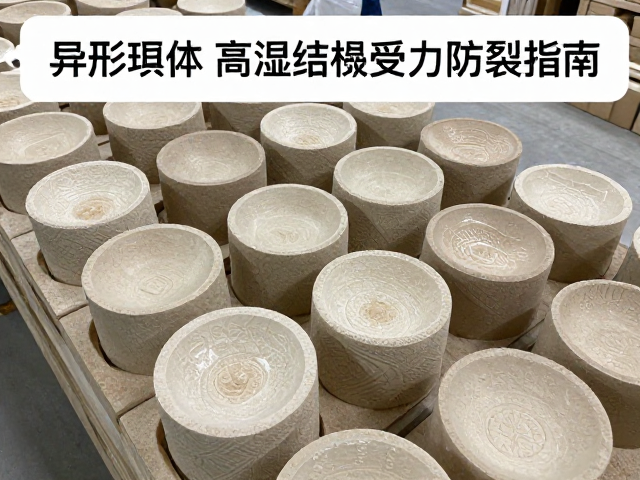
环境湿度与温度控制的核心逻辑 异形坯体在干燥过程中因形状复杂导致应力分布不均,高湿环境下的保湿保存是维持其结构完整性的关键步骤。空气相对湿度需稳定维持在70%至80%之间,这一区间能有效延缓坯体表面水分的蒸发速率,避免因
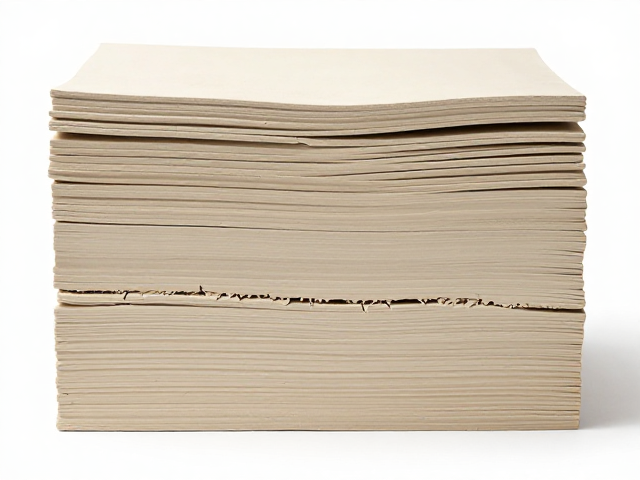
坯体厚薄均匀与防风干裂的核心控制逻辑 在陶瓷或泥塑制作过程中,坯体厚薄不均会直接导致水分蒸发速率出现显著差异,较薄区域水分流失过快产生收缩应力,而较厚区域水分保留较多,这种不均匀收缩极易在干燥初期引发结构性裂纹。为了维持
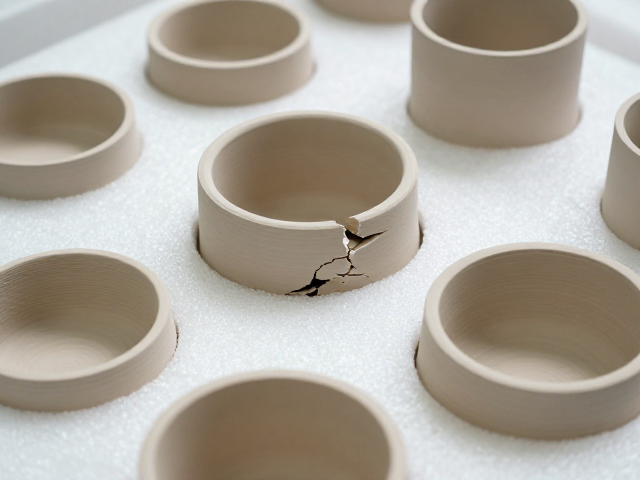
陶瓷坯体受潮变形的核心成因与物理特性 陶瓷坯体在未入窑烧制前,内部含有大量微孔结构,这些孔隙会像海绵一样快速吸收空气中的水分。当环境相对湿度超过60%时,坯体表面开始吸附水分子,随着湿度进一步升高,水分向坯体内部渗透,导
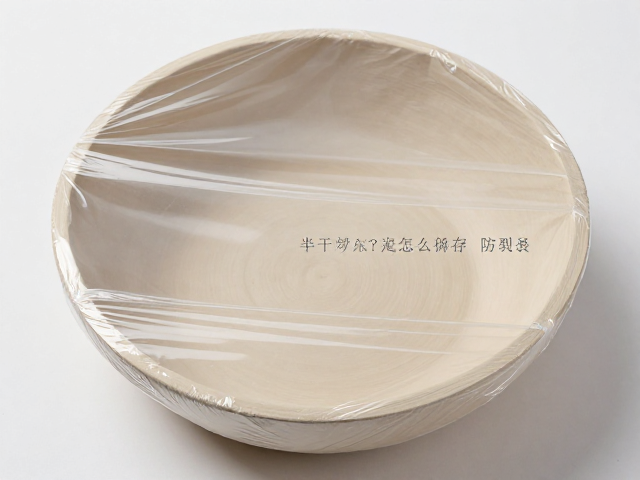
半干坯体的保存环境与预处理 半干坯体在制作完成后,内部仍保持着较高的含水量和活跃的毛细管孔道,这种状态下的陶土或泥料极其脆弱,对环境温湿度变化极为敏感。保存的核心逻辑在于维持微环境的稳定性,避免坯体表面水分蒸发过快导致内
瓷器修后坯体保存技巧 修复后的瓷器坯体在入窑前处于极度脆弱状态,传统的浆料或粘接剂尚未经历高温烧结,其内部结构依然保持着松散或多孔的特征。这种状态下,环境中的微小震动或不当触碰极易导致修复部位断裂或脱落。因此,存放环境必
白陶泥未修坯体的环境温湿度控制策略 白陶泥在未经过修坯和干燥定型前,内部水分分布极不均匀,环境温湿度的微小波动都会引发不可逆的应力集中。理想的保存空间应保持相对湿度在60%至70%之间,温度稳定在15至25摄氏度,避免阳
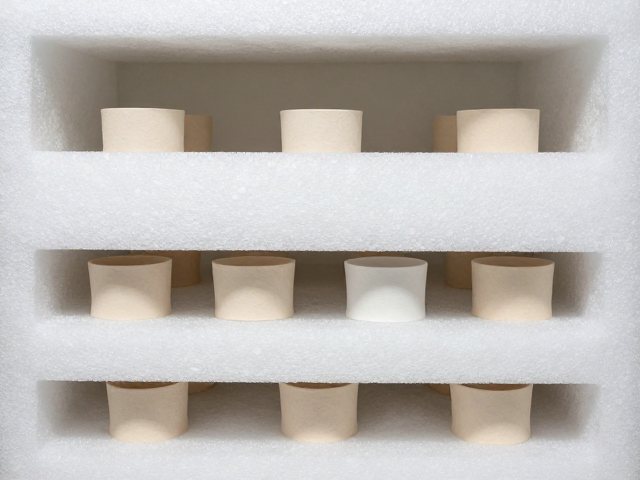
干坯保存环境的温湿度控制逻辑 陶瓷干坯在未完成烧制前,内部水分已完全挥发,结构处于多孔且脆弱的状态,极易受环境湿度影响。长期保存的首要条件是维持环境的相对湿度在40%至60%之间,过高湿度会导致干坯吸潮返软,破坏其机械强
环境温湿度对坯体稳定性的关键影响 坯体在干燥定型后,内部仍残留少量结合水与游离水,环境湿度的剧烈波动会导致水分迁移,进而引发开裂或结构疏松。相对湿度控制在45%至60%区间,能有效平衡坯体内外湿度梯度,避免吸湿后表面发软
这个分类下暂无条目,换一个分类或点「全部」查看 49 篇。
「坯体保存」共收录 49 篇条目,当前查看细分方向「坯体保存」。每一步都给出可观察的判断标准,例如用指甲轻划看露坯程度、用同批试片称重比较落釉量、在排胶阶段放慢升温以减少针孔。改动作时一次只动一个变量,才能知道是哪一步起了作用。