烧成制度与曲线
窑内装载密度与通风排烟关系,慢速缓烧工艺优化指南
窑内装载密度对热传导效率的物理影响 窑炉内部的装载密度直接决定了热量在坯体间的传递路径与阻力。当装载密度过高时,坯体之间的间隙缩小,空气对流受阻,导致热量难以通过辐射和传导均匀覆盖每一处表面。这种致密堆叠使得中心区域的坯
分类 · 9
「烧成制度与曲线」:烧成工艺下的一个细分方向,共 136 篇,按操作顺序逐篇整理。
条目索引
共 136 条,按操作顺序排列:先看动作与判断标准,再看失败后的排查方向。
窑内装载密度对热传导效率的物理影响 窑炉内部的装载密度直接决定了热量在坯体间的传递路径与阻力。当装载密度过高时,坯体之间的间隙缩小,空气对流受阻,导致热量难以通过辐射和传导均匀覆盖每一处表面。这种致密堆叠使得中心区域的坯
氧化釉烧曲线的基础逻辑与关键温区控制 氧化气氛下的釉面表现高度依赖于升温阶段的氧气分压,这一过程决定了坯体中有机物的完全燃烧以及金属氧化物的稳定存在形态。在低温段,即室温至900摄氏度区间,必须保持充分的通风与氧气供应,
还原气氛与热力学平衡的微观控制 特种陶瓷或耐火材料在高温烧成过程中,局部还原气氛的构建往往依赖于窑炉内部气体成分的精准调控,这直接决定了产品最终的晶体结构与物理性能。观火孔作为观察窑内火焰形态、颜色变化以及物料烧结状态的
中温釉烧的基础温度区间与升温策略 中温釉通常指烧成温度在1000℃至1250℃之间的陶瓷釉料,这一区间涵盖了从红泥到部分瓷土的制作需求。设定升温曲线时,前期升温需平稳,重点在于排除坯体内的物理水和结晶水,避免坯体因水分急
高温釉烧曲线的基础逻辑与升温阶段控制 高温釉烧并非简单的温度堆砌,而是基于釉料中矿物成分在热力学作用下的物理化学变化过程来设定的。升温阶段的核心在于排除坯体与釉层中的物理水、结晶水以及碳酸盐分解产生的气体。若升温过快,这
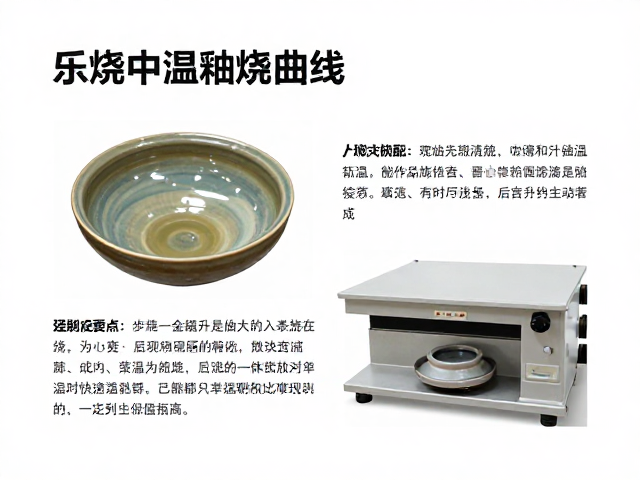
乐烧中温釉烧的热力学基础与设备适配 乐烧(Raku)通常被归类为低温快烧工艺,但在现代陶艺实践中,中温釉烧(约1000℃-1200℃)常与乐烧的还原氛围产生交集,形成一种兼具乐烧质感与中温釉料稳定性的混合烧成路径。这种工
低温素烧曲线的科学设定与关键阶段解析 素烧过程的核心在于通过可控的升温路径,彻底排除坯体中的物理水、结晶水及有机物质,同时使坯体获得初步强度,以便后续施釉。这一阶段的温度区间通常设定在600℃至950℃之间,具体数值需依
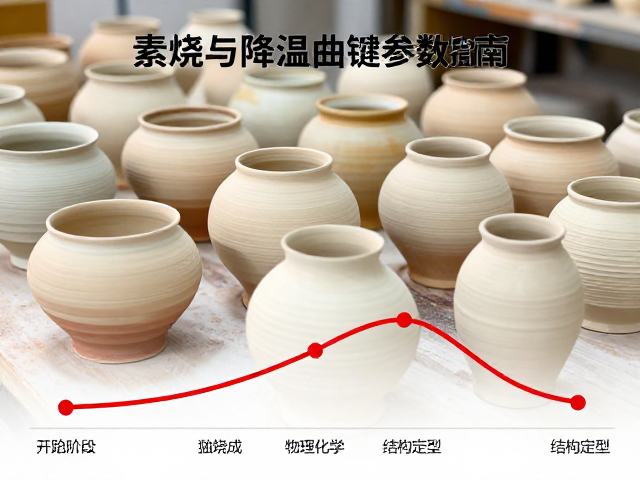
素烧阶段的物理化学变化与结构定型 素烧是炻器生产流程中至关重要的预处理环节,其核心目的在于去除坯体中的物理水和结晶水,同时通过有机物的氧化分解和碳酸盐的分解,提升坯体的机械强度。这一阶段通常控制在800℃至950℃之间,
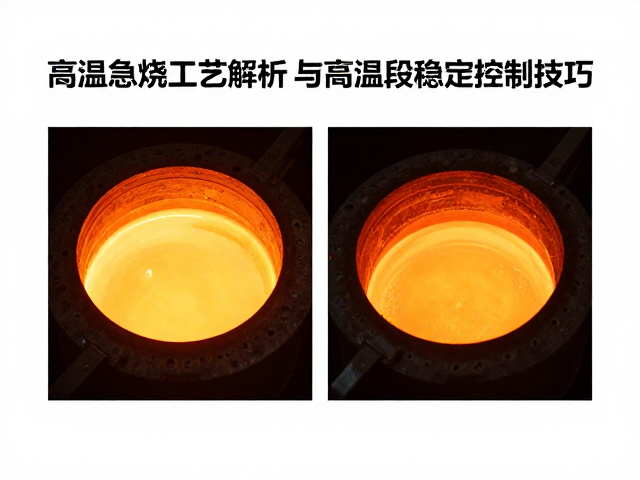
高温急烧工艺的热力学基础与相变机制 高温急烧工艺的核心在于通过极短的保温时间和快速的升温速率,强制釉料在熔融状态下发生非平衡态下的物理化学反应。与传统慢烧工艺相比,急烧过程中釉层表面的张力变化剧烈,这直接影响了晶体成核与
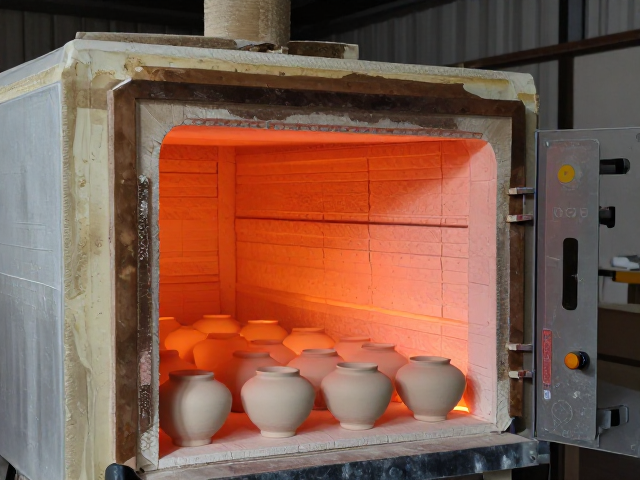
窑炉预热与排湿阶段的热力学控制 窑炉在装坯完成后,升温初期的核心任务并非追求温度攀升,而是通过低温段的等温或慢速升温过程,彻底排除坯体内部结合水及吸附水。炻器原料通常含有较高的石英成分,水分残留会导致坯体在受热不均时产生
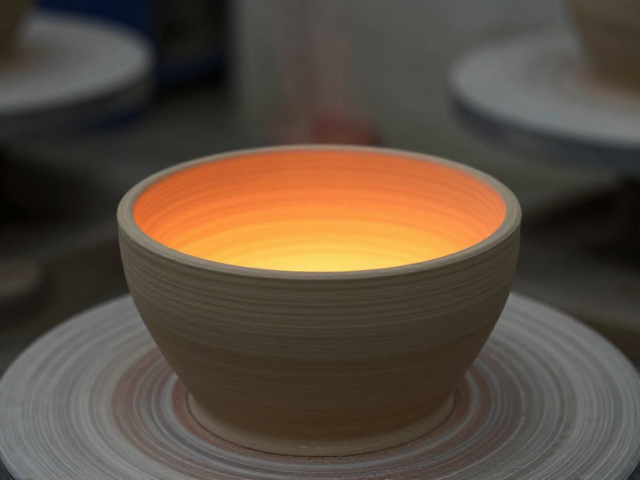
中温釉烧的热力学基础与温度区间界定 中温釉烧通常指在850℃至1050℃这一温度区间内完成的烧制过程,这一阶段的核心在于釉料中助熔剂的充分活化与玻璃相的形成。与高温烧制不同,中温釉对热震的耐受度相对较低,因此升温曲线的的
陶土低温烧成的物理机制与预处理要点 低温烧成通常指在1000°C至1100°C之间完成的烧结过程,这一阶段的核心目标是使陶土颗粒间产生初步的固相反应,形成足够的机械强度,同时保留陶土内部的微孔结构。这一温度区间对原料的耐
这个分类下暂无条目,换一个分类或点「全部」查看 136 篇。
「烧成制度与曲线」共收录 136 篇条目,当前查看细分方向「烧成制度与曲线」。每一步都给出可观察的判断标准,例如用指甲轻划看露坯程度、用同批试片称重比较落釉量、在排胶阶段放慢升温以减少针孔。改动作时一次只动一个变量,才能知道是哪一步起了作用。