轮制成型
控制器壁厚度与施釉成型工艺解析,打造高密封性家电外壳
控制器壁厚度对结构强度与密封界面的关键影响 家电控制器外壳的壁厚设计直接决定了内部电子元件的安全裕度与整体结构的刚性表现。在注塑成型过程中,壁厚不均会导致冷却速率差异,进而引发缩痕、翘曲或内部应力集中,这些缺陷会破坏外壳
分类 · 9
「成型与造型技法」共 396 篇,按操作顺序整理,每一步给出判断标准与失败排查。
条目索引
共 396 条,按操作顺序排列:先看动作与判断标准,再看失败后的排查方向。
控制器壁厚度对结构强度与密封界面的关键影响 家电控制器外壳的壁厚设计直接决定了内部电子元件的安全裕度与整体结构的刚性表现。在注塑成型过程中,壁厚不均会导致冷却速率差异,进而引发缩痕、翘曲或内部应力集中,这些缺陷会破坏外壳
指尖上的泥土哲学:石湾陶塑的核心逻辑 佛山石湾陶塑作为岭南传统工艺的瑰宝,其成型技艺历经千年沉淀,核心在于对泥料特性的极致掌控。在石湾镇的大街小巷,老艺人们常言“泥性即人性”,这句话精准概括了陶塑制作中人与自然互动的微妙
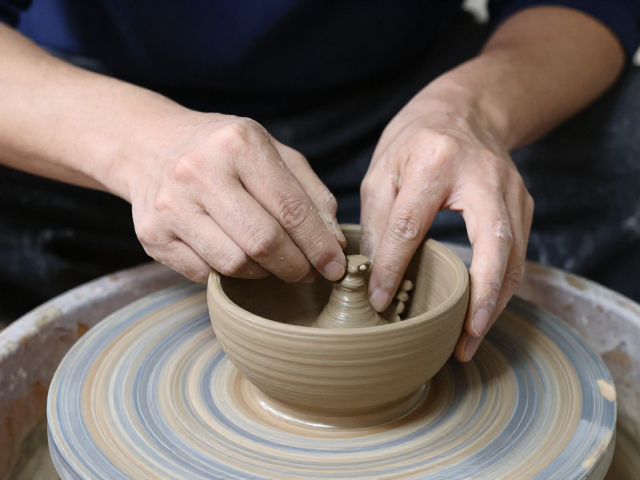
泥料处理与成型工艺的基础逻辑 非遗陶瓷技艺中的杯罐器皿成型,核心在于对泥料可塑性的精准把握。传统手工拉坯或模印成型前,泥料需经过严密的练泥工序,以排除内部气泡并均匀分布水分。这一过程直接决定了坯体在干燥与烧制过程中的应力
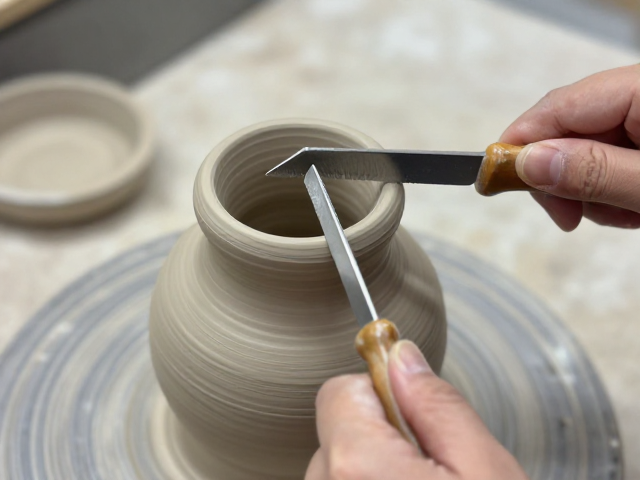
收口塑形技法的力学逻辑与操作细节 收口是陶艺制作中决定器物最终形态与视觉重心的关键步骤,其核心在于控制泥片在垂直方向上的收缩与内卷。当坯体达到适宜的硬度阶段,即所谓“皮革硬度”时,操作者需将双手拇指置于口沿内侧,其余手指
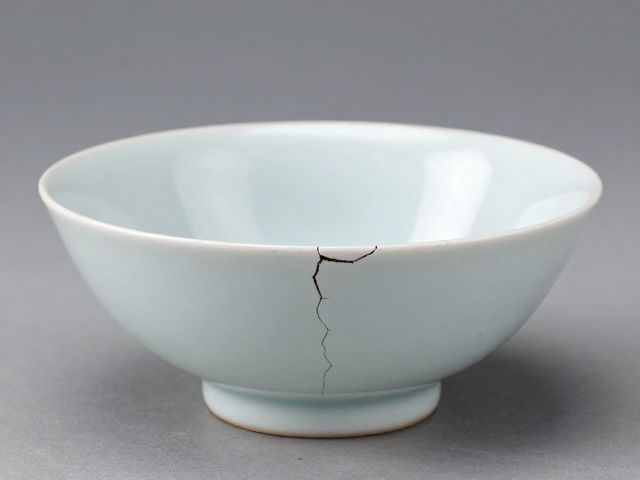
裂纹成因与修复前的关键评估 古碗碗口沿部的开裂通常源于长期受力不均、材质老化或不当清洁造成的微损伤。在动手修复前,必须确认裂纹是否贯穿器壁以及是否存在松动脱落的碎片。若裂纹处已经发黑或积聚顽固污垢,需先用软毛刷配合中性清
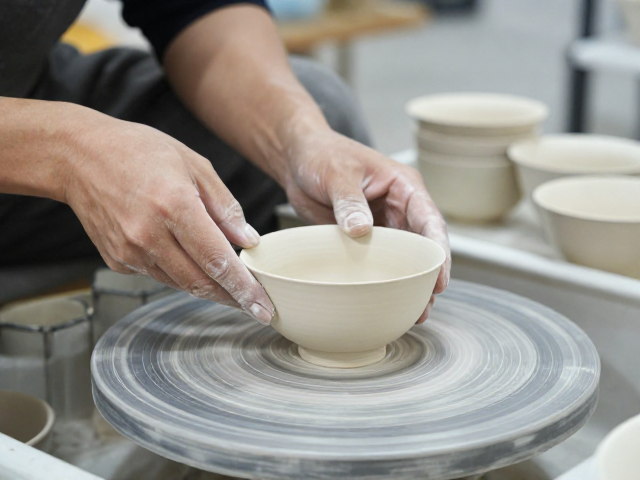
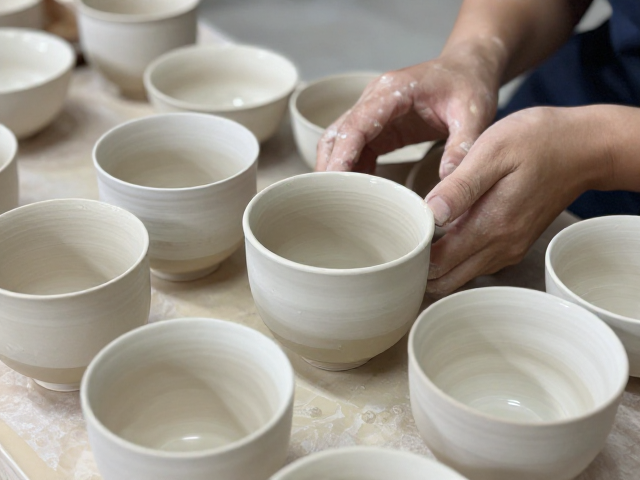
景德镇传统碗盘成型的核心技法 景德镇陶瓷制作中,碗盘类器物的成型主要依赖拉坯与印坯两大核心工艺,这两种手法决定了器物的基础形态与空间结构。拉坯是历史最为悠久的成型方式,工匠通过转盘的匀速旋转,利用双手对陶泥施加均匀的压力
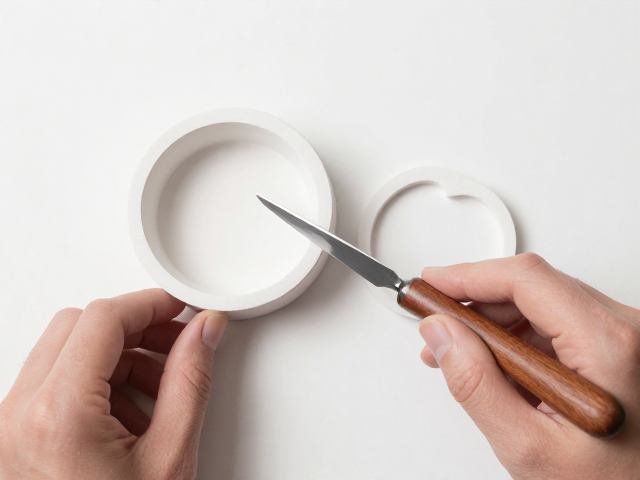
外模印坯技法的核心逻辑与成型原理 外模印坯是传统陶瓷工艺中利用模具定型与手工修坯相结合的特殊成型方式,其核心在于通过硬质模具限制泥料在干燥过程中的收缩变形,从而获得规整且厚薄均匀的器型。这一技法不同于完全依赖手工拉坯或泥
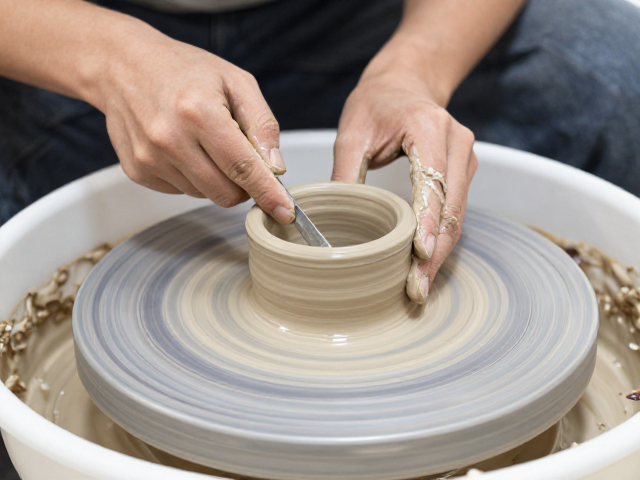
取泥定中心:转盘速度与手部重心的协同控制 取泥定中心是修坯工艺中确立坯体基准的核心环节,其本质是通过旋转力学与手部触觉的反馈,消除泥土内部的应力不均,为后续切削提供稳定的几何中心。操作时,需将团泥置于转盘中心,双手呈环抱
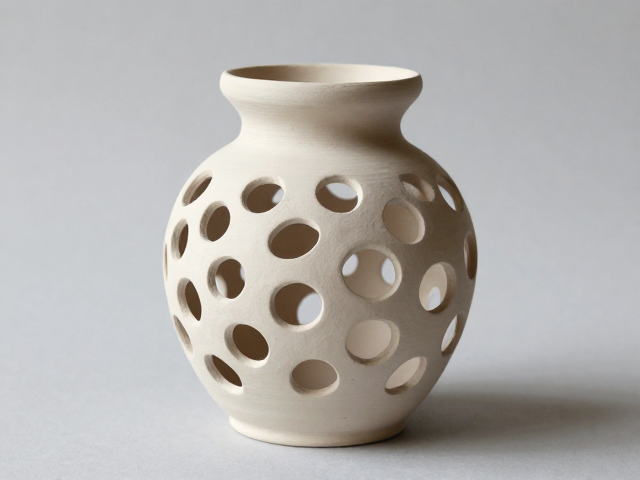
低温陶泥镂空印坯的核心工艺解析 低温陶泥因其烧成温度通常在700至900摄氏度之间,胎体结构相对疏松,孔隙率较高,这一物理特性使其在制作镂空器物时具有独特的优势。不同于高温瓷泥需要极高的可塑性控制,低温陶泥在湿润状态下质
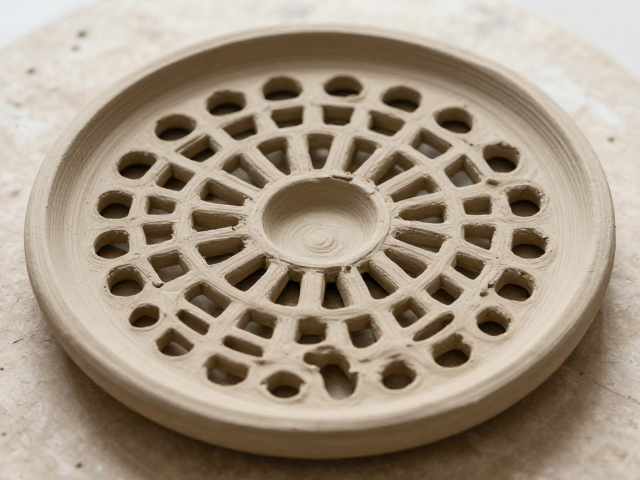
印坯法的核心逻辑与成型优势 印坯法并非简单的模具压制,而是利用预先制作的阴模或阳模,对泥片进行等比例缩放与定型的关键技法。在陶艺创作中,当面对需要高度对称或复杂曲面的器型时,手工捏塑往往难以维持壁厚的均匀性,而印坯能通过
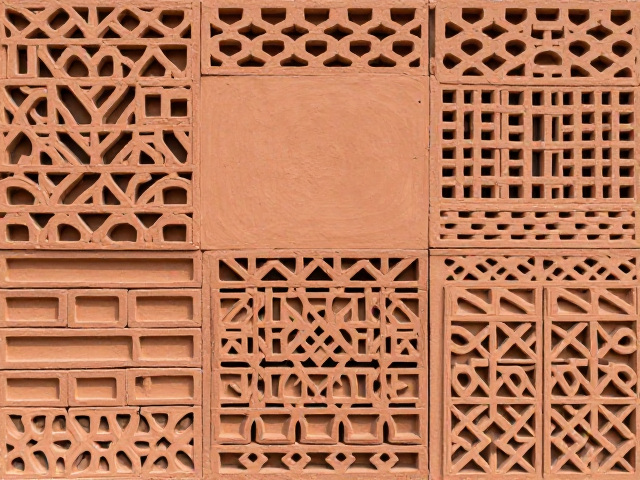
错位盘筑:构建空间视觉的立体韵律 错位盘筑技法的核心在于打破传统墙面或立面铺贴的绝对水平与垂直对齐,通过单元体块的错位排列,在二维平面上模拟出土堆砌或层岩断裂的自然肌理。这种工艺通常利用不同规格或厚度的陶土构件,以非对称
低温陶泥特性与收缩率控制 低温陶泥通常指烧成温度在800℃至1050℃之间的陶土,其矿物成分中石英含量较低,导致坯体在干燥和烧成过程中的线性收缩率相对较大。这种高收缩特性使得泥板在成型后极易因内部应力不均产生裂纹,特别是
这个分类下暂无条目,换一个分类或点「全部」查看 396 篇。
「成型与造型技法」共收录 396 篇条目。每一步都给出可观察的判断标准,例如用指甲轻划看露坯程度、用同批试片称重比较落釉量、在排胶阶段放慢升温以减少针孔。改动作时一次只动一个变量,才能知道是哪一步起了作用。