复杂造型与开孔成型的核心技术难点
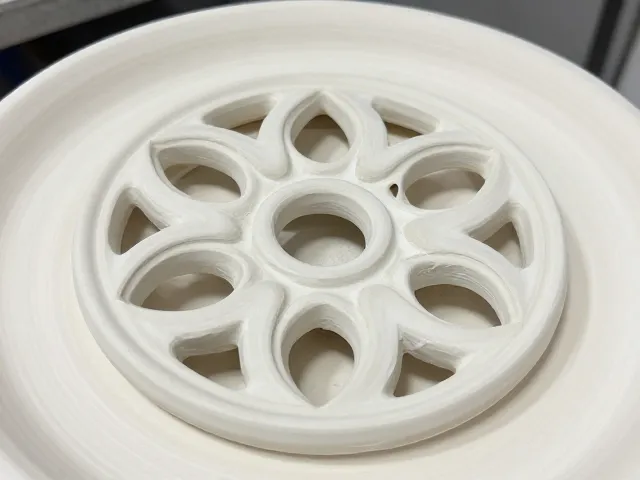
非遗陶瓷技艺中的复杂造型与开孔成型,长期以来被视为传统工艺的高阶领域,其核心难点在于如何在保持泥料结构稳定性的同时,实现内部镂空与外部曲线的高精度结合。传统拉坯或捏塑工艺难以应对多向受力下的形变问题,尤其是在制作如多层套环、螺旋通孔或异形曲面连接部位时,泥坯在干燥与烧制过程中极易因应力不均导致开裂或坍塌。这种技术瓶颈要求匠人必须突破单一成型手法的局限,将泥条盘筑、模具辅助与手工修整进行严密的逻辑嵌套,确保每一处镂空边缘的厚度与支撑力达到物理平衡。
解决这一难题的关键在于对泥料物理特性的极致掌控与成型工序的精细化拆解。匠人通常选用高可塑性且干燥收缩率稳定的特定黏土配方,通过陈腐处理消除内部气泡与应力,再结合分段成型技术,将复杂整体分解为若干可独立操作的单元模块。在开孔环节,并非采用一次性切割,而是依据受力分析,预留足够的“结构桥”作为临时支撑,待主体泥坯达到皮革硬度(半干状态)时,利用特制的金属或竹制工具进行微调和镂空。这种分阶段、带支撑的成型逻辑,有效规避了泥坯在失去水分过程中因自重产生的结构性失效,为后续烧制奠定了坚实的基础。
多工艺融合下的成型策略与实操解析
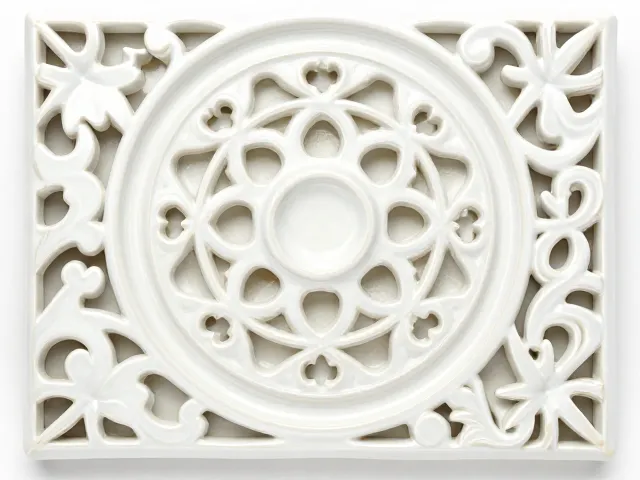
在非遗陶瓷的现代化传承中,单一技艺已难以应对极具设计感的复杂器物,因此泥条盘筑与模具注浆的融合应用成为主流策略。泥条盘筑能够保留手工捏塑的温度感与随机美感,特别适用于不规则曲面与有机形态的表达;而模具注浆则能确保内部开孔结构的标准化与一致性,二者结合可实现“外塑骨、内定形”的效果。实操中,匠人先利用石膏模具注浆成型内部空心结构或基础开孔框架,待其定型后,外层覆盖经过手工揉捏、盘筑的泥层,通过手工拍打与衔接,使内外层紧密结合。这种复合工艺既解决了复杂开孔对精度的要求,又保留了非遗技艺中不可或缺的手工痕迹与艺术张力。
开孔成型的具体操作需严格遵循干燥曲线与支撑力学,常见的技法包括“挖泥法”与“嵌块法”。挖泥法适用于壁厚较厚且内部空间较大的器物,匠人使用弧形刮刀从内部逐步剔除多余泥料,过程中需不断用湿布保持泥坯湿度,防止表面过快失水导致开裂;嵌块法则多用于需要精准对接的复杂开孔,如制作镂空的窗格或连接件,预先制作好独立的镂空泥片,在主体泥坯达到适宜硬度时,将其嵌入预留槽位,通过泥浆粘接并手工抹平接缝。这一过程极度考验匠人的手感与经验,任何一处接缝处理不当,都会在烧制时成为裂纹的起点,因此每一步操作都伴随着严密的结构计算与严丝合缝的手工技艺展示。
烧制阶段的应力释放与结构定型
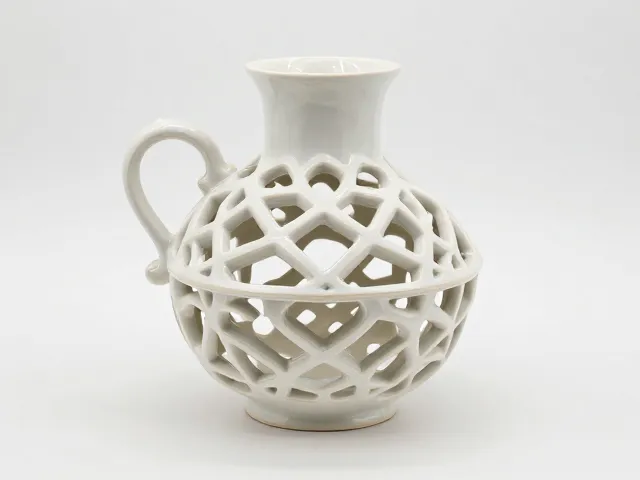
成型后的陶瓷器物在进入烧制环节前,必须经历严密的阴干过程,这是决定复杂造型能否成功的关键阶段。由于复杂开孔结构导致器物各部位厚度不均,水分蒸发速度存在显著差异,若干燥过快,薄壁处收缩迅速而厚壁处滞后,会在内部产生巨大的拉应力,直接导致器物在出窑前即发生结构性断裂。因此,非遗匠人通常采用自然阴干法,将成型器物置于无风、湿度相对稳定的环境中,周期长达数天甚至数周,期间需定期轻柔翻转,确保四面受光受热均匀,使水分从器物内部向表面缓慢、均匀地析出,逐步释放内部应力。
烧制过程中的温度曲线控制,直接决定了最终成型的稳定性与艺术表现。对于经过复杂开孔与多工艺融合的陶瓷,升温阶段需设置极缓的升温速率,特别是在300℃至600℃的水分排出期,以及900℃至1000℃的石英晶型转变期,必须设置保温平台,让内部残余水分彻底排出及晶体结构稳定。此时,复杂造型的微小形变可能发生,匠人需凭借经验观察窑内火焰色泽与器物状态,必要时进行微调。这种对火候与时间的精准把控,不仅是技术层面的较量,更是非遗技艺中“天人合一”哲学思想的体现,通过人与火的对话,使脆弱的泥坯在高温下完成从物质形态到艺术本体的升华,最终呈现出结构严谨且造型独特的陶瓷艺术品。