
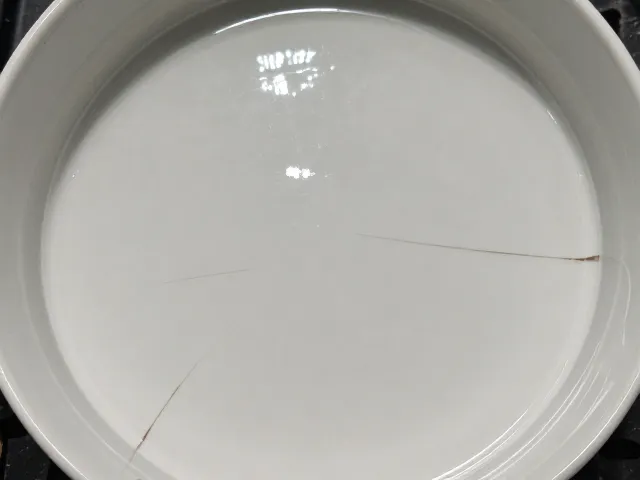
浸釉前釉浆静置熟化的时间逻辑
釉浆在制备完成后并非立即使用,静置熟化是物理与化学过程并行的必要阶段。这一过程的核心在于消除釉料内部的应力,促进颗粒间的均匀分散以及有机添加剂(如羧甲基纤维素钠CMC、碳酸钠等)的充分溶解与作用。对于常规长石质或石灰质釉料,通常建议静置时间控制在24至48小时之间,具体时长需根据釉浆的细度、配方中氧化物的种类以及环境温湿度进行微调。
过短的静置时间会导致釉浆性能不稳定,容易出现流釉、针孔或釉面发花现象。在静置初期,釉料颗粒表面的电荷平衡需要时间重新建立,黏土矿物吸水膨胀形成稳定的胶体结构,这直接影响了釉浆的悬浮性和触变性。若釉浆未经历充分熟化,浸釉时浆体粘度波动较大,难以在坯体表面形成厚度均匀、致密的釉层,进而为后续烧成过程中的开裂隐患埋下伏笔。
裂纹釉出窑不裂的关键技巧
裂纹釉(开片釉)的艺术效果依赖于釉层与坯体在冷却过程中产生的特定应力差,但“可控开裂”与“结构性破碎”有着本质区别。出窑不裂的关键在于精准控制冷却曲线,特别是300℃至室温阶段的降温速率。快速降温会导致釉层内部应力瞬间释放不均,引发大面积崩裂;而缓慢降温,尤其是在400℃以下阶段,允许釉层通过微塑性变形释放应力,有助于形成细密且均匀的冰裂纹或金丝铁线,同时保持瓷器的整体结构完整。
此外,釉料的膨胀系数匹配是决定性因素。裂纹釉的配方设计通常使釉的膨胀系数略大于坯体,但在烧成后冷却过程中,釉层承受压应力。若压应力过大,瓷器会在出窑后因轻微碰撞或温差变化而自发碎裂。因此,在配方调整时,需通过实验确定釉坯膨胀系数的最佳差值范围,通常控制在极小的区间内,既保证裂纹产生的张力,又确保整体强度。
工艺细节对成品率的影响
浸釉时的操作手法直接影响釉层厚度的一致性,进而影响裂纹的形态。浸釉时间、釉浆比重以及坯体的吸水率三者必须形成严密的对应关系。对于多孔性较高的坯体,吸水速度快,需缩短浸釉时间或降低釉浆比重,防止釉层过厚导致烧成时釉层流淌过度或产生缩釉,过厚的釉层在冷却时积聚的内应力极易突破临界点,导致非艺术性的结构性断裂。
釉浆的过筛与除杂也是不可忽视的环节。粗颗粒或杂质在釉层中形成应力集中点,在热胀冷缩的反复作用下,裂纹往往优先从这些缺陷处扩展,导致瓷器在使用或运输过程中意外破损。使用规定的目数筛网(如80-120目)对釉浆进行精细过滤,确保釉层质地细腻均匀,能够显著提升裂纹釉的成品率和稳定性,使裂纹纹理更加自然流畅,避免因局部缺陷引发的灾难性开裂。