
陶瓷成型工艺的核心路径与物理机制
陶瓷成型是将松散的粉体转化为具有一定强度和几何形状的素坯的关键环节,其核心在于通过外力或自支撑结构使颗粒间产生紧密堆积。常见的成型方式包括注浆成型、压制成型、挤出成型以及近年来广泛应用的3D打印成型。注浆成型利用多孔模具吸收水分,适用于形状复杂且壁薄的器皿,其原理基于毛细管力作用,水分进入模具内壁,粉体在模壁沉积形成坯体。压制成型则通过上下模冲对粉料施加高压,使颗粒重新排列并产生嵌合,这种方式效率高,适合标准化程度高的产品,如瓷砖或电子陶瓷元件。挤出成型主要用于管状或异形结构,通过螺杆推力使塑性泥料通过特定截面模具成型,其难点在于控制挤出速率与泥料流变性的匹配。
不同成型方式对坯体的初始密度分布和内部应力状态有着决定性影响,这直接关联到后续烧成阶段的稳定性。压制成型得到的坯体密度较高,但若压力分布不均,极易在坯体内部形成密度梯度,导致烧结过程中收缩不一致。注浆成型形成的坯体密度相对较低,结构较为疏松,干燥过程中水分迁移路径长,容易因干燥速率过快产生裂纹或分层。挤出成型得到的坯体具有明显的各向异性,颗粒在挤出方向上会产生定向排列,这种微观结构特征使得坯体在垂直于挤出方向上的收缩率通常大于平行方向,若设计时未加修正,成品极易发生扭曲或翘曲。
烧成变形的控制要素与微观机理
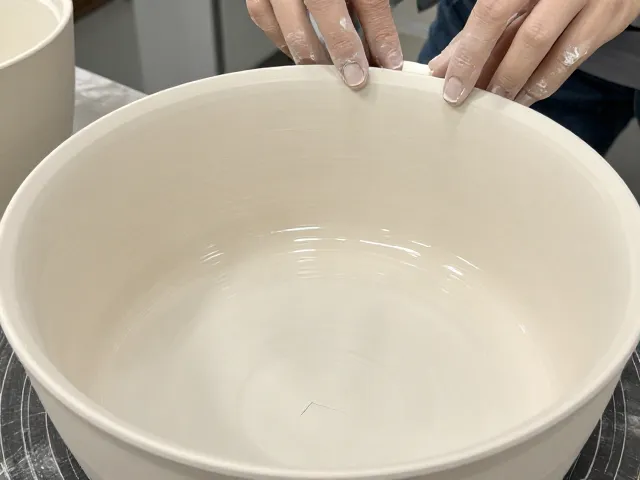
烧成变形是陶瓷制品在高温下因重力、坯体强度不足或结构不均导致的形状改变,其本质是颗粒间液相生成与固相扩散过程中的物质迁移。在高温阶段,随着温度升高,坯体内的低熔点组分开始熔融形成液相,此时坯体强度急剧下降,若坯体本身存在密度差异或支撑点不合理,重力作用会导致坯体塌陷或弯曲。避免此类变形的首要措施是优化素坯的干燥均匀性,确保坯体内部水分分布一致,消除因局部干燥过快产生的内应力。此外,合理设计窑具支撑点也是关键,对于大件或薄壁产品,需增加足够的支撑面积或使用多点支撑,以分散重力负荷,防止素坯在软化阶段发生塑性变形。
微观结构的控制同样至关重要,坯体中的颗粒级配直接影响烧结驱动力和液相生成速率。过粗的颗粒会导致烧结致密化困难,而过细的颗粒则可能因比表面积过大,在低温阶段产生过强的烧结驱动力,导致快速收缩和变形。通过调整粉体粒径分布,获得合理的堆积密度,可以延缓液相生成时间,使坯体在较高温度下仍保持足够的骨架强度。同时,烧成曲线的的升温速率需经过精确计算,特别是在石英晶型转变温度区间(如573℃左右),体积变化较大,快速升温极易引发微裂纹或宏观变形,因此在该阶段需设置保温或缓升段,让应力充分释放。
陈腐缺陷的成因分析与预防策略
陈腐是素坯在成型后放置一段时间的过程,其主要目的是促进水分均匀扩散、提高可塑性及改善坯体流动性。然而,若陈腐环境控制不当或时间不足,会引发一系列缺陷。常见的陈腐缺陷包括坯体开裂、强度不足以及表面发霉。坯体开裂通常发生在陈腐初期,若环境湿度过低,坯体表面水分迅速蒸发,而内部水分尚未迁移至表面,形成巨大的湿度梯度,导致收缩应力超过坯体抗拉强度。为防止此现象,陈腐室应保持恒温恒湿,相对湿度通常控制在70%-80%之间,避免空气直吹坯体表面。
霉菌生长是陈腐过程中另一大隐患,尤其在高温高湿环境下,有机添加剂(如羧甲基纤维素钠CMC、聚乙烯醇PVA等)成为微生物的营养源。霉菌菌丝会破坏坯体内部结构,导致干燥后坯体强度下降,甚至在烧成中产生气孔或黑心。预防霉菌生长的有效手段是在泥料中添加适量的抗菌剂,如五氯酚钠或有机酸类防腐剂,同时定期清洁陈腐池,保持环境卫生。此外,陈腐时间需根据泥料配方和环境条件动态调整,过短则塑化效果不佳,成型时易开裂;过长则可能导致泥料过软,失去定型能力,甚至因水分过度挥发导致泥料干硬,影响后续加工。