
陶艺杯碗制作的基底选择:细砂与粘合剂的物理特性
陶艺创作中,坯体的稳定性直接决定了成品在干燥和烧制过程中的成败。细砂作为骨料,其粒径分布与级配比例会显著影响泥浆的收缩率与透气性。通常情况下,经过筛选的200目至325目石英砂或熟料粉,因其颗粒圆润且粒径微小,能有效填充黏土颗粒间的空隙,减少干燥过程中的水分蒸发速度,从而降低开裂风险。这种物理填充作用使得坯体结构更为致密,对于制作杯碗等需要较高强度支撑的器皿而言,是提升成品率的关键环节。
水性粘合剂在陶艺中扮演着连接微观结构的角色,其核心功能在于增强泥浆在湿润状态下的可塑性以及干燥初期的结合力。不同于传统化学胶水,天然植物胶如黄蜀葵胶或现代改性纤维素类粘合剂,具有优异的保水性和成膜性。当细砂与黏土混合时,粘合剂分子能够包裹在颗粒表面,形成一层薄弱的润滑膜,这不仅改善了泥浆的流变性能,使其更容易通过挤泥或拉坯成型,还在干燥阶段延缓水分流失,防止因内外干燥速度不均导致的结构性损伤。
最佳搭配比例的计算逻辑与实验验证
在实际操作中,细砂与黏土的质量比例通常控制在1:3至1:5之间,具体数值需根据当地黏土的可塑指数进行微调。以高岭土为例,若可塑指数低于12,需增加细砂比例以削弱收缩力;若使用球土,因其收缩率较大,细砂添加量可适当降低,并配合粘合剂增强其悬浮稳定性。实验数据显示,当细砂占比超过20%时,坯体的吸水率平均下降15%-20%,但抗折强度可能因颗粒界面结合力减弱而略有波动,因此寻找平衡点至关重要。这一过程并非固定公式,而是需要通过小样测试,观察坯体在含水率降至10%左右时的形变情况来确定最优配比。
粘合剂的添加量通常极为微量,一般控制在泥浆总重量的0.1%至0.5%之间。过量的粘合剂会导致坯体表面形成致密膜,阻碍水分排出,反而加剧开裂风险;而过少则无法发挥足够的连接作用,导致坯体松散。在实际调配中,建议先将粘合剂完全溶解于水中,形成均匀溶液后再加入泥浆体系,确保其在细砂与黏土颗粒表面分布均匀。通过控制搅拌时间和速度,使粘合剂分子充分吸附在颗粒表面,形成稳定的三维网络结构,从而在后续成型过程中提供均匀的应力分布。
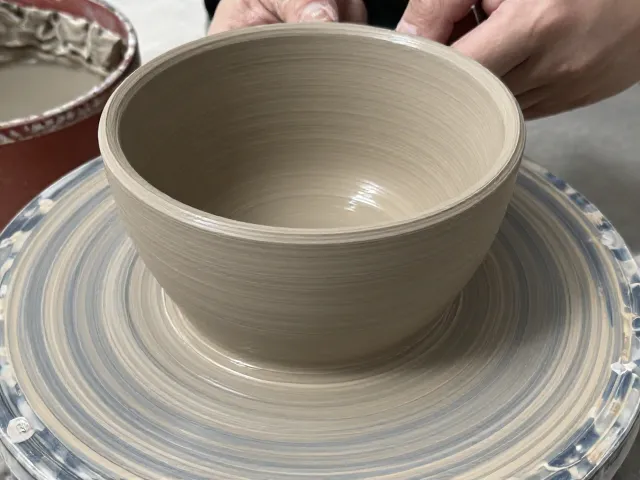
混合工艺对坯体微观结构的影响
混合工艺的细节直接影响细砂与粘合剂的结合效果。采用真空练泥机进行脱气处理,可以有效排除泥浆中的空气泡,提高坯体的致密度。在搅拌过程中,剪切力有助于打破黏土颗粒间的絮凝结构,使细砂均匀分散其中。若采用手工搅拌,需确保搅拌方向一致且时间充足,通常建议搅拌时间不少于15分钟,直至泥浆呈现均匀的膏状,无干粉颗粒存在。这种均匀的混合状态能够确保每一粒细砂都被粘合剂有效包裹,从而在干燥过程中保持结构的一致性。
陈腐是陶艺制作中不可或缺的一环,它赋予了泥浆更佳的可塑性和成型稳定性。将混合好的泥浆密封存放于阴凉潮湿处,时间通常在7至14天。在陈腐过程中,水分逐渐均匀分布,有机粘合剂发生缓慢的生物或化学降解,释放出具有润滑作用的物质,进一步改善泥浆性能。同时,细砂与黏土颗粒间的物理吸附作用逐渐增强,坯体的强度得到提升。经过充分陈腐的泥浆,在制作杯碗时表现出更好的延展性,不易粘附模具,且干燥过程中收缩均匀,显著降低了变形和开裂的概率。
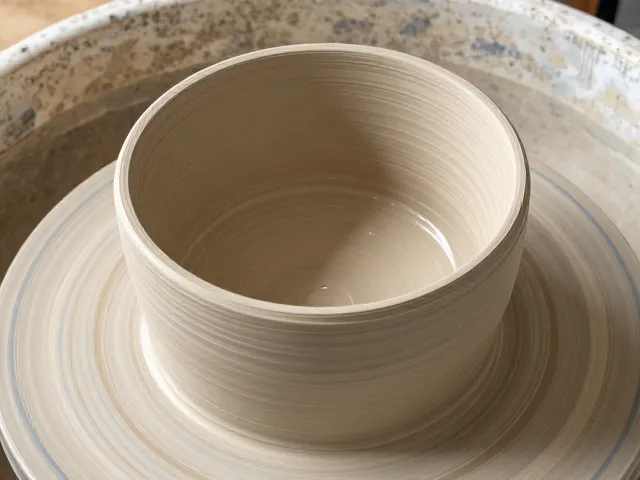
成型与干燥阶段的关键控制点
杯碗类器皿在拉坯或注浆成型时,需特别注意坯体厚度的均匀性。细砂的存在使得坯体具有一定的刚性,过薄的部位容易因自重或干燥收缩而塌陷。建议杯碗壁厚控制在3-5毫米之间,底部稍厚以增强稳定性。在修整阶段,使用海绵或修坯刀去除多余泥浆时,动作需轻柔,避免破坏细砂与黏土结合形成的结构。对于注浆成型,需严格控制浆料的粘度,确保其在模具中流动顺畅,同时在干燥初期保持模具的湿度,防止坯体过快失水导致开裂。
干燥过程是坯体强度建立的关键阶段,需严格控制环境湿度和温度。理想的环境湿度保持在60%-70%,温度在20-25摄氏度之间。避免阳光直射或强风直吹,以防止表面水分蒸发过快,形成内外湿度差,导致开裂。对于大型或厚壁杯碗,可采用覆盖湿布或使用塑料薄膜包裹的方式,减缓干燥速度。在干燥初期,坯体应放置在平整、无振动的台面上,避免移动造成结构损伤。干燥至皮革硬度时,方可进行精细修整和施釉,此时坯体已具备足够的强度,能够承受后续操作带来的应力。