原料制备与均质化处理
陶瓷碗盘的对称性根基在于泥料的物理特性,高岭土与石英、长石等矿物的配比直接决定了坯体的可塑性与收缩率。工业生产中通常采用球磨机将原料研磨至规定细度,并通过真空练泥机去除气泡,这一过程能显著减少坯体内部应力分布不均的问题。若泥料含水率控制在18%至20%之间,且经过充分陈腐,泥料颗粒间的结合力会更紧密,从而在后续成型中保持形态稳定,避免因局部干燥过快导致的变形。
均质的泥料是保证壁厚均匀的前提,现代生产线多采用自动搅拌与陈腐罐进行长时间处理,使水分与矿物成分达到分子级别的均匀分布。这种预处理步骤能有效降低坯体在干燥过程中的开裂风险,为后续的等静压或旋压成型提供理想的材料基础。泥料的粒度分布若控制在合理区间,能提升坯体的致密度,进而影响最终产品的吸水率和机械强度,这是确保碗盘在使用中不易碎裂的关键物理指标。
成型工艺中的对称性控制
旋压成型是传统且高效的碗盘成型方式,通过旋转的模具与成型刀具对泥片施加压力,使泥料贴合模具形状。在此过程中,模具的同心度误差需控制在0.5毫米以内,成型刀具的压力分布必须均匀,否则会导致坯体壁厚不均,进而引发旋转时的离心力失衡。自动化旋压机通过数控系统精确控制刀具轨迹,确保每一圈泥料的压实程度一致,从而获得高度对称的几何形态。
等静压成型则利用高压气体或液体通过柔性介质对泥料施加三维均匀压力,特别适合复杂形状或高精度要求的器皿。这种工艺消除了传统压制中的摩擦力影响,使坯体各部位密度高度一致,显著提升了对称性表现。在实际操作中,压力值通常维持在200至500兆帕之间,保压时间根据泥料特性设定,以确保坯体内部结构无空隙,为后续烧制提供稳定的物理结构。
底足设计与平稳性优化
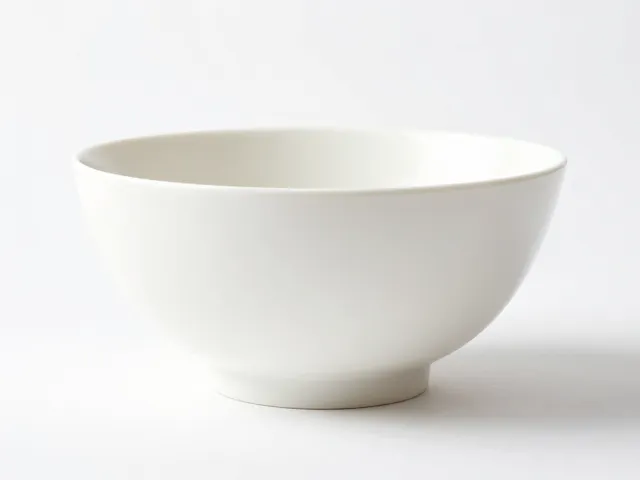
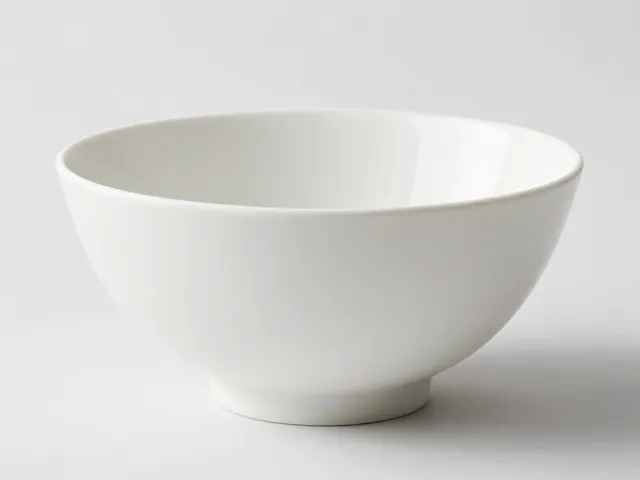
底足的几何结构直接影响碗盘的放置稳定性,常见的平底、圈足或乳钉足设计需经过严密的力学计算。圈足的内径与外径比例需符合力学平衡原则,通常圈足宽度占底面直径的15%至25%,以确保支撑面积足够且重心落在支撑面内。底足边缘需设置倒角或圆滑过渡,以减少应力集中,同时在烧制过程中防止因收缩不均导致的底足开裂或变形。
底足与器身的连接处是应力集中的关键区域,设计中常采用渐变的壁厚过渡,从器身底部向底足中心缓慢增厚,以分散受力。此外,底足平面的平整度需通过精密打磨或成型模具的高精度加工来保证,误差通常控制在0.2毫米以内。这种结构优化不仅提升了产品的稳固性,还避免了因底足不平导致的放置晃动,提升了用户的使用体验。
干燥过程中的形变管理
干燥是坯体从含水状态向固态转变的关键阶段,水分蒸发会导致体积收缩,若收缩不均极易引发翘曲或变形。工业干燥通常采用分段控温除湿,初期温度控制在30至40摄氏度,相对湿度保持在80%以上,以减缓表面水分蒸发速度,防止表面硬化过快导致内部水分无法排出。中期温度逐步提升至50至60摄氏度,湿度降至60%左右,促进内部水分向表面迁移。
干燥过程中需定期翻转坯体,确保各部位受热与受风均匀,避免单面干燥导致的翘曲。对于大型或薄壁碗盘,干燥时间可能长达24至48小时,期间需监测坯体的含水率变化,确保最终含水率降至5%以下。均匀的干燥过程能减少内应力积累,保持坯体几何形状的稳定性,为后续施釉和烧制奠定坚实基础。
烧制定型与最终检验
高温烧制是陶瓷坯体发生物理化学变化的过程,通常分为氧化烧成和还原烧成。在1200至1400摄氏度的高温下,坯体中的矿物发生熔融和结晶,形成致密的陶瓷结构。烧制过程中的升温曲线需精确控制,特别是在300至600摄氏度的低温阶段,需缓慢升温以排出残留水分和有机物质,防止爆裂。高温段的保温时间通常为1至2小时,以确保坯体充分烧结,达到所需的硬度和吸水率标准。
烧制完成后,坯体会经历冷却收缩,此时对称性和底足平稳性需通过高精度检测设备进行验证。使用三坐标测量仪检测碗盘的同心度和平面度,误差需控制在国家标准范围内。底足平稳性测试通常采用水平平台放置试验,观察是否有明显晃动,并记录晃动幅度数据。只有通过严格检验的产品才能进入包装环节,确保每一只碗盘都具备优异的对称性与平稳性。