
滑石粉在陶瓷坯体中的物化作用与配方平衡
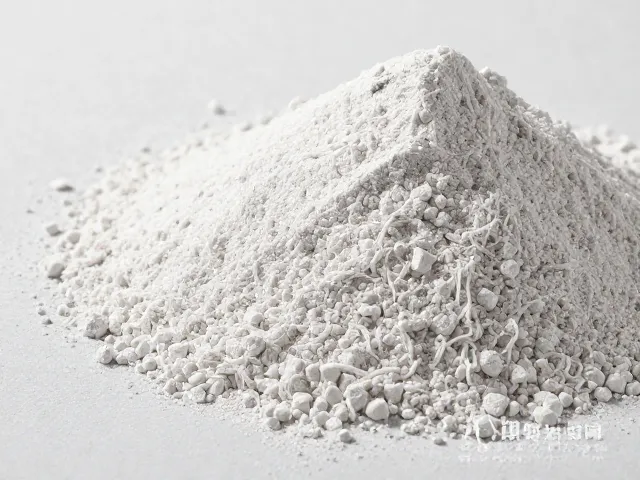
滑石粉在陶瓷工业中扮演着关键的助熔剂角色,其核心化学成分为含水镁硅酸盐,化学式通常表示为 $Mg_3Si_4O_{10}(OH)_2$。在高温烧成过程中,滑石粉能够显著降低坯体的熔融温度,促进液相生成的量,从而加速颗粒间的固相反应和致密化过程。这种特性使得坯体在较低温度下即可获得较好的机械强度,特别适用于需要控制变形和降低能耗的生产环境。滑石粉中的氧化镁(MgO)成分有助于提高瓷坯的白度和热稳定性,同时改善釉面的光泽度,是配制高白度强化瓷或骨瓷配方时不可或缺的基础原料。
然而,滑石粉的使用比例需要经过严密的计算与实验验证,过量添加会导致坯体在高温下过度软化,引发坍塌或粘连现象。在实际生产中,滑石粉的颗粒细度直接影响坯体的悬浮性和注浆性能,通常要求通过200-300目筛网处理,以确保其在泥浆中分布均匀。此外,滑石粉中的结晶水在加热过程中排出,若升温曲线控制不当,容易在坯体内部形成气孔或裂纹。因此,配方设计中必须结合当地原材料的热膨胀系数,精确计算滑石粉的掺入比例,以实现坯体收缩率与吸水率的平衡,确保成品率符合工业生产标准。
纸浆纤维增强坯体强度的工艺机制
纸浆纤维在陶瓷成型工艺中主要作为增塑剂和增强剂使用,其独特的长链高分子结构能够在湿坯阶段提供显著的抗断裂能力。在拉坯或注浆成型过程中,纸浆纤维像骨架一样穿插在粘土颗粒之间,有效提高了生坯的纵向和横向强度,减少了干燥和搬运过程中的破损率。这种材料尤其适用于薄壁器皿或大型异形陶瓷制品的生产,因为传统粘土配方难以在保持薄壁结构的同时提供足够的干坯强度。纸浆纤维的添加还能改善泥浆的流变性能,降低粘度,使注浆过程更加顺畅,减少气泡残留,提升坯体表面的致密性。
纸浆纤维的选择与处理对最终产品质量有着决定性影响,通常选用经过漂白处理的木浆或棉浆,以避免杂质影响坯体白度。纤维的长度和直径需经过严格筛选,过短的纤维无法形成有效的网状结构,而过长的纤维则可能在成型过程中造成表面不平整。在实际操作中,纸浆纤维需预先浸泡并打浆,使其分散成微米级的絮状物,再均匀混入泥料中。添加比例通常控制在0.5%至3%之间,具体数值需根据泥料的可塑性和成型方式进行调整。过量添加会导致坯体吸水率升高,干燥收缩增大,甚至影响烧成后的致密度,因此必须通过小样测试确定最佳添加阈值。
拉坯泥料的可塑性调控与水分管理
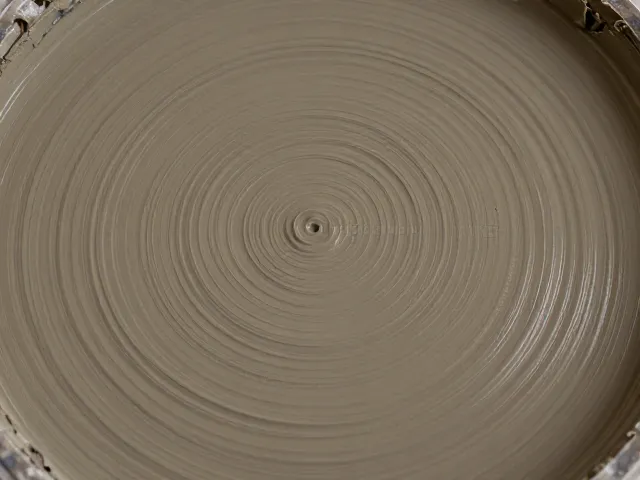
拉坯泥料的核心要求在于具备优异的可塑性、韧性以及适宜的含水量,以确保在旋转力学作用下能均匀变形而不破裂。泥料的配方基础通常由高岭土、球土和石英砂组成,其中高岭土提供骨架结构和耐火度,球土增强可塑性,石英砂则作为瘠性原料调节收缩率。拉坯泥的水分含量通常控制在18%-22%之间,这一区间能平衡泥料的软硬度,既便于手部操作,又能保持坯体形状。泥料的陈腐过程至关重要,通过长时间的自然陈腐或机械搅拌陈腐,水分在泥料内部均匀分布,有机质分解,胶体物质充分水化,从而显著提升泥料的可塑指数和延伸率。
在拉坯过程中,泥料的含水量波动会直接影响成品率,水分过多会导致坯体塌陷,水分过少则容易开裂。为了稳定拉坯泥的性能,生产中常采用真空练泥机对泥料进行脱气处理,消除内部空气泡,提高坯体密度和强度。此外,泥料的颗粒级配也需经过精细调控,粗颗粒提供骨架支撑,细颗粒填充空隙并提供结合力。在实际操作中,拉坯师傅会根据季节变化和环境湿度微调泥料含水量,夏季适当降低水分以防软塌,冬季适当增加水分以防干裂。这种对泥料状态的精准感知和调控,是拉坯工艺中经验积累的核心体现,直接决定了器皿的壁厚均匀度和形态稳定性。
陶瓷配方优化策略与烧成工艺协同
陶瓷配方的优化是一个多变量耦合的系统工程,涉及原料化学组成、颗粒分布、成型方式及烧成制度的综合考量。优化过程中,需利用X射线荧光光谱(XRF)分析原料的化学成分,结合相图分析预测高温下的矿物相变,从而调整氧化物比例。例如,调整氧化铝(Al2O3)与二氧化硅(SiO2)的比例,可以控制坯体的莫来石生成量,进而影响热稳定性和机械强度。同时,配方优化还需考虑釉料的匹配性,确保坯釉膨胀系数相近,避免出现剥釉或开裂现象。通过正交实验法,对不同配方组合进行烧成测试,评估其吸水率、白度、抗折强度等关键指标,逐步逼近最优配方。
烧成工艺的协同优化是配方落地的关键环节,升温曲线、保温时间和冷却速率直接影响陶瓷的最终性能。在氧化气氛下烧成,坯体中的铁、钛等杂质以高价态存在,有利于提高白度;而在还原气氛下,这些杂质以低价态存在,可能影响色泽和强度。烧成过程中,需精确控制石英晶型转变期(573℃)和方石英转变期,防止因体积突变导致坯体开裂。对于含有滑石粉和纸浆纤维的配方,升温曲线需设置缓增阶段,确保结合水和有机质充分排出,避免气体逸出造成坯体缺陷。通过窑炉温控系统的精准调节,结合配方特性,实现从生坯到成品的稳定转化,确保每一批次产品的性能一致性。