
米白陶泥的基础成分构成与物理特性
米白陶泥的核心魅力源于其独特的矿物组成,通常以高岭土为主要骨架,配合石英砂和长石进行调节。高岭土提供了可塑性和耐火度,而石英作为骨架材料,能有效减少干燥收缩,防止坯体开裂。长石则作为熔剂,在高温下形成玻璃相,促进坯体的致密化。这种基础配比并非固定不变,而是会根据产地黏土的具体氧化铁含量进行微调,因为铁元素是导致陶土偏红或偏灰的主要杂质,降低铁含量是获得米白色泽的前提。
除了基础矿物的比例,颗粒级配的控制同样至关重要。细粉含量过高会导致坯体过于致密,吸水率降低,但同时也增加了干燥和烧成过程中的开裂风险;粗颗粒过多则会影响表面细腻度,使成品手感粗糙。理想的米白陶泥配方需要在可塑性、干燥强度和烧成稳定性之间找到平衡点。通过球磨或陈腐工艺,可以进一步细化颗粒,使泥料更加均匀,从而提升最终成品的白度和质感,这是制作高品质米白陶器的物质基础。
素烧阶段的温度控制与坯体定型
素烧是米白陶泥成型后的第一道关键热处理,主要目的是去除坯体内的结晶水和有机物质,提高坯体强度,便于后续施釉或装饰。这一阶段的温度通常控制在800℃至900℃之间。在这个温度区间内,坯体中的水分完全蒸发,有机杂质分解排出,坯体变得疏松多孔,具有足够的吸水性以承接釉料,同时保持足够的机械强度以应对搬运和操作。
若素烧温度过低,残留的挥发物可能在二烧阶段剧烈膨胀,导致坯体起泡或开裂;若温度过高,接近或超过二烧温度,坯体可能会发生轻微烧结,吸水性大幅下降,导致釉面结合不牢,出现剥釉现象。因此,素烧温度的精准把控直接决定了坯体的“呼吸能力”。实际操作中,升温速率需平缓,特别是在300℃至600℃的水分蒸发阶段,必须设置较长的保温时间,确保坯体内部水分均匀排出,避免产生应力集中。
二烧阶段的氧化与还原气氛对色泽的影响
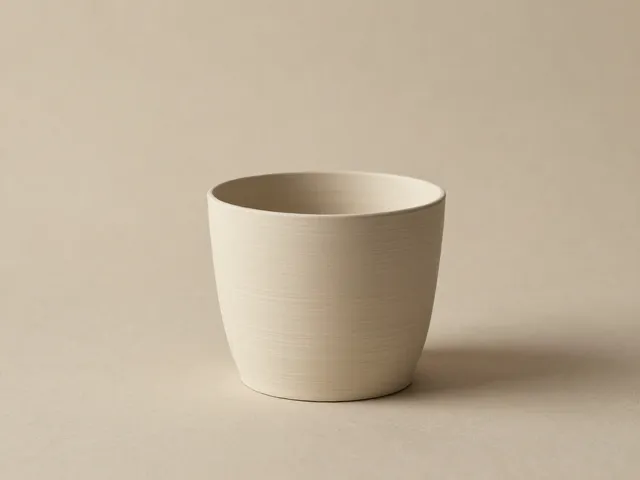
二烧是决定米白陶泥最终色泽和质感的核心环节,温度范围通常在1150℃至1280℃之间。在这一阶段,坯体内的矿物发生复杂的物理化学变化,长石熔融形成液相,填充颗粒间的空隙,使坯体逐渐致密化。对于米白陶泥而言,气氛的控制尤为关键。在氧化气氛下,铁元素以三价铁形式存在,呈现黄色或米白色,这是米白陶泥最常见的呈色状态。
然而,窑炉内的气氛并非绝对均匀,局部还原气氛可能导致铁元素被还原为二价铁,从而在米白底色上形成灰暗斑点或青灰色调,影响整体观感。因此,保持窑炉内氧化气氛的稳定,确保氧气充足,是维持米白色泽纯净度的关键。此外,高温下的液相量增加,若配方中长石比例过高,可能导致坯体在高温下软化变形,因此需要根据具体泥料的耐火度调整最高温度,避免塌脚或变形。
冷却过程对晶体结构与表面质感的影响
冷却阶段对米白陶泥的微观结构有着深远影响,往往被初学者忽视。快速冷却可能导致坯体内部产生热应力,增加隐裂的风险,尤其是对于厚胎或造型复杂的器物。缓慢冷却则有助于晶体结构的稳定,使釉面更加温润。在1000℃至600℃的降温区间,石英晶型转变发生,若冷却过快,体积变化剧烈,易导致坯体开裂或釉面开裂。
对于追求特殊肌理的米白陶泥,冷却策略可以更具灵活性。例如,在800℃左右进行急冷,可能抑制某些晶体的生长,使釉面呈现微细的颗粒感或哑光效果;而在600℃以下缓慢冷却,则有助于釉面玻璃相的进一步固化,提升光泽度和硬度。冷却过程中窑内温度的均匀性同样重要,温差过大会导致器物不同部位收缩率不一致,引发翘曲或变形,因此合理的码坯方式和窑炉风门调节是保障成品率的关键。
成品白度与吸水率的平衡技巧
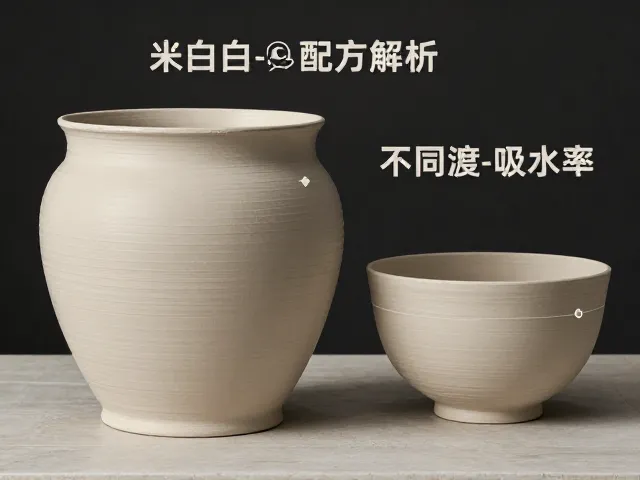
米白陶泥的白度并非越高越好,过高的白度往往伴随着过低的吸水率,这可能影响器物的实用性能,如茶具的透气性。在实际配方中,可以通过调整石英和长石的比例来微调吸水率。增加石英含量可以提高白度和硬度,但会降低吸水率;增加长石含量则能降低烧成温度,提高致密度,但也可能略微降低白度。因此,需要根据使用场景选择合适的配方参数。
此外,原料的纯净度直接影响白度表现。不同产地的高岭土含有微量杂质,如钛、锰等,这些元素在高温下可能呈现不同的颜色。通过严格的原料筛选和预处理,如磁选去除铁质杂质,可以显著提升白度。同时,烧成温度的波动范围应控制在±5℃以内,温度过高会导致釉面发黄或发灰,温度过低则导致坯体未完全烧结,白度不足且强度不够。精确的温度曲线记录和分析,是稳定米白陶泥成品质量的重要手段。
常见缺陷分析与工艺优化策略
米白陶泥在烧制过程中常遇到气泡、针孔、黑点等缺陷。气泡多源于坯体中残留的有机质或碳酸盐分解产生的气体未能及时排出,可通过延长素烧时间或提高素烧温度来解决。针孔则常与釉料中的气体释放有关,优化釉料配方,增加釉料在高温下的粘度,有助于减少针孔的产生。黑点通常由铁质杂质引起,加强原料除铁处理,保持窑炉清洁,是减少黑点的有效途径。
变形和开裂是结构性缺陷,主要与坯体受力不均或收缩率过大有关。优化泥料配方,增加骨架材料比例,控制泥料含水量,可以改善干燥和烧成过程中的应力分布。对于厚薄不均的器物,需特别注意干燥速率的一致性,避免局部干燥过快导致开裂。通过系统性的工艺参数调整和缺陷分析,逐步优化米白陶泥的烧制工艺,才能实现高品质成品的稳定产出。