
干料百分比的核心定义与计算逻辑
在陶瓷与材料加工领域,干料百分比通常指浆料中固体物质质量占整体浆料总质量的比例,这一数值直接决定了釉料的悬浮稳定性、流动性以及最终烧成后的表面质感。计算时需将配方中所有原料(包括釉果、长石、石英、粘土等)的绝对干重相加,再除以浆料在制备完成后的总重量(含水分),所得数值即为干料百分比。不同工艺对这一参数有着严苛的界定,例如传统手工施釉往往维持在45%至50%之间以保留足够的流动性,而现代自动化喷釉生产线则常将数值控制在30%至40%区间,以适配高压喷嘴的雾化需求。
准确测定干料百分比是调整刷釉参数的前提,因为含水量的波动会显著改变浆料的粘度与屈服值。若干料百分比偏高,浆料内部颗粒间摩擦力增大,导致流动性下降,刷涂时容易出现流挂不均或积釉现象;反之,若数值偏低,浆料过稀,干燥过程中水分蒸发过快,极易在坯体表面形成针孔或裂纹。因此,在每次更换原料批次或环境温湿度发生剧烈变化时,必须重新通过烘干称重法核算干料比例,确保浆料状态处于工艺允许的最佳区间,这是稳定生产质量的第一道防线。
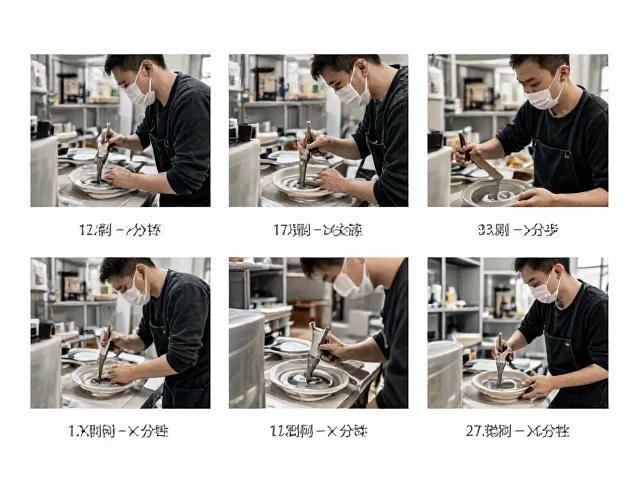
刷釉参数的动态调整策略
刷釉过程中的辊筒速度、间隙高度以及浆料供给量构成了参数调整的核心三角,这些物理变量必须与干料百分比形成严密的对应关系。当检测到浆料干料百分比处于标准范围但表面出现橘皮纹时,首要措施是降低辊筒转速并适当减小间隙,从而增加釉层厚度与剪切力,使釉面更加平整;若干料百分比因水分蒸发而升高,则需同步提高供给频率,并略微增加辊筒转速以增强搅拌效应,防止浆料在辊面结皮。
粘度计读数与刷涂效果的实时反馈是参数微调的关键依据。在实际操作中,应定期使用旋转粘度计测量浆料在200rpm下的粘度值,将其与标准曲线进行比对。若粘度偏离设定值,优先通过添加去离子水或特定分散剂进行微调,而非直接改变机械参数。机械参数的调整具有滞后性,而浆料本体的理化性质调整更为直接。通过建立“粘度-间隙-速度”的联动数据库,操作人员可以在不中断生产的情况下,根据实时监测数据快速锁定最佳刷釉组合,确保釉层厚度的一致性控制在±0.05mm以内。
工艺数据的标准化归档体系
照片归档并非简单的影像存储,而是构建可追溯的质量数据库的关键环节。每一批次刷釉后的半成品与成品,均需按照“时间-班次-浆料编号-干料百分比-参数设定”的五维标签体系进行命名与分类。拍摄时需统一光源色温与曝光参数,确保釉面光泽度、气泡分布及色差情况真实还原,避免后期处理带来的数据失真。这些影像资料应存储在带有元数据索引的服务器中,便于后续出现质量异议时快速调取原始工况进行复盘。
归档流程中必须包含关键节点的对比照,例如浆料搅拌前后、刷釉前坯体状态、刷釉后湿坯状态以及烧成后成品状态。这种连续性记录能够直观反映干料百分比变化对最终成品的影响路径。在整理档案时,需将对应的理化检测数据(如含水率、粒度分布、烧成收缩率)与影像文件绑定,形成完整的电子履历。这种结构化归档不仅满足了质量管理体系对过程控制的追溯要求,也为后续工艺优化提供了真实、可验证的大数据支持,确保每一次参数调整都有据可查。