
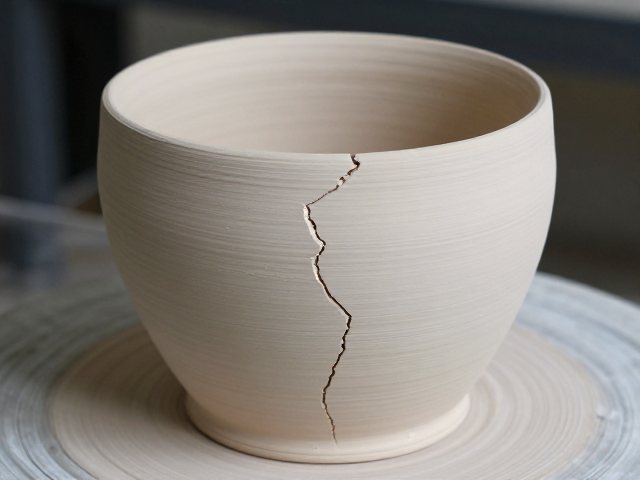
升温速率失控:坯体应力集中的隐形推手
陶瓷生产过程中,升温曲线并非简单的温度数值堆砌,而是决定坯体微观结构演变的关键变量。当窑炉升温速率超过坯体内部水分及结合剂的脱除极限时,内部产生的蒸汽压力无法及时通过孔隙排出,极易在坯体薄弱区域形成微观裂纹。这种因热应力分布不均导致的开裂,往往发生在干燥阶段结束后的预热期,表面看似完好,实则内部已积累巨大张力。
许多生产现场常遇到坯体在出窑后出现细微发纹或隐蔽性裂纹,这通常与升温初期的速率设定过高有关。快速升温使得坯体表面与内部形成巨大的温差,表面迅速收缩而内部尚未跟进,这种不均匀收缩直接破坏了坯体的连续性。对于高孔隙率或结构复杂的异形坯体,热传导路径更长,若严格套用通用升温曲线而不加调整,开裂风险呈指数级上升。
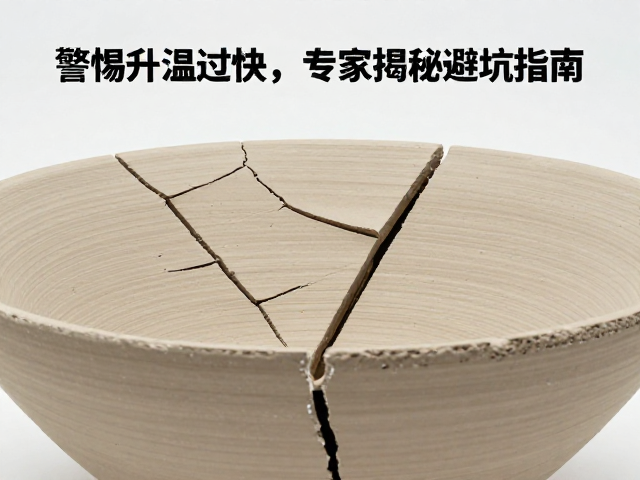
关键温度区间的物理相变与应对策略
在100℃至200℃区间,坯体中游离水的大量蒸发是物理变化最剧烈的阶段。若此阶段升温过快,水分急剧汽化产生的体积膨胀效应会远超坯体骨架的承受能力,导致结构性崩塌。行业经验数据表明,在此温度段,升温速率通常需控制在10-15℃/h以内,具体需依据坯体厚度和原料配方中的水分含量进行微调,确保蒸汽能够平稳排出。
进入300℃至600℃区间,化学结合水开始脱除,有机杂质发生氧化分解,这一过程伴随体积收缩和气体释放。若升温速率在此阶段依然保持高位,分解产生的气体无法逸出,会在坯体内部形成气孔或鼓泡,进而引发宏观变形。针对不同釉料配方的坯体,需根据其热膨胀系数匹配相应的升温斜率,特别是在石英晶型转变点附近,需设置保温平台以释放相变应力,避免因晶型转变导致的体积突变引发开裂。
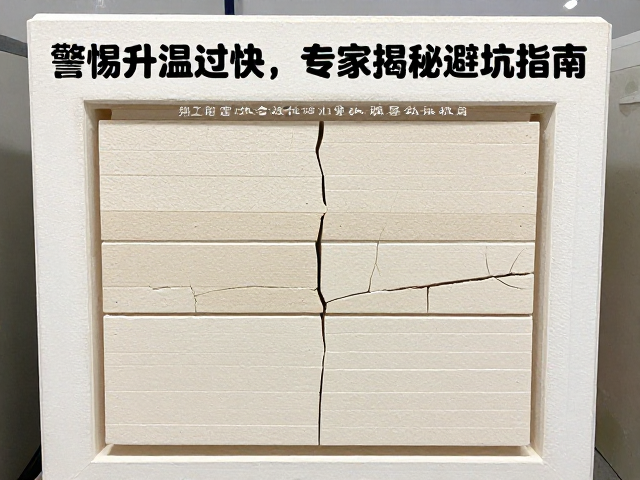
窑炉热工制度的精准调控与执行
现代隧道窑或电窑的热工制度要求具备严密的温度反馈机制。升温曲线的设定不应仅依赖理论模型,更需结合窑内实际热电偶的实时数据进行动态修正。在实际操作中,若发现某一段温区温度波动超过±5℃,应立即检查燃烧系统或加热元件的稳定性,因为温度的剧烈波动比单纯的升温过快更容易导致坯体表面釉层起泡或坯体扭曲。
坯体在窑具上的摆放方式直接影响受热均匀性。堆码过高或间距过小会导致气流阻滞,形成局部高温或低温死角。为解决这一问题,需优化窑车装载密度,确保热气流能均匀穿透每一层坯体。同时,定期清理窑具表面的积釉和残渣,保持窑具平整度,防止因支撑点不平导致坯体在受热软化阶段产生结构性变形,从而从物理支撑层面降低开裂和变形的概率。