
注浆成型工艺的核心控制要素
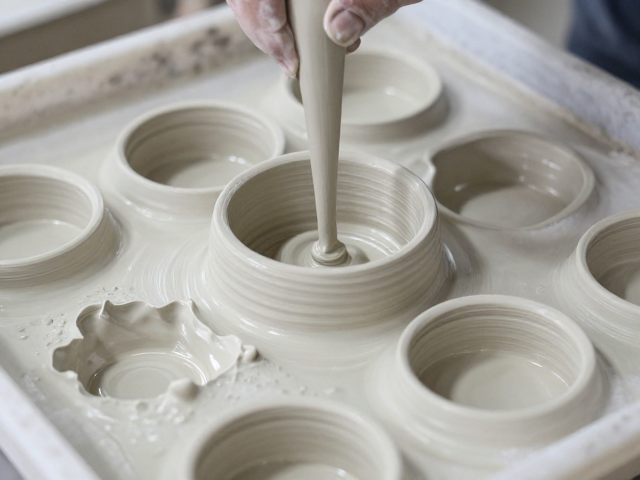
模具注浆成型是陶瓷工业中最为基础且广泛应用的成型方式,其核心在于利用多孔性模具对泥浆产生的毛细管作用,使水分被模具吸收,从而在模具内壁形成具有一定厚度的坯体。这一过程的效率与质量,直接取决于泥浆的理化性质,特别是粘度、触变性以及含固量。高粘度的泥浆虽然流动性好,但吸浆速度慢,容易导致坯体过厚或成型周期延长;反之,低粘度泥浆虽成型迅速,却可能因坯体过薄而产生强度不足或变形开裂的问题。因此,精确调控泥浆配方,使其在流动性与吸浆速率之间达到最佳平衡,是确保注浆成型稳定性的首要环节。
在实际生产操作中,模具的材质与孔隙率分布对成型效果有着决定性影响。传统石膏模具因其优异的吸水性和透气性被广泛使用,但其吸浆能力会随使用次数增加而逐渐衰减,表现为“吸浆率下降”,进而导致坯体厚度不均或表面出现气泡、砂眼等缺陷。为了维持成型质量,必须定期监测模具的吸水性能,并通过清洗、干燥或化学处理进行维护。同时,注浆时的温度控制也不容忽视,环境温度过高会加速水分蒸发,导致坯体表面结皮过快,阻碍内部水分排出,形成“硬皮”现象,进而引发坯体开裂或分层。
陈腐醒泥对坯料性能的改善机制
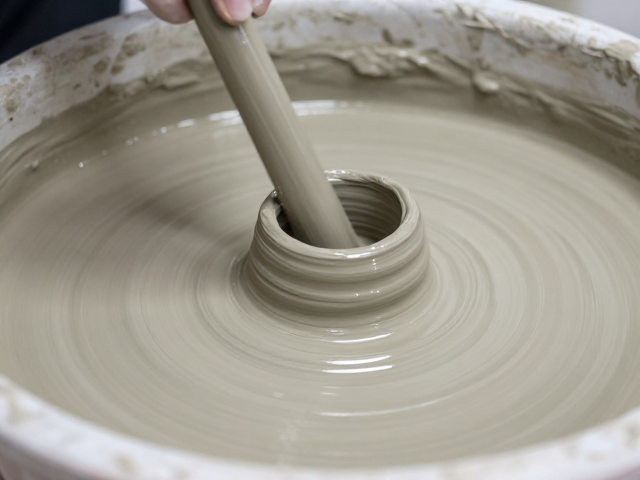
陈腐醒泥是将制备好的泥料在特定温湿度条件下静置一段时间的过程,这一工艺对提升陶瓷坯体的可塑性和均匀性具有不可替代的作用。在陈腐过程中,泥料中的水分逐渐向颗粒内部渗透,使黏土矿物充分水化,颗粒间的结合力增强,从而显著提高泥料的可塑性指数。这种物理化学变化使得泥料在后续成型过程中更容易保持形状,减少开裂和变形的风险。此外,陈腐过程中有机质的分解和胶体物质的老化,也有助于改善泥料的流动特性,使注浆成型时的泥浆更加稳定,不易沉淀分层。
除了改善物理性能,陈腐醒泥还能促进泥料内部应力松弛,消除制备过程中产生的内应力。在球磨和搅拌过程中,泥料颗粒受到机械剪切力作用,内部结构处于不稳定状态。经过数天甚至数周的陈腐,颗粒间的排列趋于稳定,泥浆的触变性得到优化,使得注浆成型时的坯体密度更加均匀。这种均匀性对于后续干燥和烧成过程中的收缩一致性至关重要,能有效降低成品率在干燥阶段的废品率。对于高档陶瓷产品,陈腐时间通常需控制在3至7天,以确保泥料达到最佳成型状态。
工艺协同对成型质量的综合提升
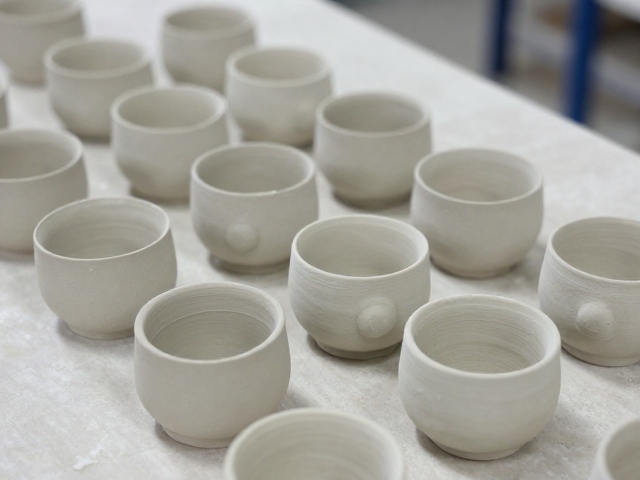
注浆成型与陈腐醒泥并非孤立存在的工序,二者在时间轴上紧密衔接,共同影响着最终坯体的质量。陈腐后的泥料若立即进行注浆,可能因温度变化或轻微沉淀影响成型稳定性,因此,部分生产线在陈腐结束后会增加搅拌或陈腐后的静置环节,以进一步平衡泥浆状态。同时,注浆过程中的模具温度应与陈腐环境的温湿度相匹配,避免因温差过大导致泥浆性能波动。通过优化这两个环节的衔接,可以显著减少因工艺波动导致的坯体缺陷,如气泡、裂纹、厚度不均等问题。
现代陶瓷生产中,数据化监控正逐步替代经验判断,使得注浆与陈腐工艺更加精准可控。通过在线粘度计和水分检测仪,实时监测泥浆的理化指标,结合环境温湿度传感器,动态调整陈腐时间和注浆参数。这种精细化控制不仅提高了成型质量的一致性,还缩短了生产周期,降低了能耗和废品率。对于追求高品质陶瓷产品的企业而言,建立标准化的注浆与陈腐工艺流程,并严格执行过程监控,是提升整体竞争力的关键路径。