
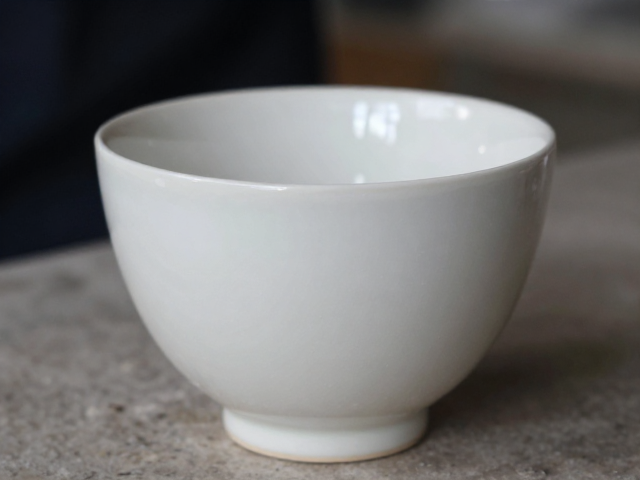
淋釉工艺对釉层厚度与流动性控制的影响
淋釉过程中的釉浆粘度与固含量直接决定了釉层在坯体表面的初始分布状态。通常采用粘度计测定釉浆粘度,控制在45-55s(福特杯)区间能获得较为均匀的初始覆盖层,若粘度低于40s,釉层过薄易导致露底或发色不均;高于60s则容易产生流挂或堆积,进而影响后续烧成时的釉面平整度。通过调整釉浆中的电解质添加量,如少量羧甲基纤维素钠(CMC)或硅溶胶,可以显著改善釉浆的悬浮稳定性,防止沉淀,确保淋釉过程中釉层厚度的均一性,这是获得高质量釉面的物理基础。
淋釉速度与提拉高度决定了釉浆与坯体接触的时间及剪切力,进而影响釉层的微观结构。在实际操作中,保持匀速淋釉并配合适当的转速,能使釉浆在坯体表面形成连续的液膜。对于高岭土含量较高的釉料,由于触变性较强,需适当降低淋釉速度以消除气泡残留;而对于滑石质釉料,较高的流动性要求更快的操作节奏,避免局部流淌过度。通过微调淋釉参数,可以精确控制釉层厚度在0.3-0.8mm范围内,这一厚度区间在还原烧成中能最大程度地展现釉色的深邃感与光泽度,避免因过厚导致的开裂或过薄导致的干涩无光。
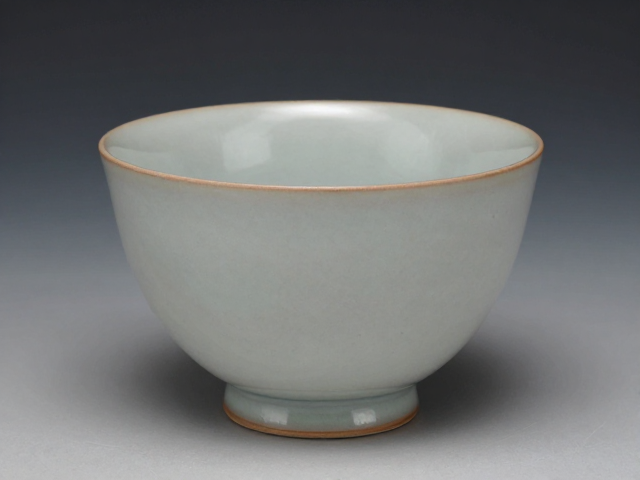
还原烧成气氛对釉面呈色与质感的决定性作用
还原烧成过程中的氧化锆含量与碳势变化是调控釉面色泽的关键变量。在烧成曲线的升温阶段,需严格控制窑内气氛由弱氧化向中还原过渡,通常要求在1000℃左右达到指定的CO浓度,此时釉料中的铁、铜等呈色离子开始发生价态变化。若还原气氛不足,釉面易发青或发灰,缺乏通透感;若还原过强,则可能导致釉面失光或产生针孔。通过监测窑顶废气中的CO含量维持在0.5%-1.2%之间,并结合热电偶实时监测窑内温度,可确保釉面在熔融状态下充分还原,使铁元素以Fe²⁺形式存在,从而呈现出青绿或墨绿的经典色调。
烧成冷却阶段的速率对釉面结晶状态及光泽度有着不可逆的影响。快速冷却有助于形成细小的玻璃相结构,提升釉面的硬度与光泽;而缓慢冷却则可能促进微晶析出,形成哑光或特殊纹理效果。在实际生产中,针对还原烧成的杯形试片,建议在1150℃保温结束后,以每小时20-30℃的速率进行降温,特别是在900-600℃区间,需避免急剧降温导致釉面应力过大而开裂。通过精确控制冷却曲线,可以优化釉面的显微结构,使釉面在保持高光泽的同时,具备优异的抗腐蚀性和耐磨性,满足不同使用场景对陶瓷制品性能的需求。
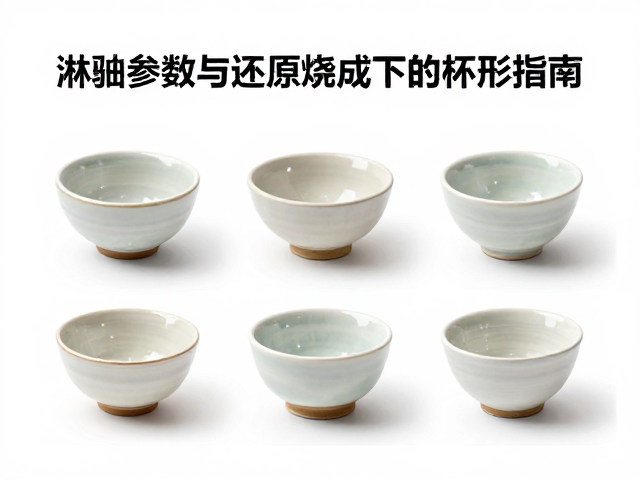
杯形试片在釉面效果优化中的参数验证逻辑
杯形试片因其几何特征的稳定性,成为验证淋釉与烧成参数的有效载体。在制备试片时,需确保坯体吸水率控制在规定范围内,通常湿坯淋釉前需经过干燥处理,使坯体含水率低于0.5%,以排除水分蒸发对釉层均匀性的干扰。试片的尺寸规格需标准化,例如采用外径80mm、高度60mm的标准杯型,以保证不同批次间釉层受力与热交换的一致性。通过对比不同淋釉次数(一次淋、二次淋)与不同釉浆浓度下的试片釉面效果,可以直观评估釉层厚度与呈色深度的线性关系,为大规模生产提供数据支撑。
试片烧成后的评估需结合显微观察与物理测试,以量化釉面质量。使用光学显微镜观察釉面气泡分布、针孔数量及裂纹情况,统计单位面积内的缺陷率,作为工艺优化的直观依据。同时,通过光泽度仪测定釉面在60°角的反射光泽值,结合色差仪检测Lab*值,客观记录釉面颜色与光泽的变化趋势。通过对大量试片的数据分析,建立淋釉参数与烧成气氛与釉面效果之间的映射关系,逐步筛选出最优工艺窗口,确保最终产品釉面均匀、色泽稳定、无明显缺陷,实现从实验验证到生产应用的无缝衔接。