
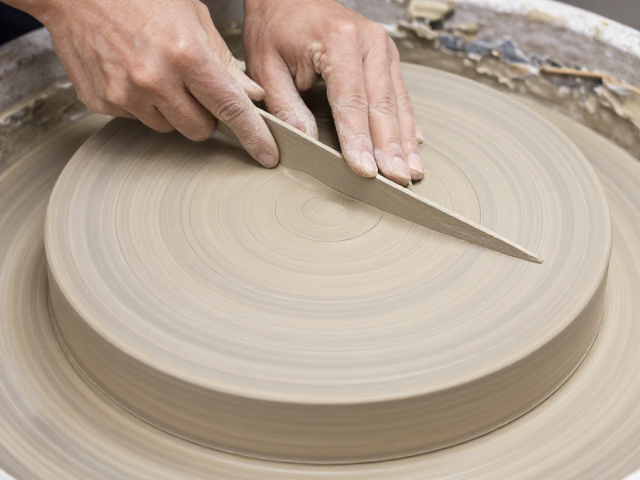
泥板切割线的科学定位与预处理
在陶瓷制作过程中,泥板的平整度直接决定了后续轮制成型的稳定性。切割线并非随意的划痕,而是通过专用工具在湿润泥板表面形成的引导槽,其深度通常控制在2-3毫米,宽度约为1-2毫米,这一尺寸能确保泥料在受力时产生均匀的断裂或滑动,避免局部应力集中导致的塌陷。制作时需保持泥板含水量一致,过湿会导致切割线模糊,过干则易使泥板边缘开裂,影响后续对接的紧密性。
利用切割线进行定中心,核心在于通过线条的几何对称性来辅助判断泥料的重心位置。工匠通常使用直尺或专用划线板,在泥板中心点向四周辐射出台阶状的同心圆或放射状线条,这些线条构成了视觉与物理上的基准网。当泥板置于转盘上时,这些预制的线条能迅速指示出泥料分布的不均匀区域,通过观察线条在旋转过程中的位移偏差,可以直观地识别出土料厚薄不均或重心偏移的具体方向,为后续的修整提供精确的数据支持。
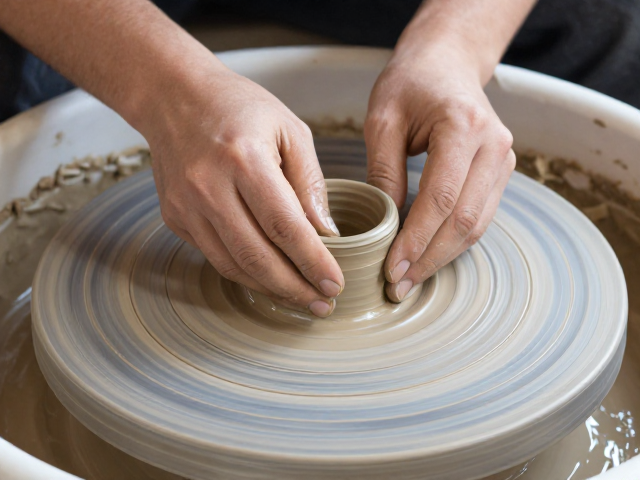
基于切割线的轮制塑形策略
轮制过程中,手指与泥板的接触点需严格遵循切割线的走向,利用线条作为手指移动的轨迹参考,能够显著提升手法的稳定性。在向上提拉泥壁时,双手拇指与食指应卡在切割线形成的凹槽处,通过线条的导向作用,使推力均匀分布在泥壁四周,防止因受力不均造成的歪斜。这种技巧特别适用于制作大口径器皿,因为大口径泥板在旋转时惯性较大,切割线能有效分散旋转带来的离心力,减少泥壁颤动。
定中心技巧在轮制中的体现,更多依赖于对切割线动态变化的敏锐观察。随着泥板的逐渐升高,原本平行的切割线会逐渐变形或错位,工匠需通过微调手指力度,使变形后的线条重新回归对称状态。这一过程需要极高的专注度,每一次对线条的修正都伴随着对泥料内部水分分布和密度变化的感知。通过持续监控切割线的形态变化,工匠能够在泥壁成型的过程中实时调整重心,确保器物在旋转状态下保持绝对的垂直与平衡。
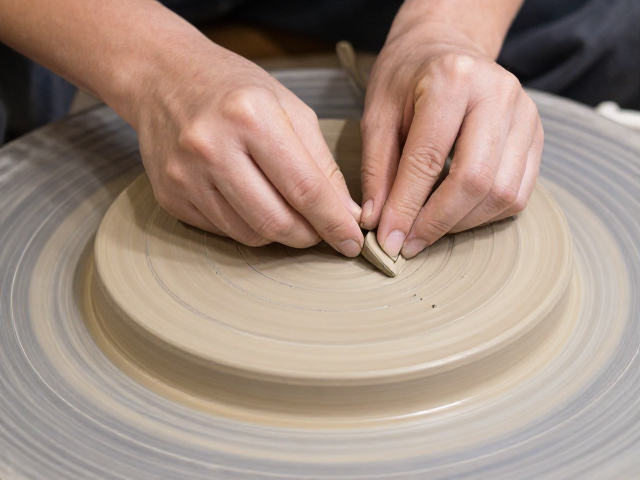
精准塑形中的细节控制与修正
切割线的精准度直接影响最终成型的细节表现,特别是在处理器皿口沿和底部转角时,线条的连贯性至关重要。若切割线存在断点或深浅不一,会导致泥料在塑形时产生局部堆积或薄弱点,进而引发开裂或变形。因此,在开始轮制前,需仔细检查切割线的完整性,必要时使用湿海绵对线条边缘进行软化处理,增强泥料的可塑性,使线条在受力时能更顺畅地引导泥料流动,减少因阻力过大造成的意外扭曲。
在实际操作中,定中心并非一次性完成的动作,而是一个动态调整的过程。随着轮制进度的推进,泥板形状发生变化,原有的切割线基准可能需要重新校准。工匠需定期停止转盘,观察切割线与预设中心点的相对位置,若发现偏差,可通过局部按压或刮除多余泥料的方式进行微调。这种基于切割线的反馈机制,使得塑形过程具有高度的可控性,能够有效应对泥料特性变化带来的挑战,确保最终成型的器物在形态和结构上的精准度。