
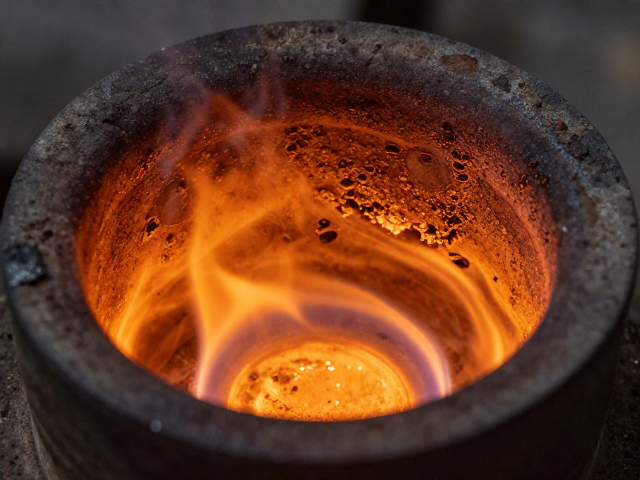
过烧现象的直观识别与微观特征
氧化烧成过程中,釉面若因温度过高或保温时间过长,会呈现出一种浑浊且缺乏通透感的视觉效果。这种缺陷通常伴随着釉层表面的起泡、针孔增多,以及釉面光泽度的显著下降,原本清亮的玻璃质感会逐渐转变为哑光或蜡状感。在微观结构上,过烧会导致釉料中的晶体过度生长,甚至出现釉层熔融后流淌堆积的现象,使得器物底部积釉严重,边缘处可能出现明显的变形或塌陷。
通过观察坯体与釉面的结合状态,可以进一步确认过烧情况。过烧时,坯体内部的气孔往往会被熔融的釉料填充,导致坯釉结合处出现模糊不清的界限,甚至产生“吃釉”过深导致的胎骨疏松。此时,敲击器物声音可能变得沉闷,不再具备正常氧化烧成瓷器应有的清脆金属音。这种物理性质的改变,是判断是否发生过烧的重要依据之一,也是窑工在开窑后需要第一时间排查的关键指标。
液化气热值密度与燃烧环境的影响
液化气作为现代窑炉常用的燃料,其热值密度远高于传统柴薪或煤炭,这使得升温速度极快,但也对窑内热场的均匀性提出了更高要求。当液化气燃烧不充分或窑炉密封性不佳时,局部温度极易失控,形成高温热点。这种热点会迅速穿透釉层,导致釉面局部过熔。特别是在使用小型窑炉或老旧窑具时,火焰直接冲刷釉面的现象难以完全避免,从而在器物表面留下难以修复的过烧痕迹。
此外,液化气中的丙烷和丁烷比例会随季节和来源产生细微变化,进而影响火焰温度和燃烧稳定性。在低温烧成阶段,若升温曲线设定过快,坯体内部水分和有机物未能充分排出,突然的高温冲击会导致坯体结构松散,进而引发后续的过烧风险。因此,必须根据燃料特性动态调整升温速率,确保坯体在关键温度区间内有足够的应力释放时间,避免因热震或热积聚导致的结构性过烧。
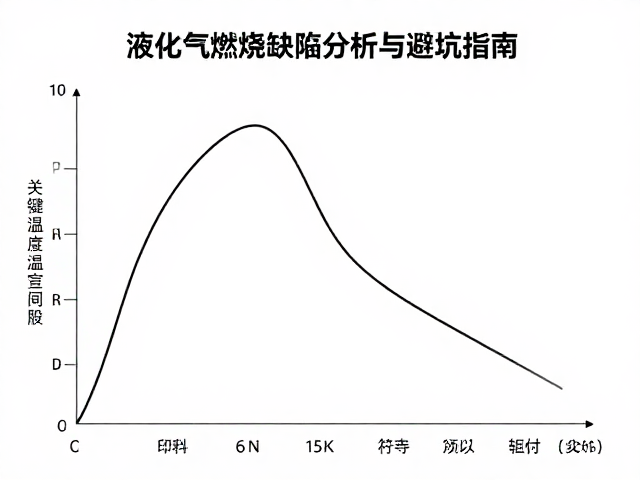
升温曲线设定与关键温度区间的控制
氧化烧成的升温曲线中,300℃至900℃是排除结晶水和有机物分解的关键阶段,而900℃至1200℃则是釉料开始熔融并形成玻璃相的核心区间。若在这一阶段升温过快,釉料表面的张力变化无法及时平衡,极易形成气泡或针孔,进而演变为过烧缺陷。特别是对于含有较多长石或石灰石成分的釉料,其熔融温度范围较窄,对温度波动极为敏感,稍有不慎便会因局部过热而导致釉面流淌或失光。
针对液化气窑炉,建议采用分段控温策略,特别是在1150℃至1250℃这一峰值温度区间,应设置较长的保温时间或缓慢的升温斜率。通过延长高温段的停留时间,可以使釉料内部的气泡充分排出,促进晶体结构的稳定生长。同时,需密切监控窑内实际温度与设定温度的偏差,利用高精度热电偶实时反馈数据,及时调整燃气阀门开度,确保窑温曲线严格遵循预设工艺,从源头上规避因温度失控引发的过烧问题。
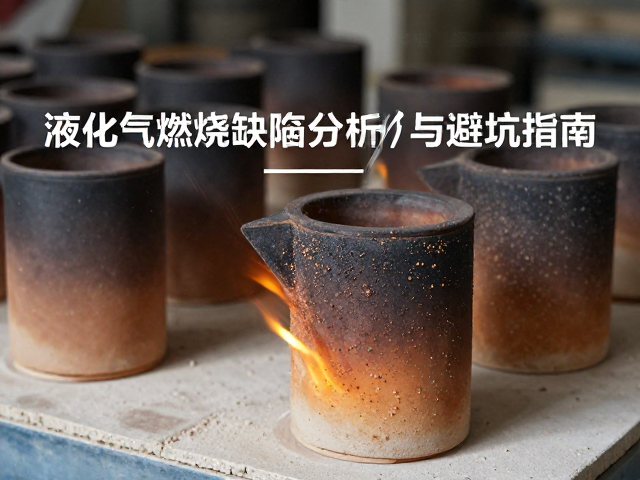
窑具摆放与热场分布的优化策略
窑具的摆放方式直接影响窑内热场的均匀性,不当的堆叠会导致局部气流受阻,形成温度死角或高温区。在氧化烧成过程中,若器物堆叠过密,火焰无法充分包裹每个单体,会导致受热不均。此时,靠近火焰中心或气流通道处的器物容易因吸热过多而过烧,而堆叠内部或远离火口的器物则可能因受热不足而出现发青或生烧现象。因此,合理规划窑位,确保气流能够均匀流经每个器物表面,是防止过烧的重要措施。
此外,窑具本身的材质和厚度也会影响热传导效率。使用导热性过强的窑具或过薄的垫饼,可能导致局部温度迅速升高,进而引发器物底部过烧。建议选用导热系数适中、热稳定性好的耐火材料制作窑具,并定期检查窑具表面是否有裂纹或积碳。积碳会阻碍热量传递,导致局部温度异常,而裂纹则可能在高温下扩展,影响窑具的结构稳定性,进而干扰整体热场分布,增加过烧的风险。