
气窑升温曲线的科学设定
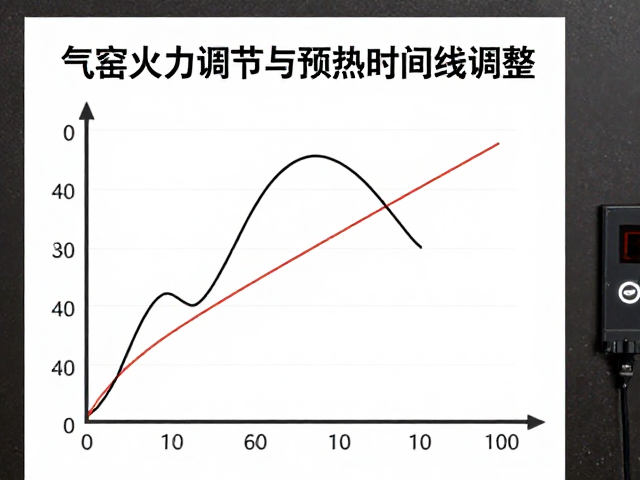
气窑在点火初期,坯体内部水分与结晶水的排出是决定成品率的关键环节。若升温速率过快,水分急剧汽化产生的体积膨胀力远超坯体结构强度,极易导致坯体开裂甚至炸裂。因此,预热阶段的升温斜率必须根据坯体的厚度、窑车装载量以及窑型结构进行精细化计算。一般建议在常温至150℃区间内,保持每小时20-30℃的温和升温,确保坯体表面与内部温差控制在合理范围内,避免热应力集中。
预热时间的长短并非固定不变,而是与窑内实际温度传感器的读数紧密相关。对于大型或装载量大的窑炉,由于热传导需要更长时间穿透至中心区域,预热阶段需适当延长,通常建议在150℃处设置保温平台,保温时间根据窑内温差传感器显示,待中心与边缘温差小于5℃方可继续升温。这种基于实时数据的动态调整,能有效规避因经验主义判断失误而引发的炸坯事故,确保热工制度的稳定性。
火力调节与氧势控制策略
气窑燃烧过程中,火焰性质对坯体质量有着直接影响。完全氧化气氛与还原气氛的切换点需精准把控,尤其在300℃至600℃区间,有机物燃烧及碳酸盐分解会产生大量气体,此时若燃烧不充分导致局部缺氧,火焰发飘且温度不均,会造成坯体受热不均。操作人员需定期清理烧嘴,确保燃气与助燃空气混合比例处于最佳状态,通常通过观察火焰颜色判断,正常燃烧火焰应呈清晰的蓝白色,若出现黄色或红色则表明燃烧效率低下,需立即调整风门开度。
在升温中后期,随着坯体致密化过程的开始,火力调节需更加细腻。当温度超过800℃后,坯体开始产生液相,此时过强的火力会导致坯体软化变形,而过弱则影响烧结效果。建议采用分段控温法,每100℃设置一个保温节点,通过微调燃气阀门开度,使升温曲线平滑过渡。同时,需密切关注窑内压力变化,保持微正压状态,防止冷空气吸入造成局部急冷,这种精细的火力微调能显著提升窑炉的热效率并降低次品率。
预防炸坯的应急处理与维护
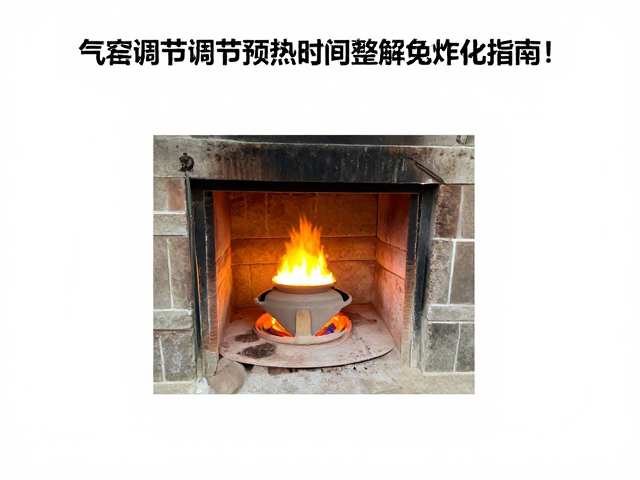
即使制定了严密的升温计划,突发状况仍可能发生。当发现窑内温度传感器数据异常波动或听到坯体内部发出轻微爆裂声时,应立即启动应急预案。首要措施是缓慢降低燃烧强度,避免温度骤降导致热震,随后检查排烟系统是否畅通,确保窑内废气能顺利排出。若确认发生炸坯,需立即停止加热,待窑体自然冷却至安全温度后方可打开窑门清理碎片,严禁在高温状态下强行操作,以免引发安全事故或扩大损坏范围。
日常维护是避免炸坯的隐性防线。定期校准热电偶,确保温度采集数据的真实性;检查窑炉密封性,防止漏风造成局部温度过低;清理窑顶积碳和杂物,保持热辐射均匀。建立完善的窑炉运行日志,记录每次装窑的坯体状态、升温曲线、保温时间及异常现象,通过大数据分析长期运行数据,找出最佳工艺参数组合。这种基于数据反馈的持续改进机制,能从根本上提升气窑运行的稳定性,确保持续产出高质量产品。