
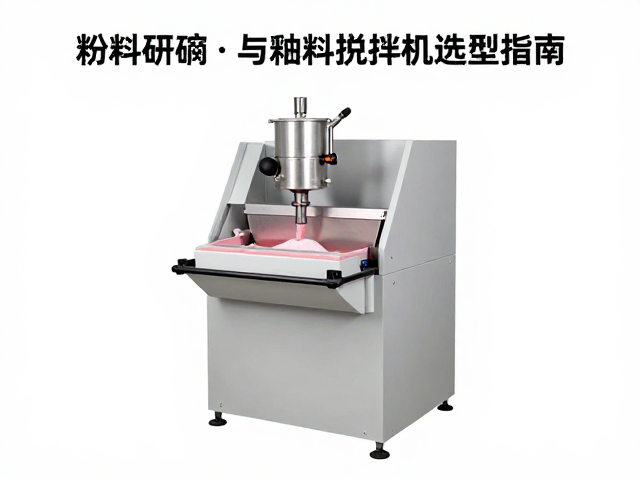
粉料研磨设备的核心选型逻辑与工艺匹配
陶瓷粉料的细度与粒度分布直接决定了后续成型与烧成的质量,研磨设备的选型需严格依据原料特性与最终细度要求。球磨机作为传统且主流的设备,其选型重点在于筒体长度与直径的比例以及衬里材质。对于高硬度原料如石英和长石,通常选用高铝砖或橡胶衬里以减少磨损并防止杂质混入;而处理软质原料时,聚氨酯衬里能显著降低噪音并提高研磨效率。立式搅拌磨则在超细粉体制备中表现突出,适用于需要达到微米级甚至亚微米级细度的特种陶瓷生产,其能耗相对球磨机更低,但对进料粒度和浓度控制要求更为严格。
设备产能的计算需结合研磨介质的填充率、物料停留时间及转速参数进行综合评估。实际生产中,筒体转速通常控制在临界转速的60%-70%之间,以确保研磨体处于最佳抛落或泻落状态。对于大型生产线,间歇式球磨机便于清洗和更换釉料,而连续式球磨机则更适合大规模标准化生产,能保持粉料性能的一致性。选型时需核实设备铭牌上的额定功率与实际运行电流,避免因电机过载导致的生产中断,同时关注减速机的减速比是否匹配研磨介质的冲击力度。
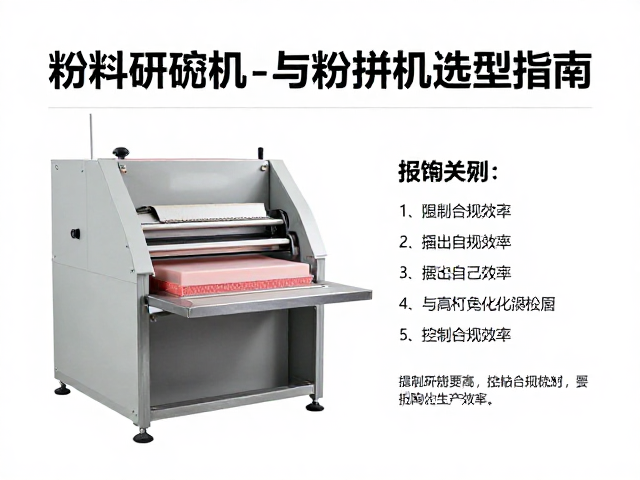
泥板机成型效率与自动化控制的关键要素
泥板机通过刮刀或辊压方式将泥料制成规定厚度的片状,其核心在于刮刀系统的稳定性与泥料输送的均匀性。液压驱动的泥板机能够提供稳定的下压力,适应不同粘度和含水率的泥料,特别适合生产厚板或高强度结构件。对于薄型瓷砖或装饰面板,机械式刮刀配合高精度直线导轨,能更好地控制板面平整度,减少因泥料收缩不均导致的变形。选型时需关注刮刀材质的耐磨性,碳化钨刮刀寿命显著高于普通合金钢,虽初期投入较高,但长期更换频率低,有利于维持生产连续性。
自动化控制系统的集成度直接影响泥板机的运行效率与成品合格率。现代泥板机普遍配备PLC控制系统,可实时监测刮刀高度、泥料厚度及输送速度,并通过PID算法自动微调参数以应对环境温湿度变化。传感器反馈的数据应能直接接入工厂MES系统,实现生产数据的追溯与分析。在选型过程中,需确认设备是否具备快速换模功能,以适应多品种、小批量的生产需求,同时检查紧急停止装置与安全光栅是否符合最新机械安全标准,确保操作人员安全。
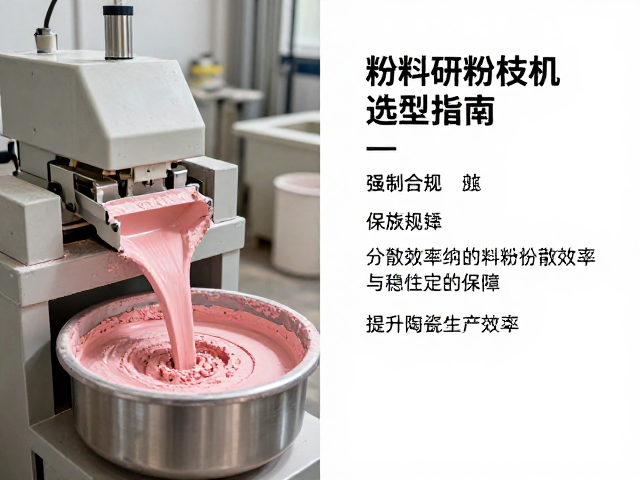
釉料搅拌系统的分散效率与稳定性保障
釉料搅拌机的核心功能是使釉料中的固体颗粒充分分散并均匀悬浮,防止沉淀和结块。锚式搅拌桨适用于高粘度釉料,能贴近容器壁进行刮擦,消除死角;而涡轮式搅拌桨则适用于低粘度液体,通过高速旋转产生剪切力,加速颗粒分散。对于含有大量微粉或功能性添加剂的釉料,需选择配备高速分散盘的设备,以提供足够的剪切速率打破颗粒团聚。搅拌功率的计算需考虑釉料的粘度系数和填充体积,确保电机扭矩足以克服搅拌过程中的阻力,避免堵转或过热。
温度控制与真空脱泡功能是高端釉料搅拌系统的重要配置。釉料在搅拌过程中产生的气泡会影响施釉效果和烧成后的釉面质量,真空脱泡装置能有效降低釉浆中的气体含量,提高釉层致密性。部分高精度搅拌设备集成温控系统,通过夹套通入冷水或热水,精确控制釉料温度,防止某些挥发性组分损失或化学反应失控。选型时需核实搅拌槽的材质,不锈钢316L具有良好的耐腐蚀性,适用于酸性或碱性釉料;对于特殊化学性质的釉料,需确认内衬材料(如搪瓷或特种塑料)的兼容性,避免设备腐蚀污染釉料。
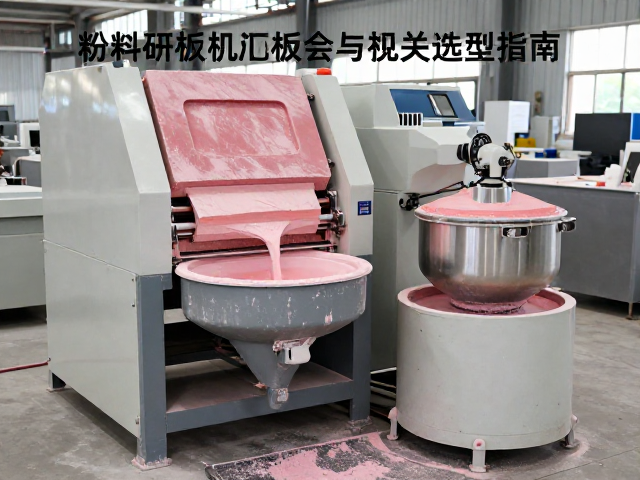
设备联动与产线整体效能优化
单台设备的性能优势需通过产线整体联动才能转化为实际生产力。粉料研磨、泥板成型与釉料搅拌环节之间存在严密的物料流转关系,需根据前段工序的产能瓶颈合理配置后段设备参数。例如,球磨机的出料频率应与泥板机的进料速度相匹配,避免料仓缺料或溢料。通过安装流量计和料位传感器,实时监控各环节物料存量,利用中央控制系统平衡各工段的生产节奏,减少因等待或堆积造成的效率损失。
维护周期与备件管理的规范性直接影响产线的连续运行时间。不同型号的设备其易损件(如衬板、刮刀、搅拌桨)寿命差异较大,需建立基于运行时间的预防性维护计划。在选型阶段,应要求供应商提供详细的易损件清单及更换周期建议,并确认备件供应的稳定性。此外,设备布局应预留足够的检修空间,便于日常清洁和故障排查,减少非计划停机时间。通过优化设备选型与产线集成,可显著提升陶瓷生产的整体效率与产品一致性。