
氧化釉烧冷却阶段的热应力机制
氧化釉在高温熔融后进入冷却期,其内部微观结构正经历着重排与相变,这一过程对温度变化的敏感度远高于升温阶段。当坯釉体系从高温段迅速降至室温时,若降温速率失控,釉层与胎体因热膨胀系数差异会产生巨大的内应力。这种应力若超过釉层的机械强度,便会直接导致釉面开裂或剥落,形成明显的“惊釉”或“龟裂”现象。因此,控制冷却曲线的核心在于管理热应力的释放节奏,而非单纯追求缩短生产周期。
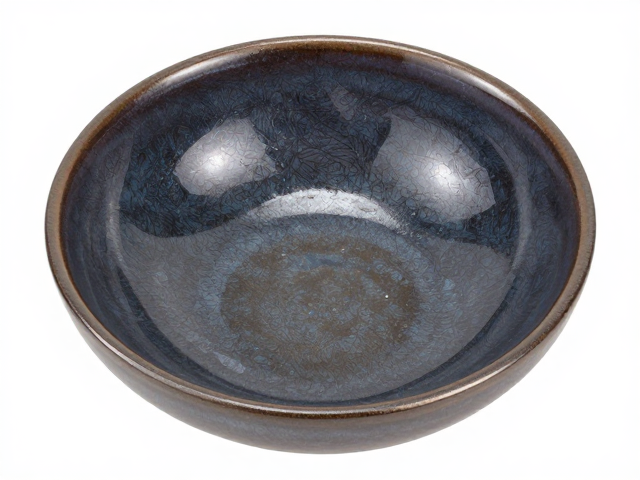
急冷急热对釉面质量的破坏具有不可逆性。快速降温会使釉面表面迅速固化,而内部仍处于高弹态或粘流态,这种内外温差加剧了结构的不均匀收缩。在氧化气氛下,釉料中的金属氧化物可能因温度骤降而无法充分稳定存在,导致釉面光泽度下降、出现失光或针孔等缺陷。反之,若冷却初期过于缓慢,虽能缓解应力,但过长的保温时间会增加能耗,并可能因长时间处于高温敏感区而引发釉面流挂或气泡残留。
关键温区的安全降温策略
冷却过程通常划分为高温缓冷段、中温急冷段和低温快冷段三个主要阶段,每个阶段的目标截然不同。在高温段(约950℃至750℃),釉料处于粘稠状态,必须保持极慢的降温速率,通常控制在10-15℃/分钟甚至更慢。这一阶段允许釉层进行应力松弛,使釉面平整并消除内部气泡。若在此区间降温过快,釉面极易产生裂纹,且缺陷往往在后续工序中才会显现。
进入中温段(约750℃至400℃),釉层已逐渐硬化,热应力主要来源于胎釉双方的膨胀系数差异。此时可适当加快降温速度,但需避开釉料晶型转变的敏感温度区间。对于含有钙、镁等成分的氧化釉,需特别注意其在500℃左右的析晶行为,避免因温度波动导致釉面发白或浑浊。低温段(400℃至室温)则可采取较快降温,但需确保窑炉内温差均匀,防止因局部过冷导致产品变形或釉面出现云雾状瑕疵。
窑炉设备与温控系统的协同优化
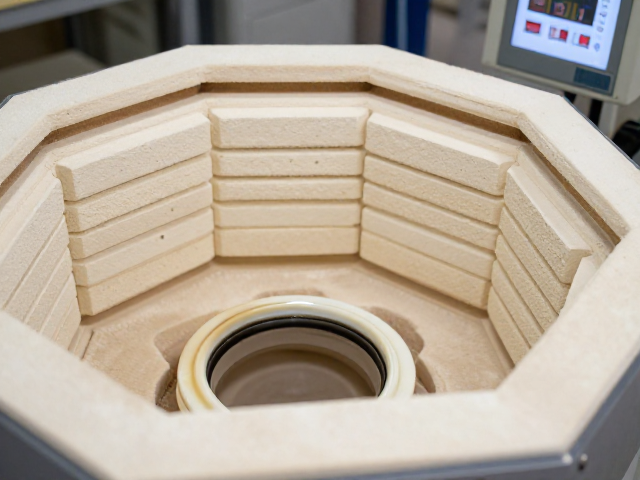
精确的冷却曲线执行依赖于窑炉加热元件与热电偶的响应精度。老旧的电阻丝或硅碳棒在长期高温使用后,其电阻特性会发生漂移,导致实际温度与设定值出现偏差。因此,需定期校准热电偶,确保其在高温段的测温误差控制在±2℃以内。同时,窑炉的密封性能直接影响冷却效率,若窑门或观察孔密封不严,冷空气无序渗入会造成局部急冷,破坏整体冷却曲线的稳定性。
现代窑炉通常配备多段温控系统,通过PLC程序模拟理想的冷却曲线。在实际操作中,需根据釉料配方调整参数。例如,含钛或含铁量较高的氧化釉,对降温速率更为敏感,需设置更长的缓冷平台。此外,窑内气流组织也会影响冷却效果,合理布置风扇位置或调节窑车速度,可确保产品在冷却室中受热均匀,避免因气流死角导致同一窑车内不同位置产品出现色差或釉面缺陷。
常见问题排查与工艺微调
当氧化釉出现批量性釉裂时,首要排查的是冷却初期的降温速率。若裂纹呈细密网状,多为高温段降温过快所致;若裂纹较深且伴随剥落,则可能是中温段应力释放不足。此时应尝试在900℃-700℃区间增加保温时间,或降低该阶段的降温斜率。同时,需检查坯体烧成是否完全,未完全烧结的坯体在冷却时收缩不均,会直接导致釉面开裂。
釉面失光或无光也是冷却不当的常见表现。若失光发生在釉面表层,可能是冷却过快导致釉面玻璃相结构不完整;若失光遍布整个釉层,则可能与高温段保温时间不足有关。针对此类问题,可适当提高最高烧成温度,或延长高温段的保温时间,使釉料充分熔融流动。此外,窑内气氛的稳定性也至关重要,氧化气氛中氧气含量不足可能导致釉料中铁、钛等发色离子价态变化,进而影响釉面光泽,需确保助燃空气供应充足且混合均匀。