
壶瓶成型工艺的核心逻辑
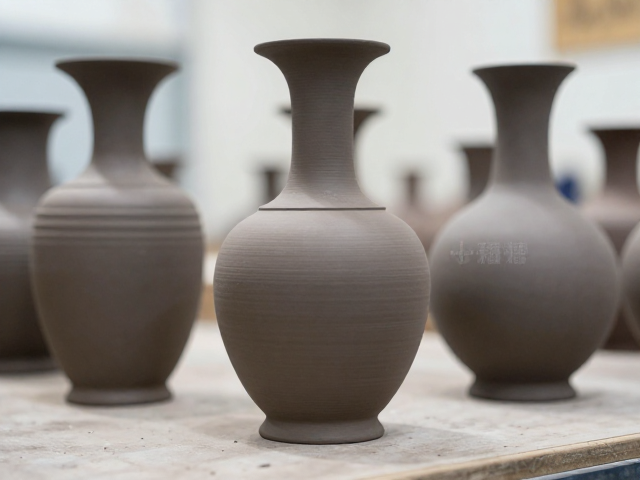
紫砂壶瓶的成型并非简单的捏制,而是基于泥料可塑性与重力平衡的精密计算。传统手工成型多采用打身筒或镶接法,其中打身筒法通过木拍子对泥片进行拍打,使泥料分子重新排列,这一过程直接决定了壶体的致密度与后期烧制的稳定性。泥片的厚度需根据壶瓶的整体高度与预估膨胀率进行预判,过厚的泥片会导致烧制时受热不均产生开裂,而过薄则难以支撑壶瓶挺拔的线条,极易在干燥阶段发生坍塌。
成型过程中的“围身”步骤是控制壁厚的关键节点。匠人需利用竹制工具对泥片接缝处进行严密的挤压与抹光,确保泥层之间无空气残留。这一物理结合过程要求极高的力度控制,过大的压力会破坏泥料颗粒间的孔隙结构,影响透气性;压力不足则会导致接缝处密度不均,形成潜在的应力薄弱点。因此,成型阶段的壁厚控制不仅是外观形态的塑造,更是为后续烧制过程中的应力释放预留科学的空间。
干燥阶段的应力释放与微调
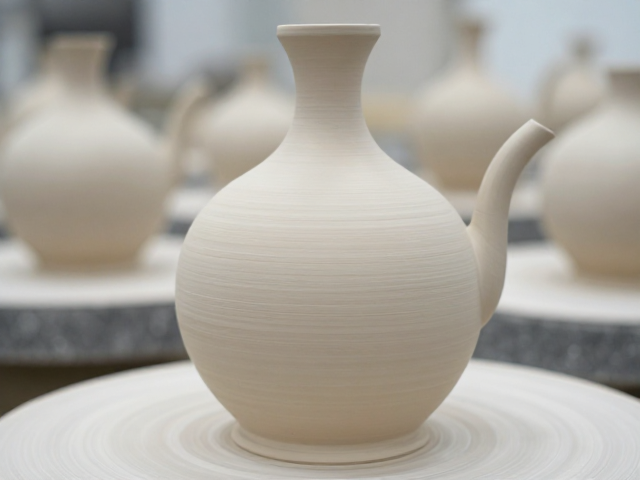
成型后的壶瓶处于高含水率状态,内部应力分布极不均匀,干燥过程是消除这些内应力、固定壁厚的决定性阶段。自然阴干是主流方式,环境湿度需保持在50%-60%之间,避免阳光直射或强风直吹导致表面水分蒸发过快。若表面干燥速度大于内部,壶壁会产生龟裂或变形,此时需通过定期喷水或覆盖湿布进行湿度平衡,使水分从内部向表面均匀迁移。
在干燥中后期,壶瓶体积会因水分流失产生收缩,这一收缩率通常在3%-5%之间,具体数值取决于泥料的配方与颗粒粗细。匠人需在此阶段观察壶瓶形态变化,必要时使用软质工具对局部过厚或变形处进行轻微修整。这一过程并非改变整体结构,而是通过消除局部应力集中,防止烧制时因收缩不均导致的扭曲。干燥至半干状态(含水量约8%-10%)时,壶体已具备基本强度,可进行精细打磨与细节修饰。
烧制过程中的热胀冷缩控制
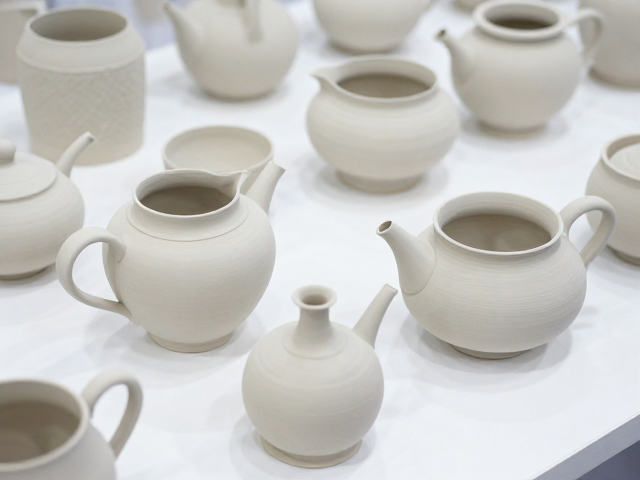
烧制是壶瓶成型与壁厚控制的最终定型环节,温度曲线与升温速率直接影响成品率。现代电窑或气窑通常采用分段升温策略,从室温升至100℃需缓慢进行,以排出残余结合水;随后升温至600℃左右,石英晶型转化发生,体积膨胀明显,需保持恒温或极慢速升温以释放应力。此阶段的壁厚差异会导致受热不均,厚壁区域升温慢,薄壁区域升温快,若温差过大,壶体易产生惊风或开裂。
高温阶段(1100℃-1200℃)是紫砂矿料中氧化铁等金属氧化物发生化学反应的关键期,泥料逐渐致密化,形成双孔结构。烧制时间通常持续8-10小时,需确保窑内温度均匀分布。壁厚控制在此阶段表现为对热传导的应对,过厚的壶壁可能导致中心部位未完全烧结,而过薄则可能因高温软化而塌陷。匠人需根据窑位温度分布,合理摆放壶瓶,确保每一处壁厚都能获得稳定的热力学环境,从而实现形态与结构的完美统一。
成品检测与壁厚数据的标准化评估
成品出炉后,壁厚检测是评估成型质量的重要环节。使用精密游标卡尺测量壶身、壶盖、壶把等关键部位的厚度,数据需符合设计规范。一般中小型壶瓶的壁厚控制在1.2mm-2.5mm之间,具体数值需根据壶型线条的流畅度与实用性进行调整。过厚的壁厚会增加重量,影响持握手感,且易造成泡茶时散热不均;过薄则降低器物的耐用性,易在磕碰中受损。
除了物理测量,听觉检测也是评估壁厚均匀性的常用方法。轻弹壶身,声音清脆悦耳表示泥料致密、壁厚均匀;声音沉闷则可能暗示内部存在气泡或壁厚不均导致的应力缺陷。此外,透光观察法也可辅助判断,在强光下观察壶壁,色泽深浅不一可能提示厚度差异。这些数据与感官评估相结合,形成严密的质量控制体系,确保每一件壶瓶在形态美学与物理性能上达到高标准。