
模具选材与基础处理:奠定高价值密度的基石
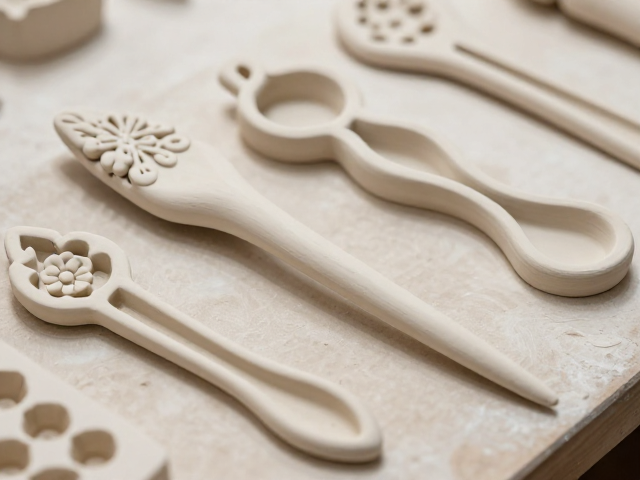
高价值陶艺发簪的模具压制工艺,核心在于模具材料的物理特性与表面处理。工业级精密切塑通常选用高强度铝合金或经过特殊硬化处理的钢材,以确保在高压下不发生形变,从而精准复刻发簪头部的繁复纹路。相比传统的石膏模具或软性硅胶模具,金属模具能承受更高的压制力,使泥料在微观层面达到更紧密的堆积状态,这是提升成品硬度与耐久性的关键物理基础。在模具制作初期,工匠需对模腔进行精密抛光,去除细微划痕,因为任何微小的瑕疵都会在压制过程中被放大至发簪表面,直接影响成品的镜面效果与触感。
泥料的含水率控制与模具内壁的隔离处理是决定脱模成功率的核心环节。高岭土与瓷土的配比需经过严格的筛分与陈腐,通常要求泥料含水率控制在12%-15%之间,过干会导致压制时开裂,过湿则容易粘模。在压制前,模具内壁需定期涂抹极薄的隔离剂,传统工艺中常使用滑石粉或特制水性脱模剂,这层薄膜能有效减少泥料与模具的摩擦力,防止发簪头部在脱模瞬间因应力不均产生微裂纹。这种对材料物理状态的极致把控,是区分普通工艺品与可收藏级艺术品的首要技术门槛。
等静压与局部加压:构建致密微观结构
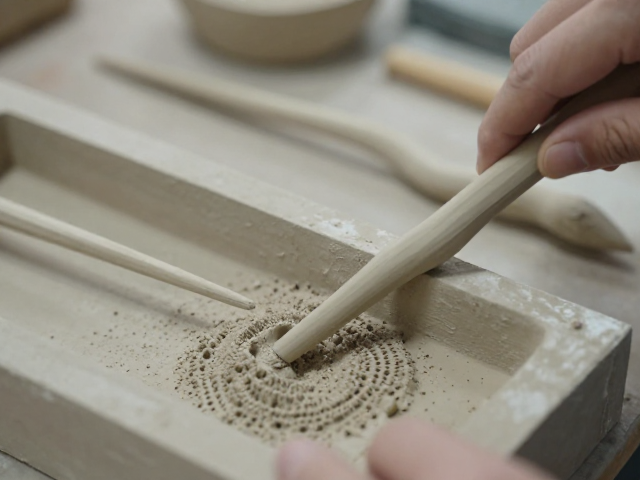
单纯的垂直冲压难以应对发簪头部复杂立体造型的成型需求,现代高定陶艺常引入等静压技术或模块化局部加压工艺。通过液压系统对模具施加三维均匀压力,泥料颗粒能够在无方向性应力下重新排列,显著降低坯体内的孔隙率。对于发簪颈部等细长部位,则采用柔性橡胶垫辅助加压,避免局部应力集中导致坯体扭曲。这种致密的微观结构不仅提升了发簪在烧制过程中的抗变形能力,更使其在成品后具备类似玉石的温润质感与极高的机械强度,这是普通手捏或简单压印工艺无法达到的物理指标。
压制过程中的压力曲线控制直接影响坯体的密度分布。高价值收藏级发簪通常采用分段加压策略:初始低压预成型以固定形状,随后中压充实泥料,高压定型以消除内部应力。压力表读数需精确到兆帕级别,并在压制完成后保持保压状态数秒至数十秒,使泥料颗粒间形成稳定的接触点。这种严密的物理成型过程,使得发簪坯体在干燥过程中收缩率均匀,极大降低了因收缩不均导致的翘曲或开裂风险,确保了成品尺寸的精准度与形态的稳定性。
素烧定型与釉面融合:决定艺术表现的终章
压制成型后的坯体需经过严格的阴干与素烧程序,素烧温度通常控制在800℃至900℃之间,目的是去除物理水与结晶水,使坯体具备初步强度,以便进行后续的施釉与精细加工。在这一阶段,模具压制的优势体现在坯体表面无气孔、无砂眼,为后续釉料的均匀附着提供了完美基底。高价值发簪常选用高温釉或特色结晶釉,釉料在素烧坯体上的吸附力与流动性需经过精确计算,以确保釉层厚度一致,避免流釉或积釉现象破坏发簪头部的立体造型。
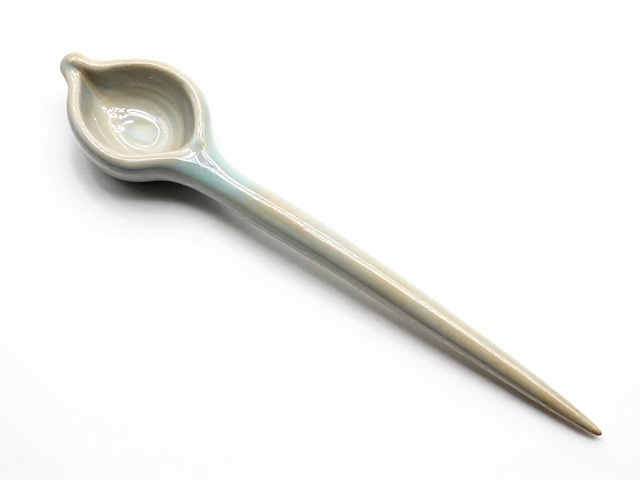
釉烧过程中的温度曲线与气氛控制是赋予发簪艺术灵魂的关键。在1200℃至1300℃的高温环境下,釉料熔融并与坯体发生物理化学结合,形成玻璃相与陶瓷基体的复合结构。对于追求极致质感的发簪,工匠会根据釉料特性调整升温速率,特别是在釉料开始熔融的温度区间,缓慢升温有助于釉面形成细腻如脂的光泽。烧制完成后,发簪表面呈现出经过模具精密压制后特有的流畅线条与深邃纹理,釉色与胎骨的结合度极高,敲击时发出清脆悠长的金属音,这是高密度胎体与完美釉面融合的物理声学特征,也是鉴定高价值陶艺发簪的重要参考依据。