
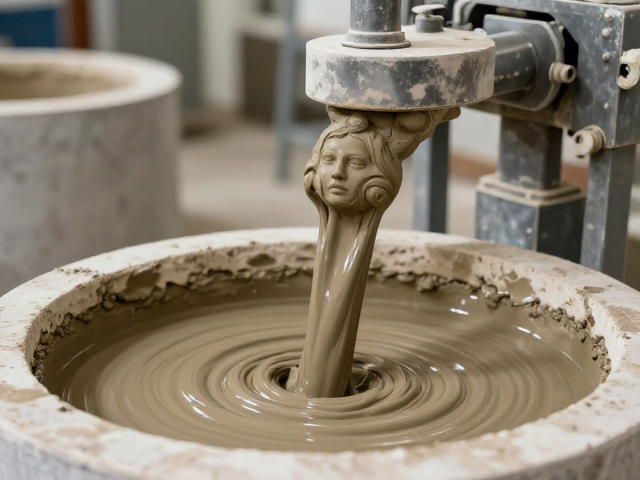
特种粘土真空炼泥的核心原理与设备配置
雕塑专用特种粘土在成型前的处理环节,真空炼泥是决定坯体致密性与可塑性的关键工序。该工艺利用真空泵在密闭腔体内制造负压环境,迫使粘土中的空气通过微孔排出,从而消除泥料内部的气泡与分层现象。这一物理过程显著提高了泥料的均匀度,使得最终雕塑作品在干燥和烧制过程中不易出现开裂或变形等缺陷。现代真空炼泥机通常配备双螺旋挤压轴,通过机械剪切与挤压作用,进一步细化粘土颗粒结构,确保泥料具备稳定的流变性能。
设备配置需根据粘土特性进行匹配,常见的真空度范围设定在-0.06MP至-0.09MP之间,具体数值需依据粘土的含水率和颗粒细度动态调整。进料口与出料口的压力平衡控制至关重要,过高的真空度可能导致泥料过度干燥或堵塞管路,而真空度不足则无法有效排除空气。部分高精度设备还集成温度监控与自动润滑系统,以维持长时间运行下的稳定性。这种严密的机械控制逻辑,为后续雕塑造型提供了质地均匀、无杂质的基础材料保障。
真空炼泥对泥料微观结构与成型质量的影响
经过真空处理后的特种粘土,其微观孔隙结构发生显著变化,气孔率大幅降低,颗粒间的结合力增强。这种致密化效果直接提升了泥料的可塑性指数,使雕塑家在创作过程中能更精准地控制线条的流畅性与细节的刻画深度。在反复揉捏或挤压过程中,泥料表现出更优的弹性恢复能力,减少了因应力集中导致的塌陷风险。此外,真空环境抑制了粘土中水分的不均匀分布,避免了因干湿不均引发的干燥收缩差异,从而保证了作品整体尺寸的稳定性。
在实际雕塑制作中,炼泥后的泥料含水率通常控制在12%至18%之间,这一区间能平衡成型难度与干燥效率。高含水率虽利于塑形,但极易在干燥阶段因水分蒸发过快导致开裂;低含水率则增加成型阻力,易在内部留下隐性裂纹。真空炼泥通过去除游离水和部分结合水,优化了水分分布状态,使得泥料在后续修整、拼接及雕刻环节表现出更一致的物理响应。这种材料性能的稳定性,是高质量雕塑作品得以实现的前提条件。
特种粘土耐火度的定义与测试标准
耐火度是衡量雕塑专用特种粘土在高温环境下抵抗熔融软化能力的关键指标,通常以标准锥体在高温下弯曲接触水平面的温度点作为判定依据。对于陶瓷雕塑而言,耐火度直接决定了作品能否在窑炉中承受预定烧成温度而不发生变形或坍塌。不同矿物成分的粘土其耐火度差异显著,高岭土含量高的泥料通常具有较高的耐火度,而含有较多石英或长石杂质的泥料则可能在较低温度下出现软化现象。因此,原料筛选与配比控制是确保耐火度达标的基础步骤。
国际通用的耐火度测试方法主要依据ISO 528或GB/T 732等标准进行,通过制备标准三角锥,在特定升温曲线下观察其形态变化。测试过程中需严格控制升温速率与环境气氛,以获取准确可靠的数据。雕塑用粘土的耐火度范围通常在1100°C至1500°C之间,具体数值需根据最终烧成工艺(如素烧、釉烧或高温瓷烧)进行选择。测试数据的可重复性与准确性,依赖于实验室设备的精度与操作人员对标准流程的严格执行,任何偏差都可能导致材料选型失误。
耐火度与烧成工艺的匹配逻辑
雕塑专用特种粘土的耐火度并非孤立参数,其与烧成制度存在严密的逻辑关联。若烧成温度接近或超过粘土的耐火度极限,坯体将失去结构强度,导致作品变形或塌陷。因此,在制定烧成曲线时,必须依据粘土的热分析数据(如差热分析DTA和热重分析TG)确定其相变温度与烧结区间。对于耐火度较低的粘土,需采用低温慢烧策略,避免在临界温度段因升温过快引发热震裂纹;而对于高耐火度粘土,则可适当提高烧成温度,以促进颗粒间的固相反应,提升作品致密度与机械强度。
此外,粘土中的杂质元素(如铁、钛、碱金属氧化物)会显著降低其耐火度,并在高温下形成低熔点玻璃相,影响作品表面质感。通过化学分析明确杂质含量,有助于预测烧成过程中的行为特征,从而优化升温曲线与保温时间。例如,含铁量较高的粘土在氧化气氛中易呈现红色或褐色,且耐火度相对较低,需特别注意窑炉气氛控制。这种基于材料本征属性的工艺适配,是确保雕塑作品在高温下保持形态完整与艺术表现力的核心环节。