
低温陶泥塑形辅助耗材的核心功能与选型逻辑
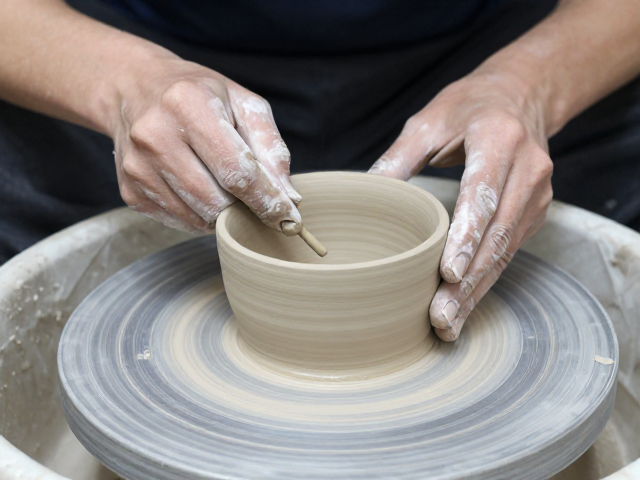
低温陶泥在塑形过程中,水分流失与干裂是阻碍作品成型率提升的主要技术瓶颈。辅助耗材的设计初衷在于建立严密的保湿屏障,同时提供物理支撑,以应对泥料在干燥收缩阶段产生的内应力。常见的辅助材料包括聚乙烯保湿膜、湿润的麻布以及专用的塑形海绵。聚乙烯膜通过隔绝空气对流,显著减缓表面水分蒸发,其厚度通常建议在0.05毫米至0.1毫米之间,过薄易破损,过厚则可能因贴合不均导致局部应力集中。湿润麻布则利用其纤维结构锁住水分,形成微环境的湿度缓冲层,适用于需要缓慢干燥的大型或厚重器型。
选型时需严格依据泥料的粘度与预期干燥周期进行匹配。高粘度陶泥吸水率相对较低,对保湿膜的密封性要求极高,需确保无漏气点;而低粘度泥料表面易干,配合高吸水性麻布能更有效地维持表层柔韧性。部分辅助耗材表面经过微孔处理,旨在平衡透气性与保湿性,避免完全密封导致内部水汽无法排出从而引发气泡或分层。实际操作中,耗材的清洁度至关重要,残留的粉尘或油脂会干扰泥料与辅助材料的结合,影响最终成型的稳定性。
泥料醒泥过程中的物理状态转化与调控
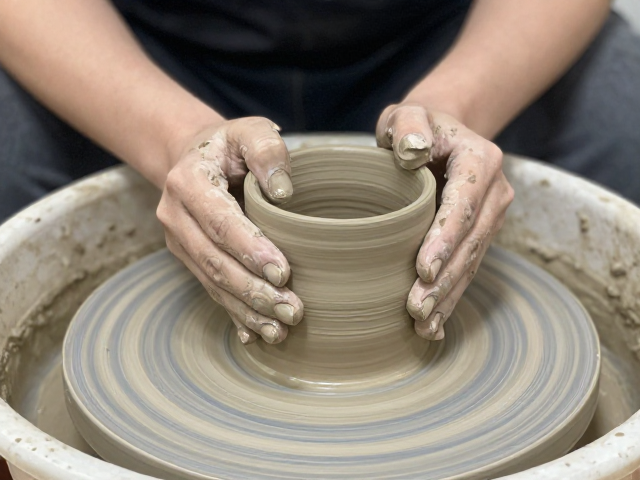
醒泥是低温陶泥塑形前的关键预处理步骤,其本质是通过机械揉捏与静置,使泥料内部水分分布均匀,消除因前期搅拌或运输产生的内部应力。这一过程直接决定了泥料的可塑性与韧性。在揉泥阶段,需保持手部力度均匀,避免过度用力导致泥料内部结构松散或产生空洞。理想的揉泥状态表现为泥料表面光滑、质地细腻,且无干硬颗粒。此时,泥料颗粒间的结合力处于最佳平衡点,既便于后续切割修整,又能承受塑形时的拉伸与挤压。
静置醒泥期间,泥料内部的水分会通过毛细作用向颗粒表面迁移,形成一层润滑膜,显著提升泥料的延展性。这一阶段通常需要在密闭容器中进行,以防止水分流失。醒泥时间需根据环境温度与湿度灵活调整,一般建议在15-25摄氏度的环境中静置24至48小时。过短的醒泥时间会导致泥料内部应力未完全释放,塑形后易出现隐性裂纹;而过长的静置则可能使泥料表面硬化,影响后续加工效率。通过观察泥料在揉捏时的阻力变化,可直观判断醒泥效果,阻力均匀且回弹适中即为最佳状态。
辅助耗材在塑形定型阶段的应用技巧
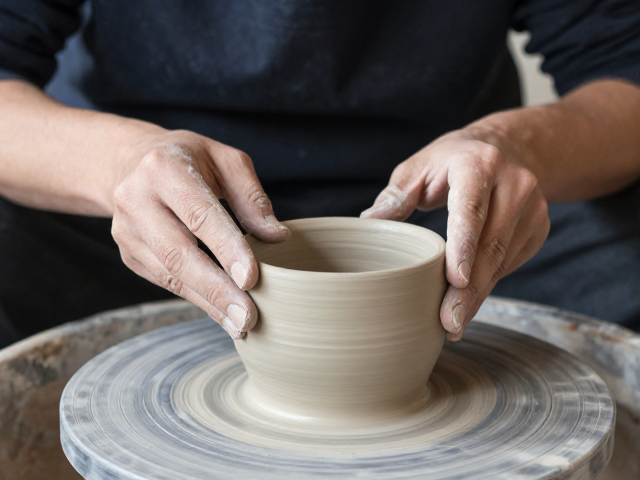
在泥料完成醒泥后,塑形阶段需充分利用辅助耗材维持形态稳定。对于薄壁或悬空结构,塑形海绵可提供均匀的支撑力,避免泥料因自重产生变形。海绵的孔隙率需适中,过密易粘泥,过疏则支撑力不足。操作时,可将海绵包裹在泥料内部或作为外部支撑骨架,利用其弹性抵消泥料收缩带来的应力。此外,保湿膜在塑形过程中可作为临时覆盖层,在局部修整或暂停作业时,快速覆盖暴露面,防止水分不均导致的干裂。
对于复杂器型的成型,湿润麻布可作为外层包裹材料,通过其柔软的质地贴合泥料表面,形成均匀的湿度梯度。这种梯度分布有助于泥料从内向外均匀干燥,减少因内外收缩率不一致导致的开裂。在塑形过程中,需定期检查辅助材料的状态,及时补充水分或更换干燥的麻布,以维持最佳湿度环境。同时,避免在泥料表面直接覆盖过厚的材料的,以免阻碍水分正常蒸发,导致内部湿气积聚,影响最终成型的致密度。
成型率提升的综合控制策略
提升作品成型率需建立从泥料准备到最终定型的全流程控制体系。泥料含水率的精确控制是基础,通常建议将含水率维持在18%-22%之间,这一区间兼顾了可塑性与干燥稳定性。通过电子水分测定仪或经验手感判断,确保泥料处于最佳加工状态。辅助耗材的合理搭配使用,能有效应对不同阶段的水分管理需求,形成严密的保湿与支撑网络。
环境参数的调控对成型率具有显著影响。实验室或工作室环境的温度与湿度需保持相对稳定,避免剧烈波动导致泥料表面快速失水或内部湿气滞留。建议配备温湿度计,实时监控环境变化,并在极端天气条件下调整醒泥与塑形时间。此外,操作手法的规范性同样不可忽视,轻柔均匀的力道、严密的保湿覆盖以及科学的静置周期,共同构成了高成型率的技术闭环。通过不断优化这些细节,可显著降低开裂、变形等缺陷的发生概率,实现低温陶泥作品的高质量成型。