
苏打烧窑的热工基础与升温曲线设定
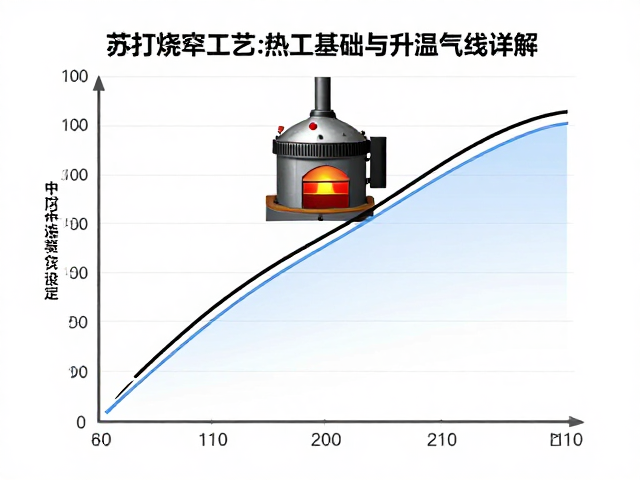
苏打灰(碳酸钠)在工业应用中常需经过高温煅烧以去除水分及挥发性杂质,这一过程对窑炉的热工制度有着严密的要求。烧结温度通常需控制在1000℃至1200℃之间,具体的升温速率需依据窑炉类型及装载密度进行计算。在升温初期,必须设置缓慢的预热阶段,以排除物料中的吸附水,防止因水分急剧蒸发导致物料爆裂或窑内气氛紊乱。这一阶段的温度梯度通常保持在50℃至80℃每小时,确保热量均匀渗透至料堆内部。
进入高温反应阶段后,碳酸钠发生分解反应,释放出二氧化碳气体。此阶段的升温曲线需保持稳定,避免温度波动过大导致窑体耐火材料承受过大的热应力。实际操作中,需根据热电偶反馈的数据动态调整燃料供给或电力输出,确保窑内温度严格遵循预设的热工曲线。对于大型倒焰窑或马弗炉,还需考虑窑内不同位置的温度均匀性,通过调整燃烧嘴或加热元件的功率分布,消除局部温差,保证产品质量的一致性。
中性气氛的形成机制与监测指标
烧窑过程中的气氛控制直接决定了产品的纯度和物理性质。中性气氛是指窑内氧气含量处于一个特定的平衡区间,既不会因氧气过剩导致氧化反应加剧,也不会因氧气不足引发还原反应或碳沉积。在苏打烧窑中,维持中性气氛的关键在于精确计算空气与燃料(或电力产生的热量)的比例,以及物料分解产生的气体排出效率。通过在线氧分析仪实时监测窑内废气中的氧含量,将其稳定在2%至5%的区间,是判断气氛是否处于中性状态的核心指标。
除了氧含量,窑内的压力管理也是维持中性气氛的重要环节。窑内需保持微正压,防止外界冷空气吸入导致局部氧化,同时避免高温气体外溢造成能源浪费和安全隐患。压力值通常控制在20至50帕斯卡之间,具体数值需根据窑炉密封性能及烟囱抽力进行微调。在实际操作中,技术人员需定期检查窑门、观察孔等关键部位的密封情况,确保压力系统的稳定性。一旦压力出现波动,应立即调整排烟风机频率或燃烧控制系统,以快速恢复窑内环境的稳定。
自然冷却的热应力管理与工艺规范
冷却阶段是苏打烧窑工艺中极易被忽视却至关重要的环节。自然冷却并非简单的停止加热,而是一个受控的热释放过程。由于碳酸钠在高温下形成的晶体结构在快速冷却时容易产生内应力,导致产品粉化或裂纹,因此必须采用自然冷却方式,让物料在窑内随窑体温度缓慢下降。冷却初期,窑内温度高于600℃时,冷却速率应控制在20℃至30℃每小时,以释放大部分热应力。
当窑温降至600℃以下,晶体结构趋于稳定,冷却速率可适当加快,但仍需避免骤冷。整个自然冷却过程通常需要12至24小时,具体时长取决于窑炉的热容量和装载量。在冷却过程中,需定期记录窑内温度变化,绘制冷却曲线,以便后续分析热工制度的合理性。若发现冷却过程中温度下降过快,需及时关闭部分排烟口或减少助燃风量,以减缓热散失速度。通过严密的冷却控制,可有效提高苏打产品的结晶度和纯度,满足下游应用对产品质量的严苛要求。