
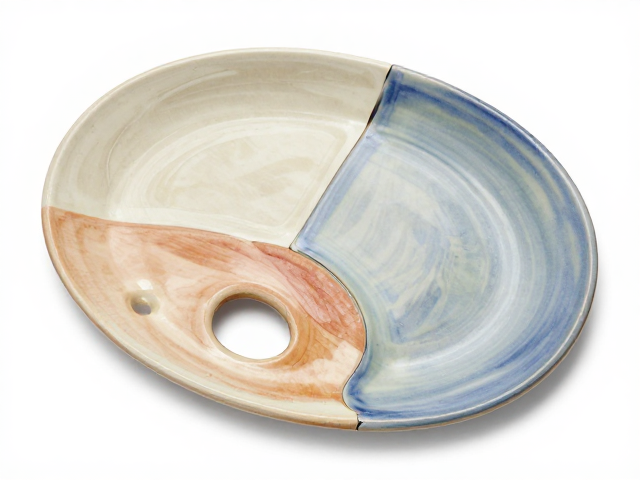
复合材质在陶瓷装饰中的物理与化学结合基础
复合材质装饰的核心在于不同介质间界面结合力的构建,在陶瓷工艺中,这通常表现为釉下彩与多种基底材料的协同作用。釉下纹样的牢固性并非单一依赖高温烧制,而是建立在釉料玻璃相与胎体、以及颜料矿物成分之间的微观咬合之上。当引入金属、木材或特殊复合材料作为辅助装饰或结构支撑时,热膨胀系数的匹配成为首要技术壁垒。若复合材料的热膨胀系数与陶瓷胎体差异过大,在升温至1200摄氏度以上的烧成过程中,内部应力会导致釉面开裂或剥离。因此,选材阶段需精确计算各组分的热工性能,确保整体结构在经历急冷急热阶段时保持物理稳定性。
化学键合的形成则是提升结合牢固度的另一关键维度。传统釉下彩通过硅酸盐网络与釉层融合,而复合材质装饰常需引入纳米二氧化硅或有机硅烷偶联剂作为过渡层。这些助剂能在无机陶瓷基质与有机或金属装饰层之间形成共价键连接,显著提升界面附着力。在实际操作中,颜料颗粒的粒径控制至关重要,过细的粉末易导致釉面针孔,过粗则影响纹样清晰度。通过优化釉料配方中的氧化铝含量,可以调节釉层的粘度,使其在熔融状态下能更好地包裹颜料颗粒,形成致密且均匀的保护层,从而从微观结构上锁定纹样,防止因物理磨损导致的脱落。
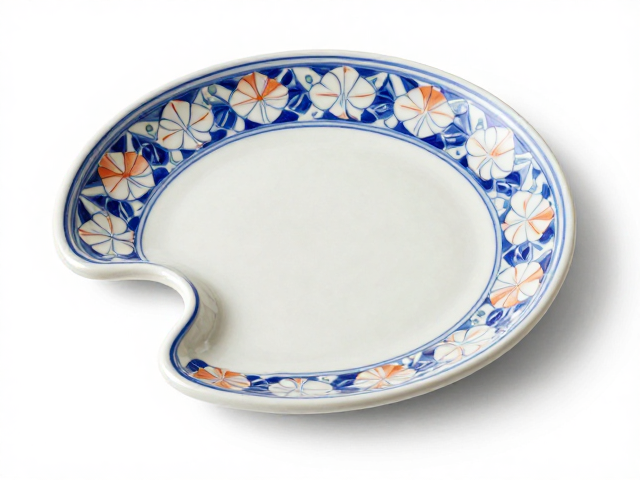
釉下纹样绘制与复合材料贴合的工艺协同策略
工艺顺序的合理性直接决定了复合材质装饰的最终呈现效果与耐久性。在绘制釉下纹样时,需遵循“先主后次、分层固化”的原则。对于涉及金属嵌丝或复合材料贴片的工艺,通常建议在素坯阶段完成纹样的主体勾勒,待釉料初步干燥定稿后,再进行复合材料的贴合处理。这一过程要求环境湿度控制在45%-60%之间,以防止坯体吸水过快导致变形或釉层开裂。复合材料的贴合点需经过精细打磨,去除氧化层或杂质,确保与釉面或坯体形成无间隙接触。随后进行的施釉步骤需采用浸釉或喷釉相结合的方式,确保釉层厚度均匀,避免在复合材料与陶瓷结合处出现釉层堆积或露底现象。
烧成曲线的精确控制是锁定纹样与复合材质结合力的决定性环节。升温阶段需设置平缓的预热期,特别是在200-600摄氏度区间,需缓慢排出坯体和复合材料中的物理水及结晶水,防止因水分急剧汽化导致结构崩解。在1000-1250摄氏度的高温烧成期,釉料完全熔融,此时需保持窑内气氛稳定,避免还原气氛过强导致金属装饰成分氧化变色或釉面起泡。冷却阶段同样需要分段控制,快速冷却可能导致热震应力集中,而缓慢冷却则有助于消除内应力。通过计算机温控系统记录每一阶段的温度变化,确保烧成过程严格遵循预设的热工制度,从而在宏观上实现纹样与复合材质与陶瓷本体的无缝融合。
结合牢固度的检测验证与长期稳定性维护
评估复合材质装饰与釉下纹样结合的牢固度,需采用科学且可量化的检测方法。常用的包括划格测试法,使用标准硬度刀具在纹样表面进行规定间距的切割,再用胶带反复粘贴剥离,观察纹样脱落情况,以此判断界面附着力等级。此外,热震测试也是重要手段,将成品从高温状态迅速投入常温水中,循环指定次数后,检查釉面是否有裂纹或复合材质是否松动。这些数据需结合显微镜观察进行微观分析,查看界面处是否存在微孔或未结合区域。通过建立严密的检测数据库,可以实时反馈工艺参数,优化配方与操作流程,确保每一件产品都符合严格的质量标准。
长期稳定性维护涉及使用环境与日常保养的科学指导。复合材质装饰虽经高温烧制,但仍会受到紫外线、酸碱腐蚀及机械磨损的影响。建议在使用环境中避免长时间暴晒或接触强酸强碱清洁剂,以免破坏釉面光泽或侵蚀复合材料界面。日常清洁应使用中性洗涤剂配合软布擦拭,禁止使用钢丝球等硬质工具,以防划伤釉面导致纹样保护层受损。对于高价值或特殊工艺的复合材质陶瓷制品,可定期使用专用的陶瓷保养剂进行表面养护,增强釉面的疏水性与抗污能力。通过规范的使用习惯与维护措施,最大限度地延长装饰效果的使用寿命,保持其艺术价值与实用功能的统一。