
泥料制备与陈腐处理
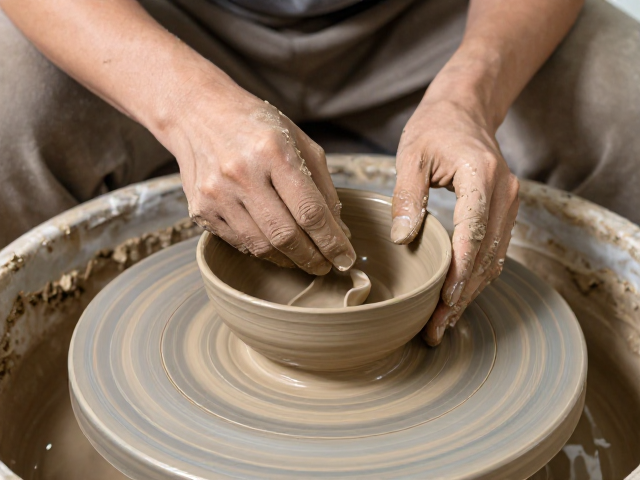
瓷土碗盘器皿的成型基础在于泥料的物理性质,这一阶段的核心在于通过粉碎、研磨、淘洗和沉淀,获得颗粒细腻且含水量均匀的泥团。工业生产中,高岭土与石英、长石等原料按配方混合后,需经过球磨机长时间研磨,使颗粒粒径控制在微米级别,以确保后续塑形的稳定性。处理过程中,水分比例通常控制在18%至22%之间,这一区间能平衡泥料的可塑性与强度,避免因过湿导致塌陷或过干导致开裂。
陈腐是提升泥料品质的关键工序,将制备好的泥料堆放在阴湿环境中静置数天至数月。在这一过程中,水分在泥料内部发生渗透与扩散,有机质分解产生有机胶体,促使黏土颗粒表面形成双电层结构,显著增强泥料的可塑性和韧性。经过充分陈腐的泥料,其内部结构更加均一,气泡减少,在后续拉坯或注浆过程中能更好地保持形状,减少因内应力不均引发的变形或裂纹缺陷。
成型工艺的核心操作
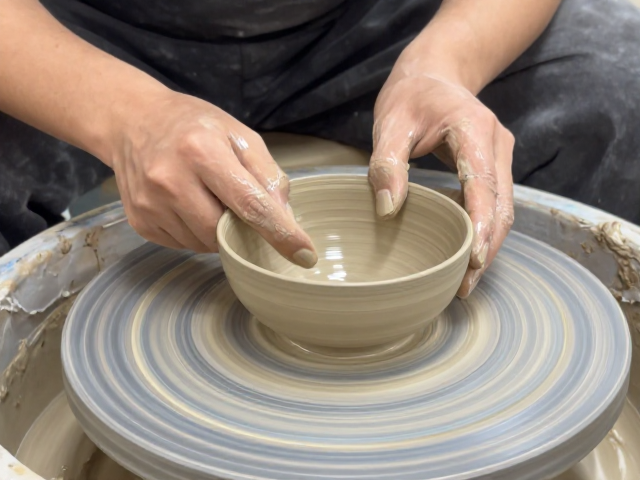
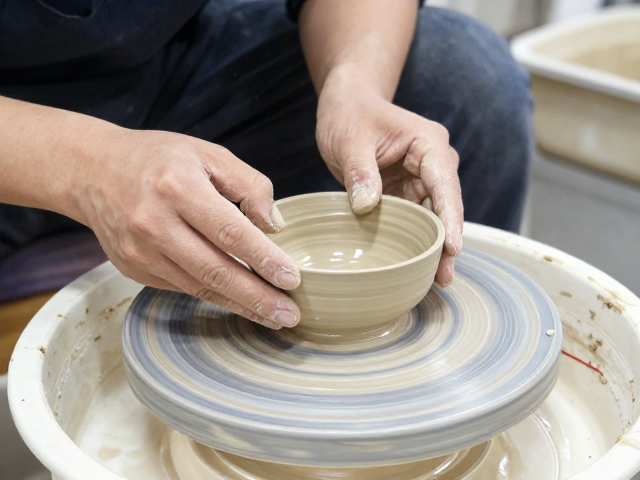
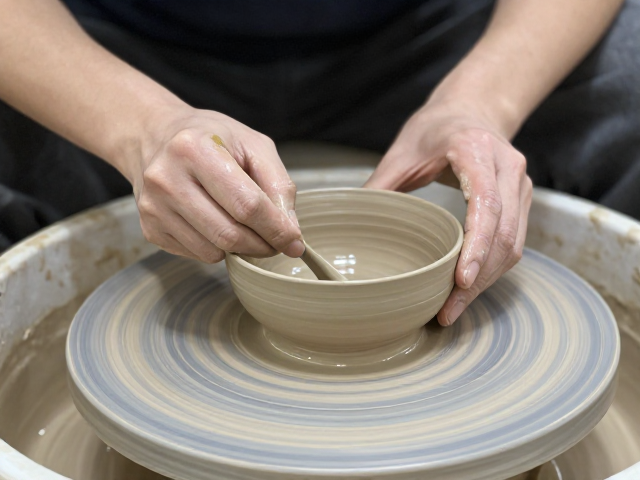
拉坯成型主要依赖转盘的旋转离心力与手工技巧,适用于圆形器物的制作。操作者将泥团置于转盘中心,通过双手配合,利用拇指和食指控制泥料的高度与厚度,同时借助手掌外侧稳定器壁。这一过程要求手部动作平稳,力度均匀,需多次修整使器壁厚度一致。对于批量生产,半注浆或注浆成型更为常见,将处理好的泥浆注入石膏模具中,石膏模具的多孔性吸收泥浆中的水分,使泥料在模具内壁形成预定厚度的坯体,待达到所需厚度后,倒出剩余泥浆。
压制成型则多用于标准化程度较高的器皿,通过机械压力将泥料压入金属或硬质材料模具中。该方式效率高,尺寸一致性好,适合生产大批量的碗盘产品。在压制过程中,需精确控制压力大小和加压时间,过大的压力可能导致坯体密度不均或内部产生隐性裂纹,而压力不足则会导致坯体疏松,影响后续烧制质量。成型后的坯体需经过修整,去除多余泥脚,确保底部平整,便于后续放置和烧制时的受热均匀。
干燥过程的控制要点
成型后的坯体含有大量自由水,必须经过干燥处理才能进入素烧环节,否则水分急剧蒸发会导致坯体开裂或变形。自然干燥需在通风良好、避免阳光直射的环境中进行,使水分缓慢均匀蒸发。对于批量生产,常采用热风干燥或隧道干燥设备,通过控制温度和湿度,加速水分排出。干燥过程中,坯体内部水分向表面迁移,若表面干燥过快形成硬壳,内部水分无法排出,极易产生裂纹,因此需保持环境湿度相对稳定。
干燥程度的判断通常依据坯体的含水率,一般要求干燥后坯体含水率降至3%至5%左右。此时坯体颜色由深变浅,手感微凉但无明显湿气,轻轻敲击发出清脆声响。若干燥不足,坯体过于柔软,在搬运和素烧初期易发生塌陷;若干燥过度,坯体过于脆硬,可能在后续修坯或施釉过程中产生崩角。因此,严格控制干燥曲线,确保坯体内外干燥均匀,是保证素烧质量的前提。
素烧前的修坯与检验
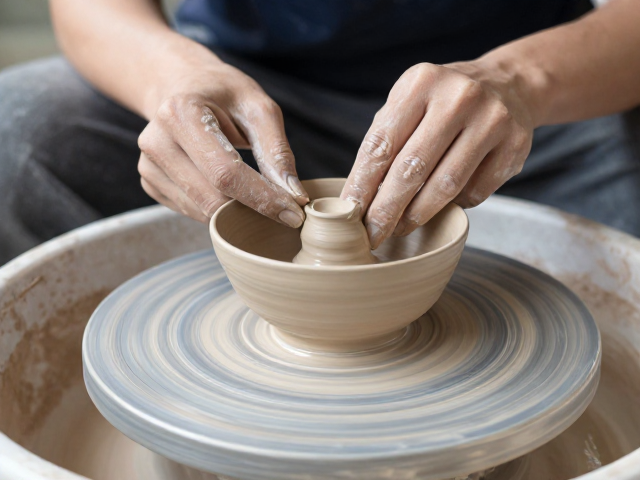
干燥后的坯体表面可能存在细微瑕疵或毛刺,需进行修坯处理。使用专用刀具刮去坯体表面的泥屑,修整口沿、底部及器身,使器物线条流畅、尺寸精确。修坯过程中需注意力度,避免破坏坯体结构。对于注浆或压制成型的坯体,还需检查是否有气孔、杂质或变形现象,不合格品需在此阶段剔除,避免进入素烧造成浪费。
检验环节包括尺寸测量、外观检查和强度测试。使用卡尺测量碗盘的口沿直径、底足直径和高度,确保符合设计规格。外观检查需观察坯体表面是否有裂纹、黑点、划痕或变形。强度测试通常通过轻敲坯体听声或轻微弯曲测试来判断坯体的致密性和完整性。只有通过严格检验的坯体,才能进入素烧工序,这一步骤直接关系到素烧后的成品率和最终产品的物理性能。
素烧炉具与升温曲线
素烧是将干燥修坯后的坯体放入素烧炉中进行的第一次高温处理,目的是去除结晶水、有机质和碳酸盐,提高坯体的强度和多孔性,便于后续施釉。常见的素烧炉具包括倒焰窑、梭式窑和电窑。不同炉具的热场分布和升温效率有所差异,需根据坯体材质和产量选择合适的炉型。素烧温度通常低于釉烧温度,一般在800℃至1000℃之间,具体温度需根据瓷土配方中的矿物成分进行调整。
升温曲线对素烧质量至关重要。升温初期需缓慢升温,确保坯体内部残余水分和挥发物质充分排出,避免坯体炸裂。通常在300℃至600℃区间设置保温段,促进碳酸钙分解和有机物氧化。随着温度升高,升温速度可适当加快,直至达到预定素烧温度并保温一段时间,使坯体内部结构均匀化。保温结束后,需控制降温速度,避免因热应力过大导致坯体开裂。素烧后的坯体称为“瓷坯”,具有一定的吸水率,为施釉提供良好的附着力。
素烧后的检验与施釉准备
素烧后的坯体需经过再次检验,评估其颜色、强度和吸水性。素烧坯体通常呈白色或浅黄色,若出现黑心或灰斑,可能表明烧制过程中氧化不充分或炉内气氛不当。吸水性测试是重要环节,通过滴水或称重法测量坯体吸水率,确保其在合理范围内,以便后续釉料能均匀附着。若吸水率过高,釉层易脱落;若过低,釉层结合力不足,可能导致剥釉。
检验合格的素烧坯体进入施釉准备阶段,需清洁表面灰尘,确保无杂质影响釉面质量。施釉方法包括浸釉、浇釉、喷釉和荡釉等,不同方法适用于不同器型和釉料特性。浸釉适用于小型器皿,操作简便;喷釉适用于复杂形状,釉层均匀;荡釉适用于内部施釉。施釉前需配制合适浓度的釉浆,控制釉浆的比重、细度和粘度,确保釉层厚度适中,通常为0.1至0.5毫米。施釉后需再次干燥,去除釉浆中的水分,为釉烧做好准备。