
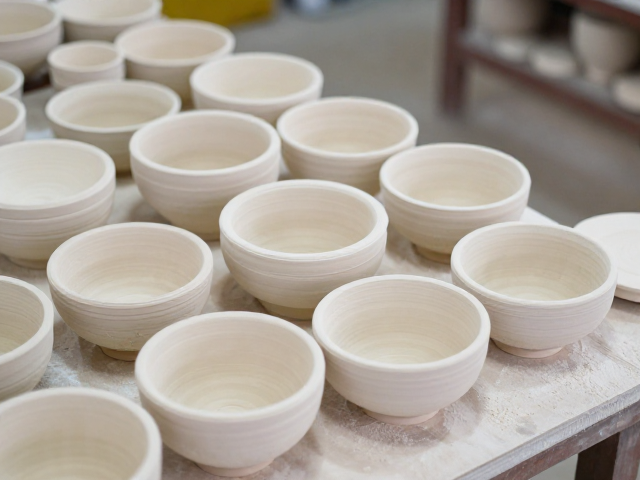
柴窑装窑前的匣钵与窑具预处理
装窑前的准备工作往往决定了整窑作品的成败,其中匣钵与窑具的清洁与检查是核心环节。窑工需仔细清理每一只匣钵内壁的积碳与旧窑渣,确保其表面平整光滑,避免因残留物导致坯体粘连或产生瑕疵。对于窑具如垫饼、支钉,需检查其受热后的变形情况,轻微变形者需经过校正或剔除,以防装窑后因受力不均导致坯体倾斜或倒塌。
匣钵的摆放位置也需经过精密计算,通常将受热均匀、温度稳定的窑位用于摆放高附加值或对温度敏感的作品,而温度波动较大的窑位则用于摆放粗瓷或实验性作品。在装窑前,需根据窑炉的热工曲线,预判不同窑位的温度分布,从而合理安排匣钵的层数与间距,确保热气流能顺畅通过每一层匣钵,实现整体烧成效果的均一性。
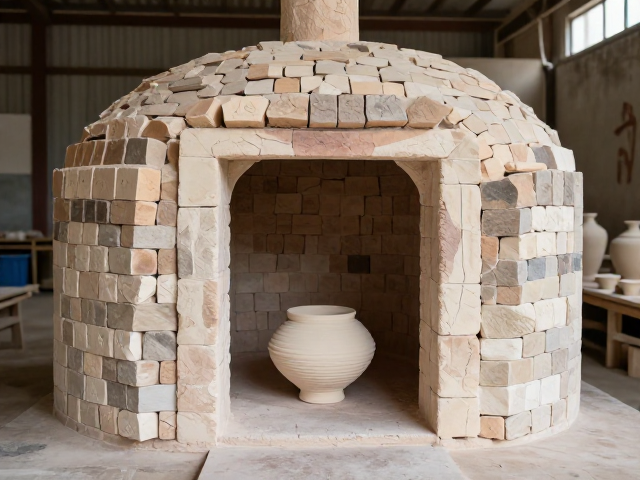
小批量试烧的装窑逻辑与空间管理
小批量试烧的核心在于通过有限的样本验证窑炉性能或釉料配方,因此装窑的灵活性至关重要。与满窑追求极致装载率不同,试烧装窑更强调观察窗的可视性与热流的可调控性。窑工通常会预留部分窑位用于放置测温锥或热电偶,以实时监控关键温区的温度变化,这些数据是后续调整燃料投放节奏的关键依据。
在空间管理上,小批量装窑需避免将匣钵堆叠过高,以防底层匣钵因受热不均而产生炸裂风险。通常采用“稀疏式”排列,匣钵之间保留足够的间隙,使火焰能充分包裹每一件作品。对于不同釉色的试烧样品,可根据其对还原气氛的敏感度,将其放置在窑炉的不同区段,例如将易氧化釉料置于氧化区,将需强还原的釉料置于还原区,从而在同一窑次中获取多种数据对比。
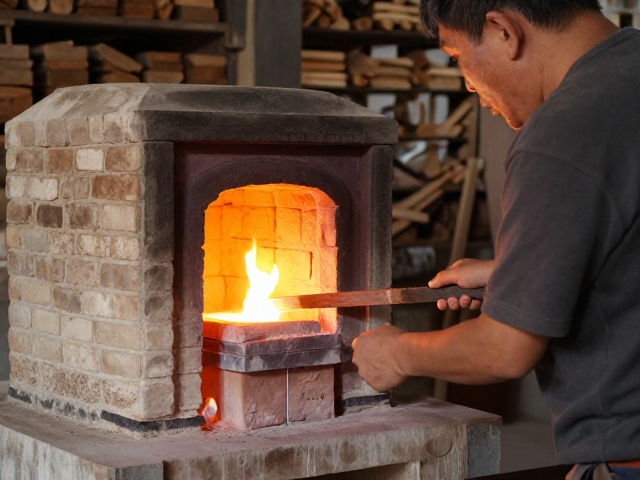
点火升温阶段的火候控制细节
点火初期的升温速率直接影响坯体中水分与有机物的排出,小批量试烧需格外注意此阶段的稳定性。通常采用文火慢烧,特别是在100℃至300℃区间,需缓慢提升温度,确保坯体内部水分均匀蒸发,避免因升温过快导致坯体开裂或匣钵炸裂。此阶段燃料投放需少量多次,保持窑内温度平稳上升,避免温度骤升造成热冲击。
随着温度升至800℃以上,坯体开始发生初步的物理化学变化,此时需根据釉料特性调整火焰性质。对于需要还原气氛的釉料,需适时减少助燃空气供给,增加燃料比例,使窑内形成缺氧环境,促进釉面发色。此阶段需密切观察火膛颜色与排烟情况,及时调整风门与燃料投放节奏,确保窑内气氛稳定,避免因气氛波动导致釉面发黑或发灰。
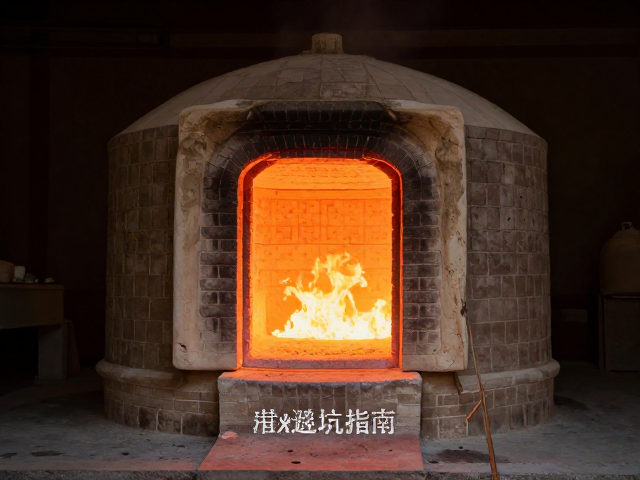
高温烧成期的气氛调控与停火策略
高温烧成期是釉料熔融与成色的关键阶段,小批量试烧需在此阶段实现精细化的气氛调控。窑工需根据釉料配方中的金属氧化物特性,精确控制还原气氛的强弱与持续时间。例如,铜红釉需在强还原气氛下烧成,而铁锈釉则需在中度还原下获得最佳效果。此阶段需频繁观察窑内火色,通过调整风门与燃料比例,维持窑内气氛的稳定性,避免忽大忽小的波动导致釉面缺陷。
停火策略同样会影响最终效果,小批量试烧通常采用自然冷却或控制冷却速率,以观察不同冷却过程对釉面结晶的影响。在降温过程中,窑内气氛会逐渐转为氧化,此时需密切关注釉面变化,必要时可进行补火或调整通风,以获得理想的釉面质感。停火后,需等待窑温降至安全范围方可开窑,避免因温差过大导致作品开裂或变形,同时记录开窑时的窑温与气氛状态,为后续烧成提供数据支持。