
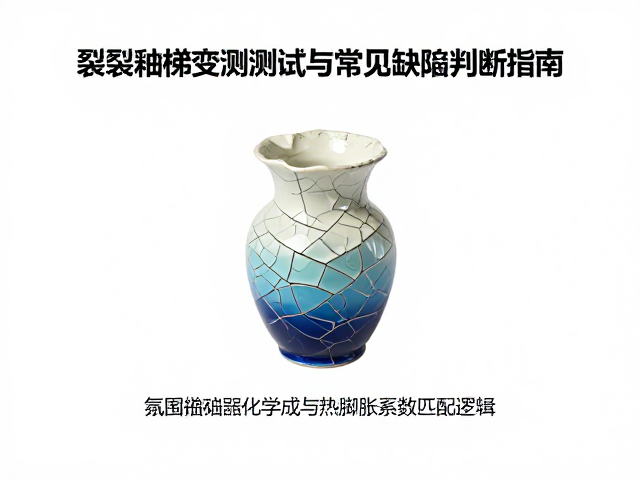
裂纹釉基础化学组成与热膨胀系数匹配逻辑
裂纹釉的核心在于控制釉层与胎体在冷却过程中的应力差,这种差异直接决定了裂纹网络的形态与密度。基础配方通常以长石、石英、滑石及高岭土为骨架,其中氧化钙、氧化镁和氧化锌等助熔剂的比例决定了釉料的熔融温度范围。热膨胀系数是连接釉与胎的关键物理指标,当釉的热膨胀系数显著高于胎体时,冷却过程中釉层受到张应力,从而在表面形成细密均匀的冰裂纹;若两者系数接近,则釉面平整无纹;若釉的膨胀系数过低,釉层受压应力,极易导致剥落或龟裂过大。
在实际调试过程中,二氧化硅与氧化铝的比例起着平衡釉面硬度与流动性的作用。高含量的二氧化硅能增加釉料的高温粘度,减少流釉现象,但过量会导致釉面僵硬,裂纹难以延伸;氧化铝则能提高釉料的高温粘度并增加机械强度,但过量会抑制熔融,使裂纹发白或断裂。滑石中的氧化镁能降低热膨胀系数,有助于获得柔和的大片裂纹,而碳酸钡能增加釉面光泽并改善裂纹的清晰度。通过调整这些氧化物在氧化物配比图中的相对位置,可以精准调控釉面的微观结构,为后续形成理想的裂纹网络奠定化学基础。
烧成曲线对裂纹形态的决定性影响
烧成过程中的升温与降温曲线是激活裂纹形成的“开关”,其中降温阶段的速率控制尤为关键。在釉料完全熔融并处于液相状态时,釉层与胎体处于应力平衡状态。当温度降至釉料析晶温度以下,釉层开始固化,若此时降温速率过快,釉层内部来不及通过微观调整释放应力,容易形成不规则的炸裂纹或暗裂。相反,缓慢的降温过程允许釉层在应力释放中形成连贯的网状结构,即所谓的“金丝铁线”效果。通常建议在1000℃至800℃区间设置特定的降温斜率,以模拟自然冷却中的应力积累过程。
保温时间与最高温度的设定直接影响釉面的流动性与裂纹的起始点。较高的烧成温度(如1280℃-1300℃)会使釉层更薄且透明,裂纹线条清晰锐利;较低的温度则使釉层厚重,裂纹可能呈现乳浊感或模糊状。此外,气氛控制(氧化或还原)会改变釉料中铁、钛等呈色元素的价态,进而影响裂纹颜色的深浅。例如,在氧化气氛下,铁元素多以三价态存在,裂纹可能呈现黄褐色;而在还原气氛中,二价铁可能导致裂纹呈现青灰色。因此,固定的温度曲线需配合精确的气氛管理,才能在不同批次中保持裂纹形态的一致性。
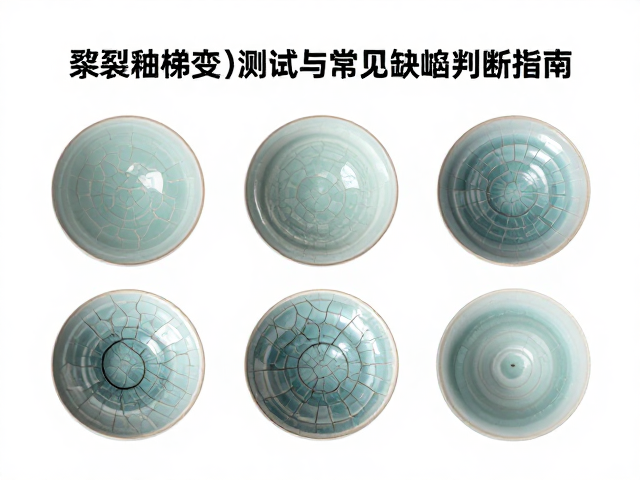
常见裂纹缺陷的成因分析与修正策略
裂纹过深或呈带状分布通常源于釉层过厚或局部应力集中。当施釉厚度超过临界值(通常大于0.8mm),冷却时釉层内部产生的张应力超过其抗拉强度,导致裂纹贯通且边缘粗糙。修正此类缺陷需减少施釉量,或在配方中增加氧化铝含量以提高釉层的高温强度。此外,胎体表面过于粗糙或存在未消除的划痕,也会成为裂纹的起始点,导致裂纹呈放射性发散而非网状分布。此时需对素坯进行精细打磨,确保釉面接触面的平整度,消除物理层面的应力源。
裂纹缺失或釉面完全平整则多因釉料热膨胀系数低于或接近胎体,导致冷却时釉层受压应力或无应力。若配方中滑石或碳酸钡比例过高,釉层收缩率大于胎体,表面将保持平滑。解决这一问题需提高配方中长石或石英的比例,提升釉料的热膨胀系数,使其在冷却时产生足够的收缩拉伸力。另一种情况是烧成温度过高导致釉料过度熔融流淌,釉层变薄且应力释放充分,此时需适当降低最高温度或缩短高温保温时间,保留釉层内部的微观应力结构,以诱发裂纹生成。
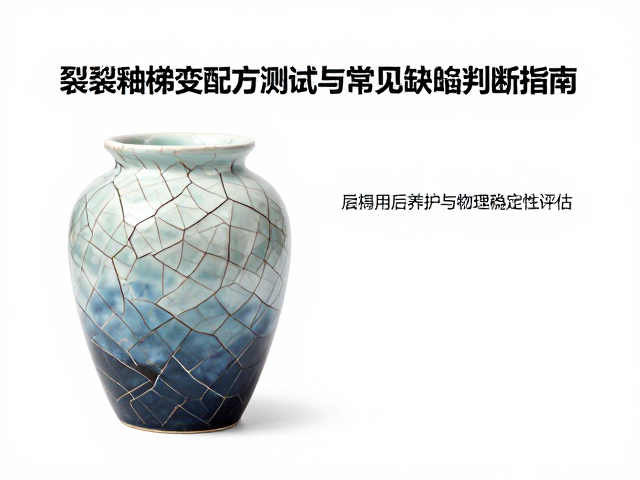
裂纹釉后期养护与物理稳定性评估
裂纹釉制品在烧成后处于高应力状态,其内部微裂纹会随环境湿度变化产生吸湿膨胀,这一特性被称为“养线”过程。新烧制的裂纹釉器在初期使用时,裂纹中会吸附茶渍、油污或水分,逐渐形成深浅不一的色彩变化,这是裂纹釉美学的重要组成部分。然而,若制品吸水率过高,长期浸泡可能导致裂纹处结构松散,甚至引发开裂扩大。因此,评估裂纹釉的物理稳定性需检测其吸水率指标,一般优质裂纹釉制品的吸水率应控制在0.5%-2.0%之间,以确保其在日常使用中的结构完整性。
裂纹的稳定性还体现在抗热震性上。由于裂纹本身是应力释放的结果,部分观点认为裂纹釉比无裂纹釉更具抗热震能力,但实际上,过深且贯通的裂纹可能成为裂纹扩展的路径,在极端的温度骤变下增加破碎风险。测试时可将制品置于冷热交替环境中,观察裂纹是否沿原路径扩展或产生新裂纹。若发现裂纹在低温冲击下迅速蔓延,说明釉层与胎体的结合力不足或釉层过脆,需调整配方中的氧化锌或氧化硼含量,以改善釉层的韧性,确保裂纹仅停留在表面装饰层面,而不影响整体结构的安全性。